Продукция
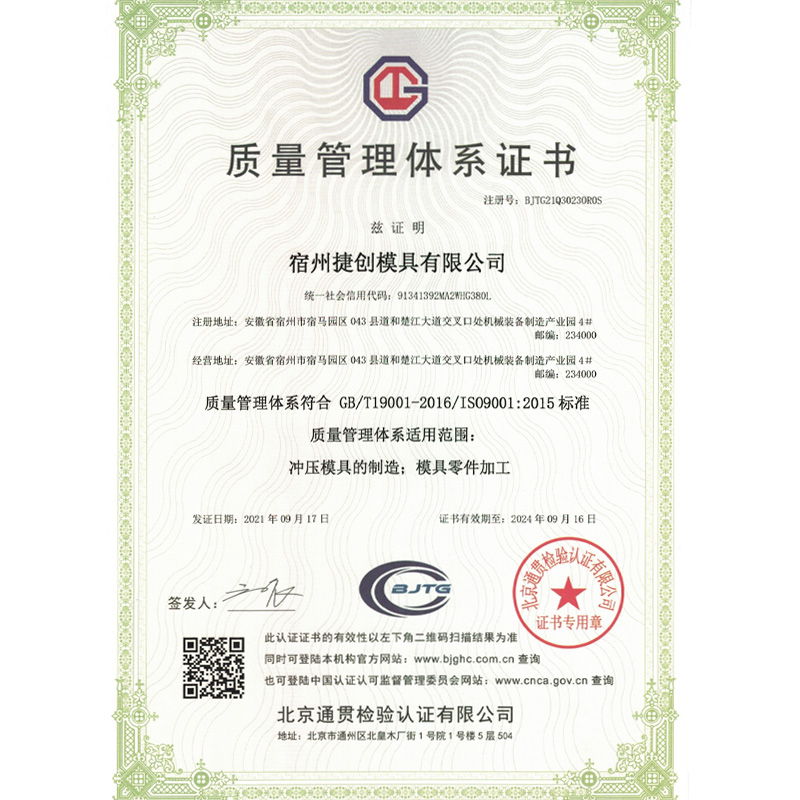
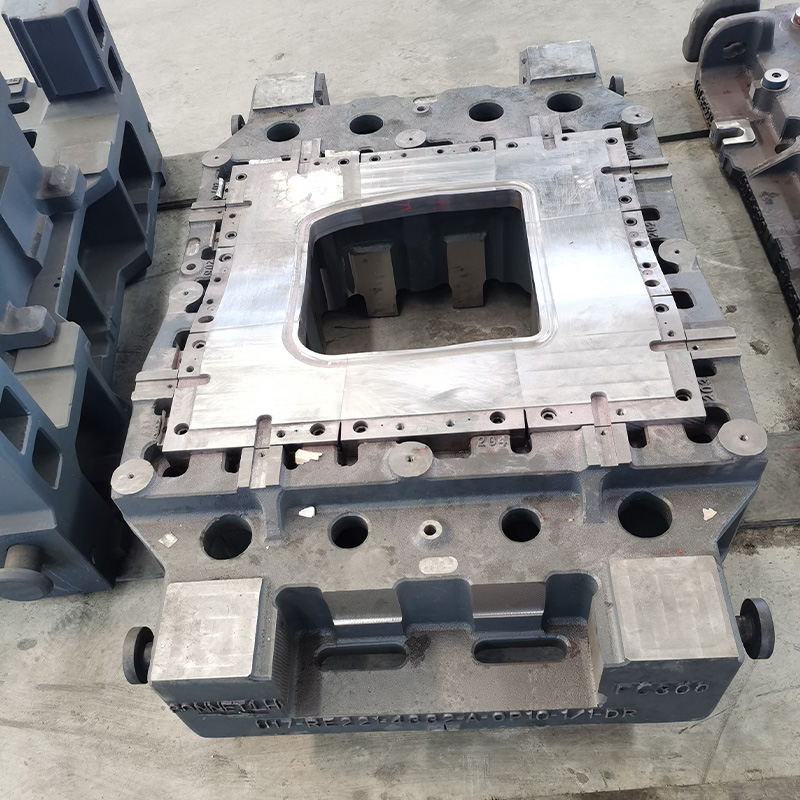
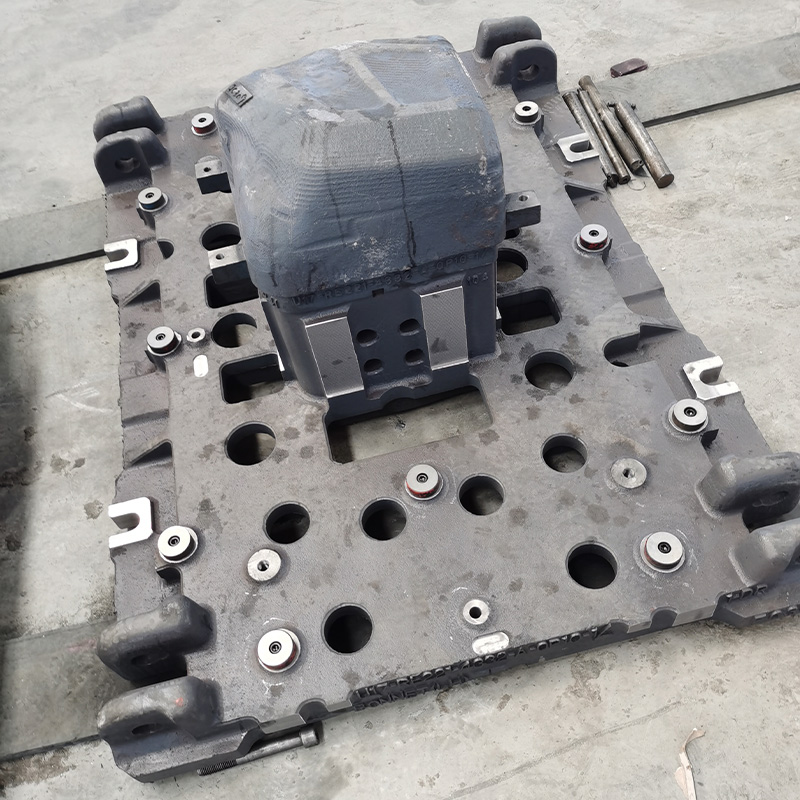
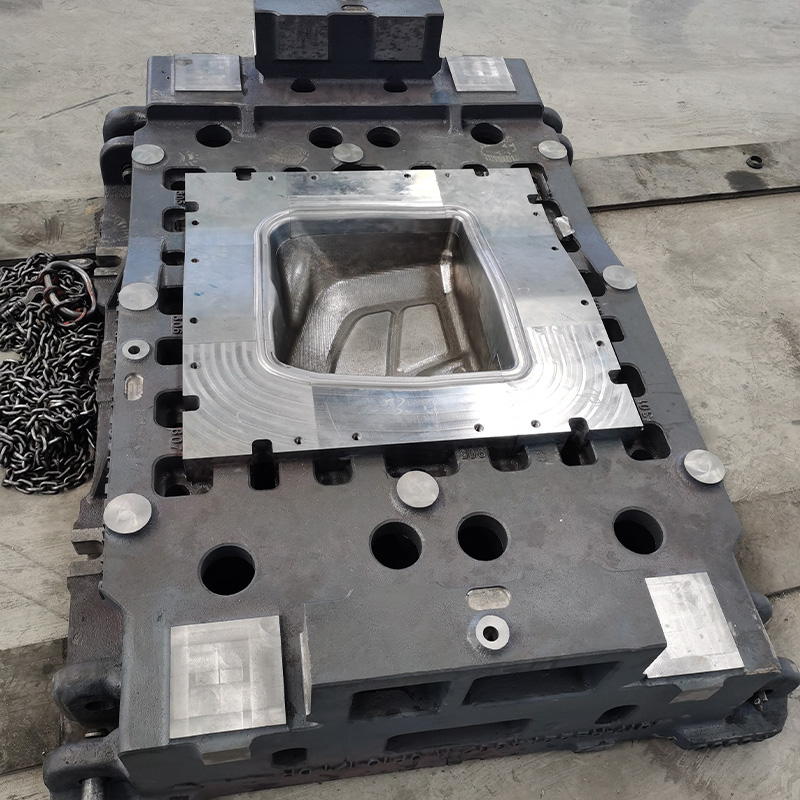
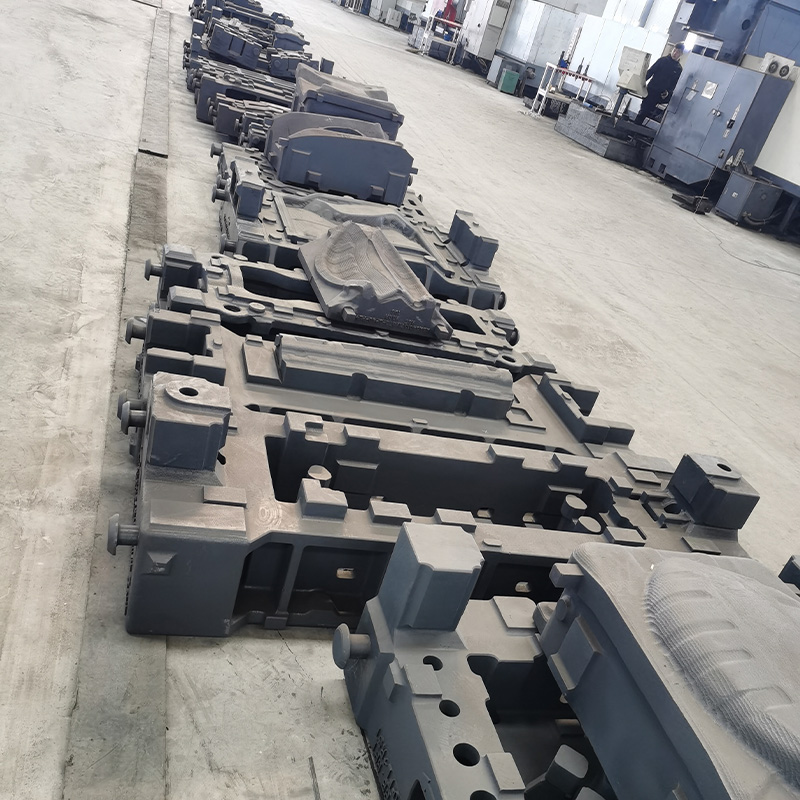
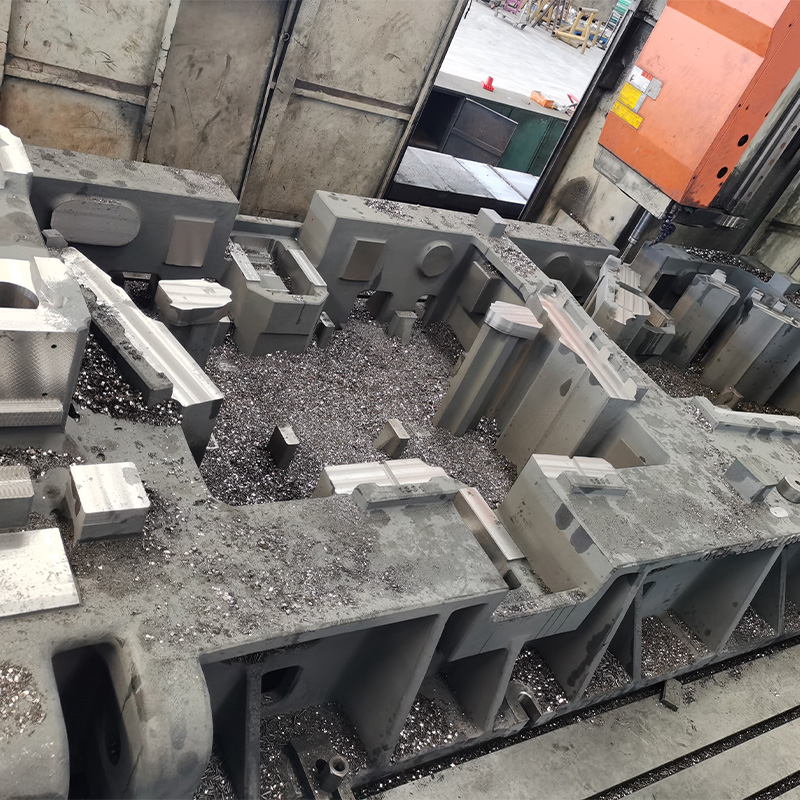
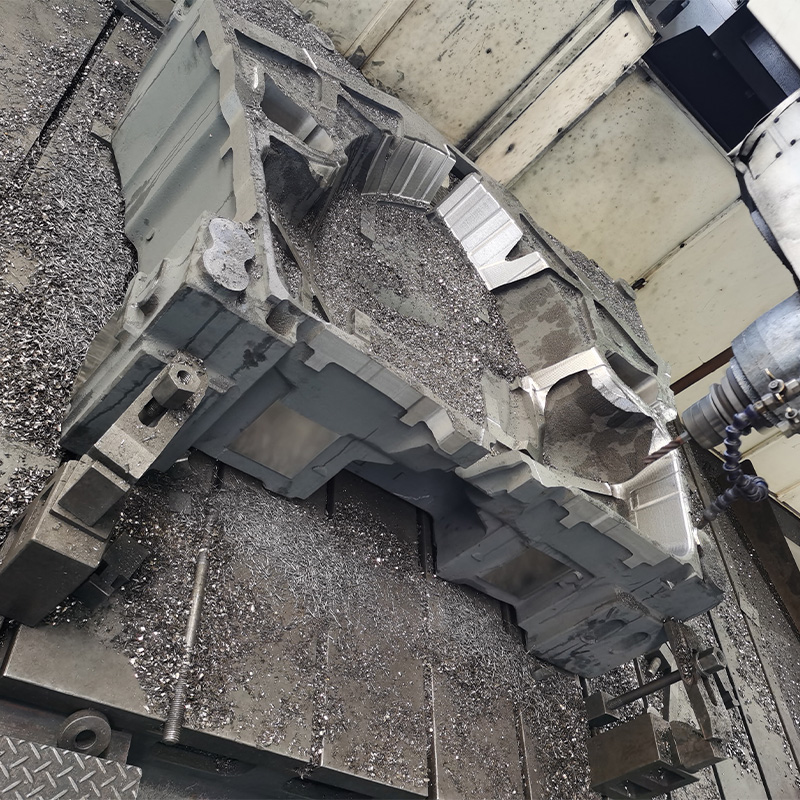
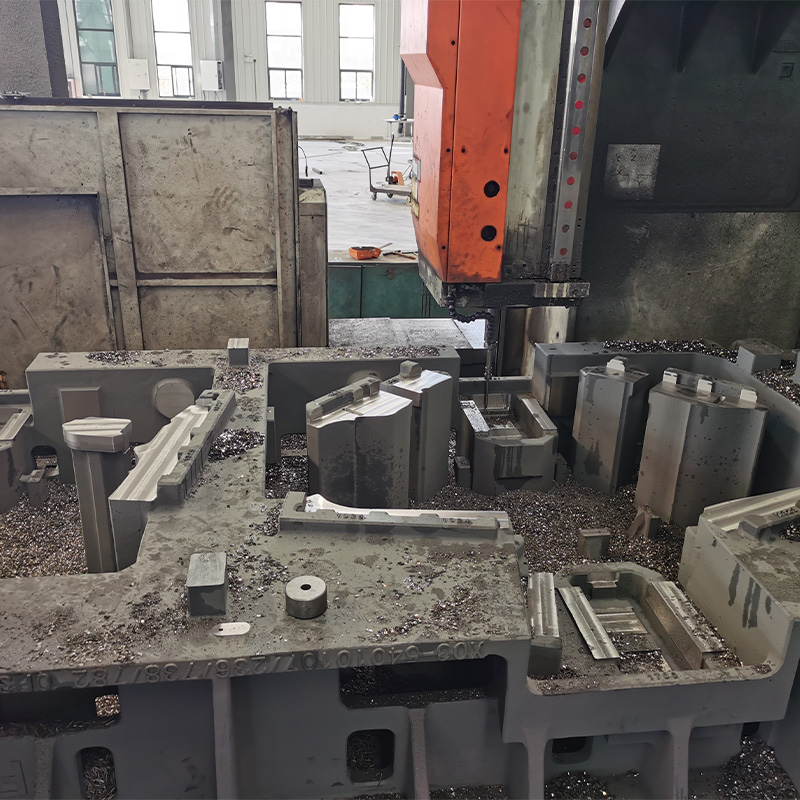
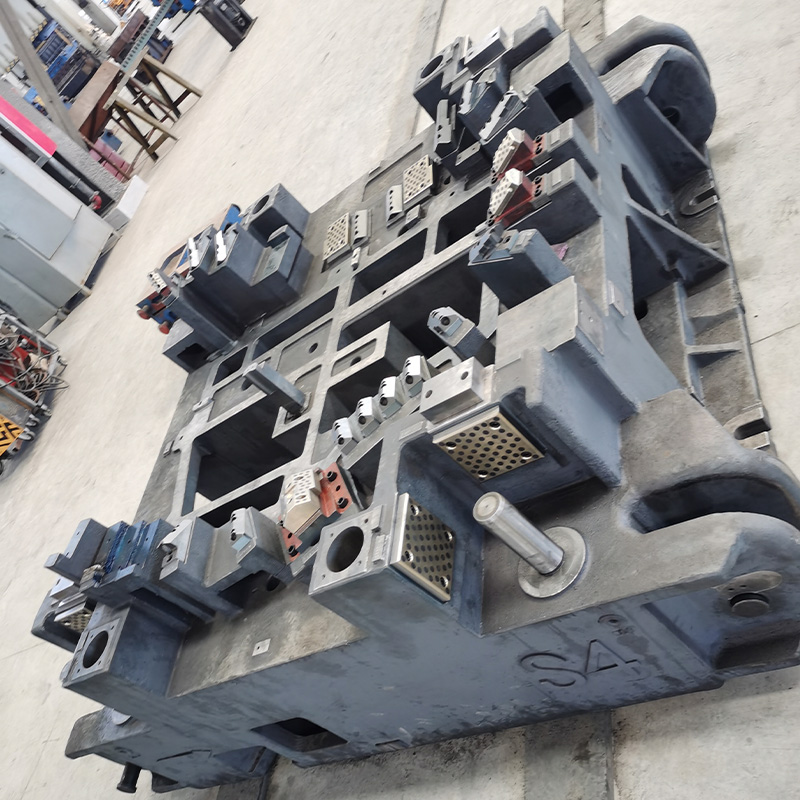
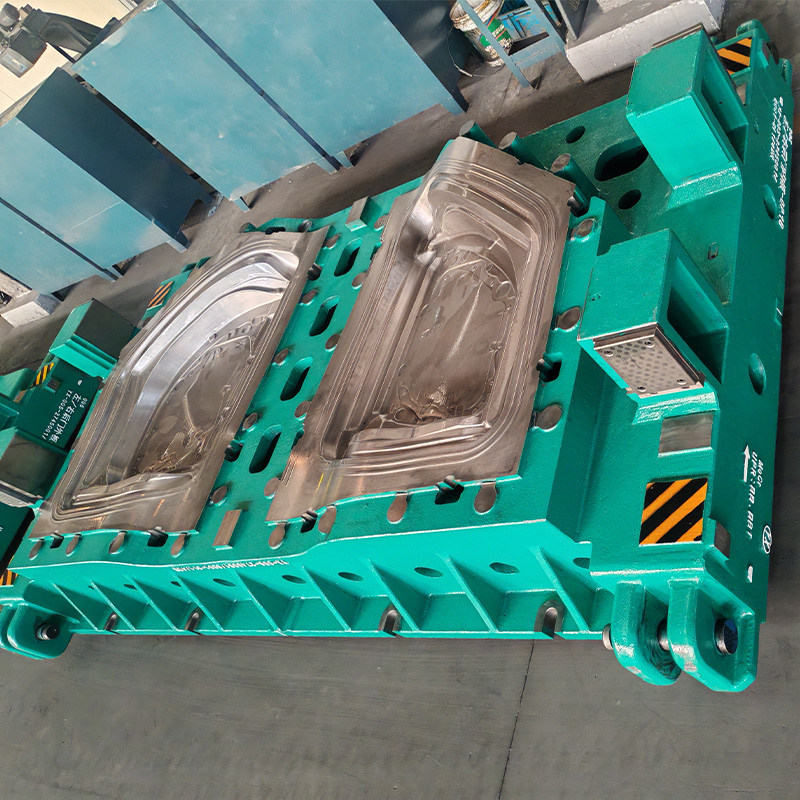
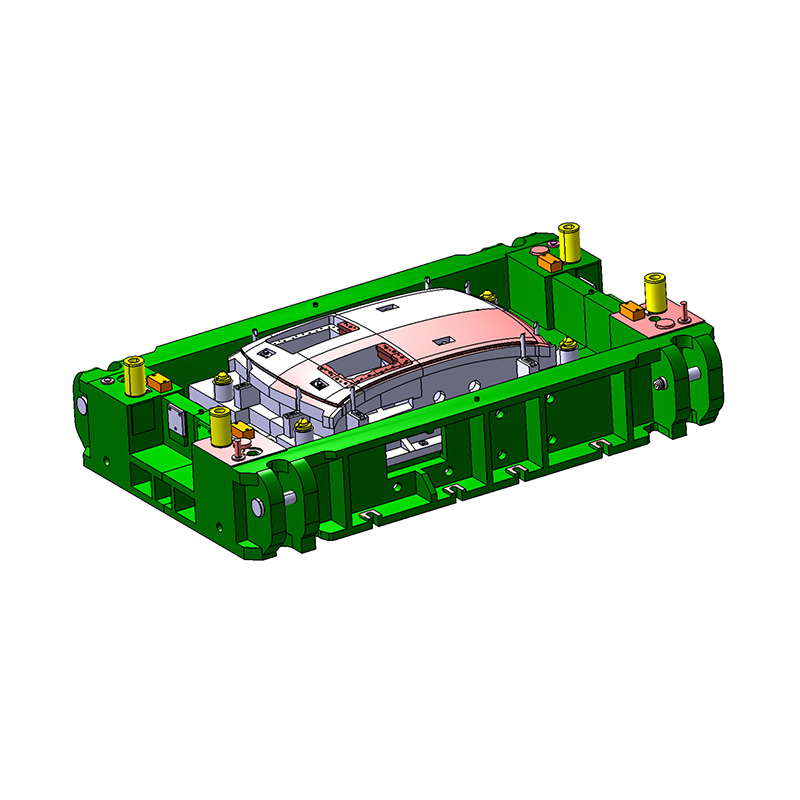
Штамп на этапе механической обработки
Корпус штампа выполнен методом литья из стальной заготовки (отливки). В основании предусмотрены монтажные отверстия для строповки, установочные и центрирующие отверстия, а также облегчённые пустотелые пазы. Конструкция корпуса усилена рёбрами жёсткости, что обеспечивает необходимую жёсткость при последующих операциях штамповки.
Описание
маркер
Описание продукции
Корпус штампа выполнен методом литья из стальной заготовки (отливки). В основании предусмотрены монтажные отверстия для строповки, установочные и центрирующие отверстия, а также облегчённые пустотелые пазы. Конструкция корпуса усилена рёбрами жёсткости, что обеспечивает необходимую жёсткость при последующих операциях штамповки.
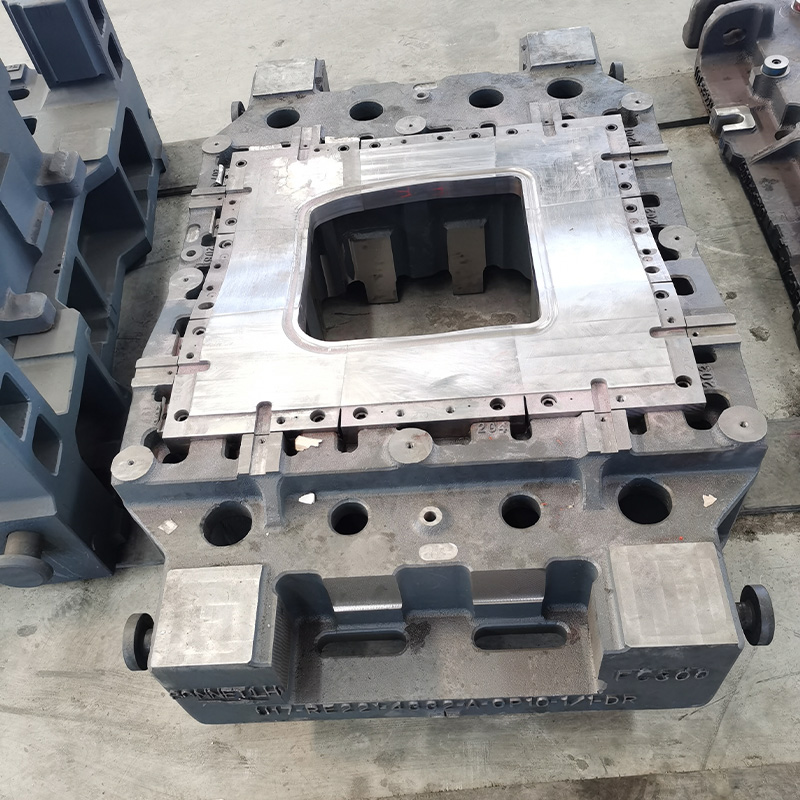
Рабочая полость в центре штампа уже прошла этапы черновой и чистовой обработки на 5-осевых фрезерных станках с ЧПУ. Поверхность полости выполнена с равномерным припуском под последующую обработку. По периметру заготовлены резьбовые отверстия для сборки и посадочные места для ограничительных элементов, создающие стандартную базовую поверхность для последующей установки вставок, притирки и полировки. По краям корпуса предусмотрены установочные площадки для износостойких элементов и направляющих. Конструкция строго соответствует исходной трёхмерной CAD-модели, а все размерные допуски контролируются на оборудовании с ЧПУ на всех этапах.
На данном этапе штамп прошёл базовое фрезерование, но ещё не подвергался термической обработке, поверхностному шлифованию, а также не оснащён клиновыми механизмами и прижимными узлами. На предприятии применяется стандартизированная поэтапная технология механической обработки: черновое, получистовое и чистовое фрезерование выполняются раздельными операциями, что позволяет точно удалять припуски с заготовки и минимизировать объём последующих доводочных работ. Данная стадия обработки является ключевым этапом обеспечения точности готового штампа и создаёт надёжную основу для последующей термической обработки, сборки и испытаний на прессе. При этом достигается оптимальный баланс между производительностью обработки и стабильностью размеров корпуса штампа. Технология применима для стандартизированного производства штампов для различных кузовных панелей и конструктивных автомобильных деталей.
Более подробная информация
Штампы для холодной штамповки кузовных деталей автомобилей, в том числе штампы для штамповки обшивки кузова, штампы для открывающихся и закрывающихся деталей кузова, штампы для несущих элементов кузова, штампы для деталей ходовой части, штампы для каркасов автомобильных сидений и приборных панелей и т. д.
Штампы для обшивки кузова включают: штампы для внутренних и внешних панелей боковых стенок, внешних панелей крыши, крыльев и т. д.
Прессы для открывающихся и закрывающихся деталей кузова включают: прессы для автомобильных дверей, переднего капота, крышки багажника и т. д.
Прессы для несущих элементов кузова включают: прессы для несущих деталей кузова, различных усилительных панелей и т. д.
Прессы для деталей ходовой части включают: прессы для поперечных балок ходовой части, опорных рычагов продольных балок и т. д.
Прессы для каркасов автомобильных сидений и приборных панелей включают: прессы для штамповки деталей каркасов сидений и приборных панелей.
связаться с нами
Сопутствующие популярные продукты
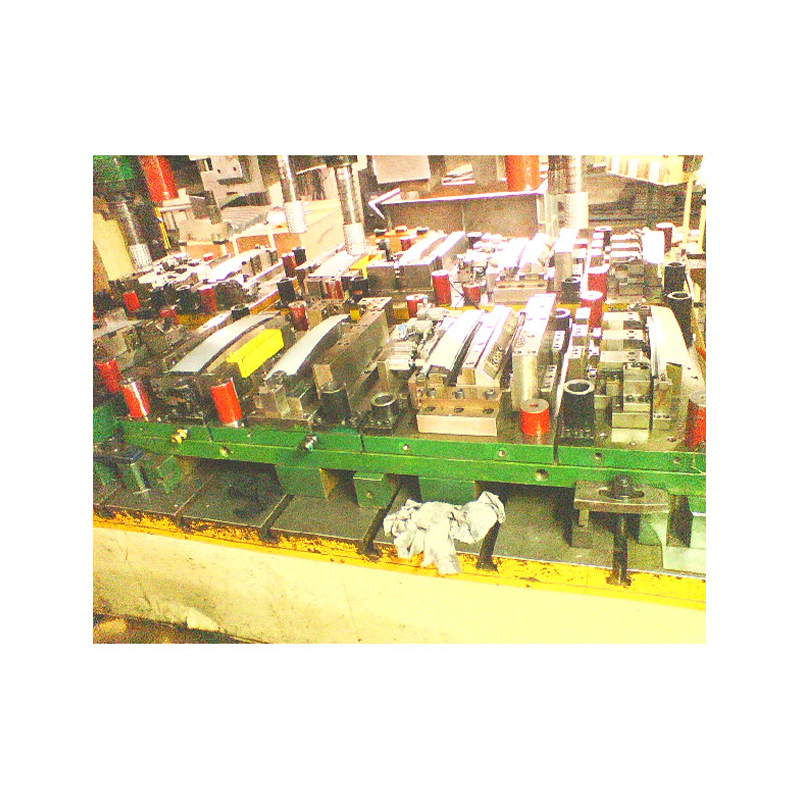
Многопозиционный штамп
Данный штамп предназначен для автоматизированной серийной штамповки мелких прецизионных металлических деталей и объединяет в себе несколько технологических операций в одной оснастке, что позволяет значительно повысить производительность труда.
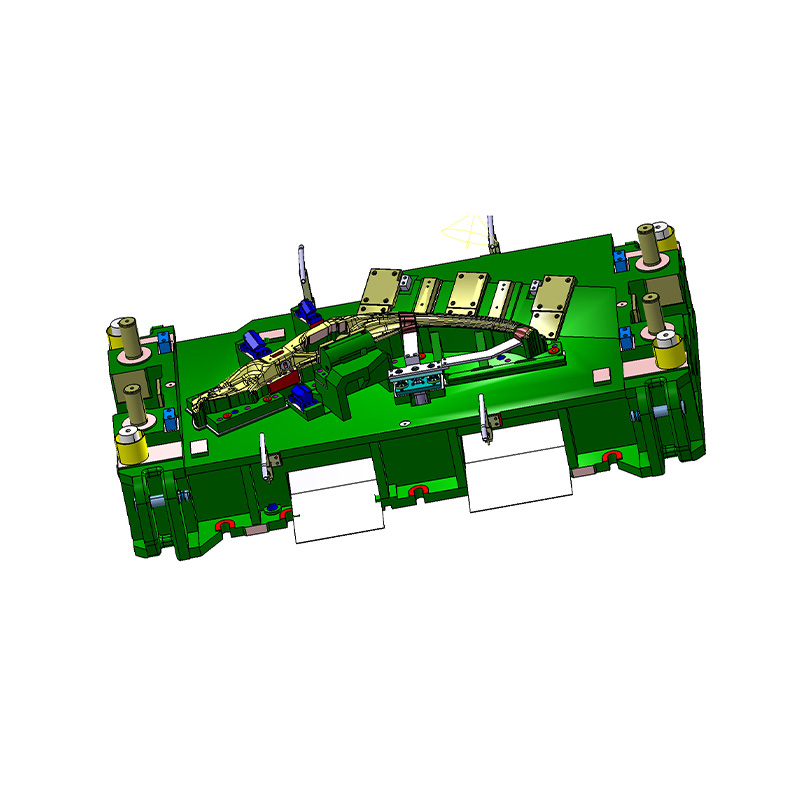
Штамп для наружной панели A-стойки
Данный штамп предназначен для серийной штамповки наружных панелей A-стойки легковых автомобилей и является ключевой оснасткой для формования боковых кузовных деталей, совмещающих требования к внешнему виду и безопасности.
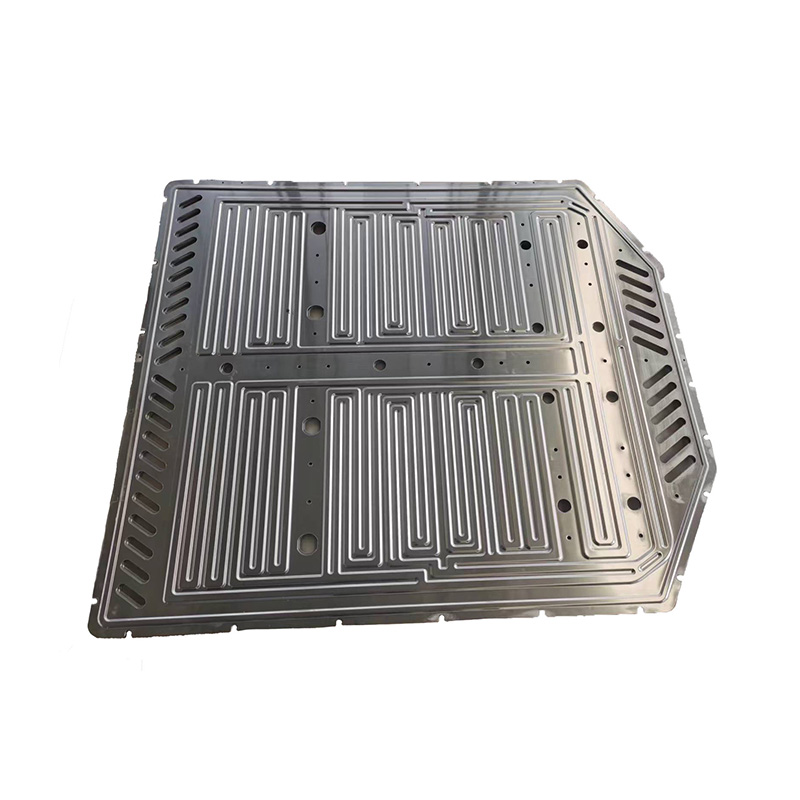
Штамповка пластины каналов охлаждения для аккумуляторного теплообменника
В качестве материала заготовки используется высокотеплопроводный алюминиевый сплав, который подвергается штамповке на специализированном прецизионном штампе, обеспечивающем одновременное формирование всей системы каналов, монтажных отверстий и боковых канавок рассеивания тепла за один переход; на поверхности пластины размещены симметричные U-образные циркуляционные каналы с равномерной глубиной и гладкими стенками без заусенцев, что обеспечивает беспрепятственный поток охлаждающей жидкости и стабильную эффективность теплообмена.
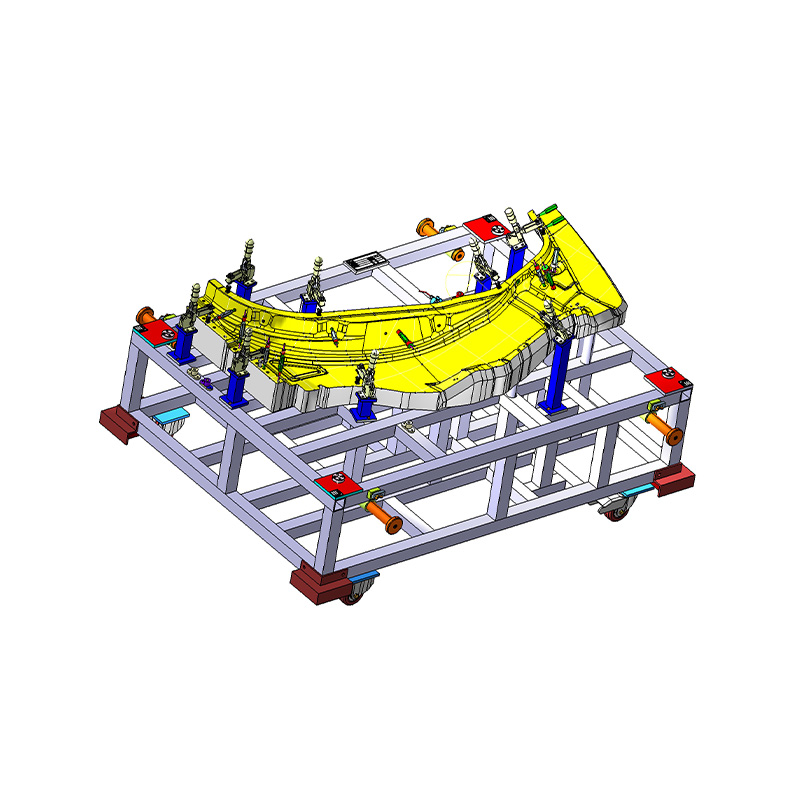
Контрольное приспособление для проверки автомобильных деталей
Используется для полномерной проверки габаритных наружных панелей кузова на сходе с линии штамповки, является ключевым оборудованием контроля качества штампованных деталей.
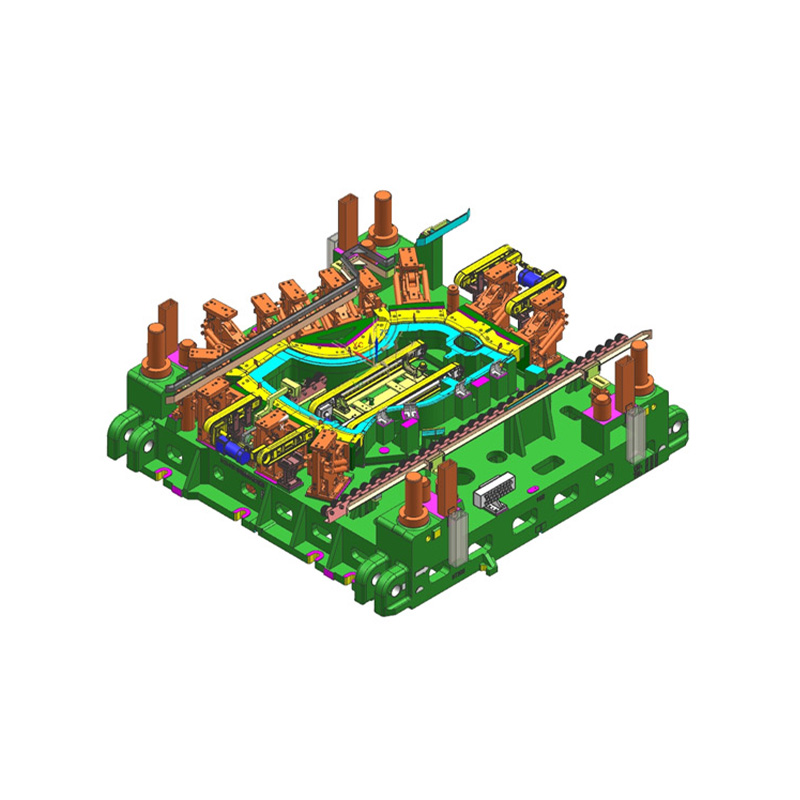
Штамп для автомобильной двери
Корпус штампа выполнен из высокопрочной литой стали цельной конструкции. Рама имеет оптимизированную пустотелую конструкцию с рёбрами жёсткости, что позволяет сохранить высокую жёсткость и устойчивость к ударным нагрузкам и деформациям при одновременном снижении собственного веса оснастки, что делает её совместимой с крупногабаритным гидравлическим штамповочным оборудованием.
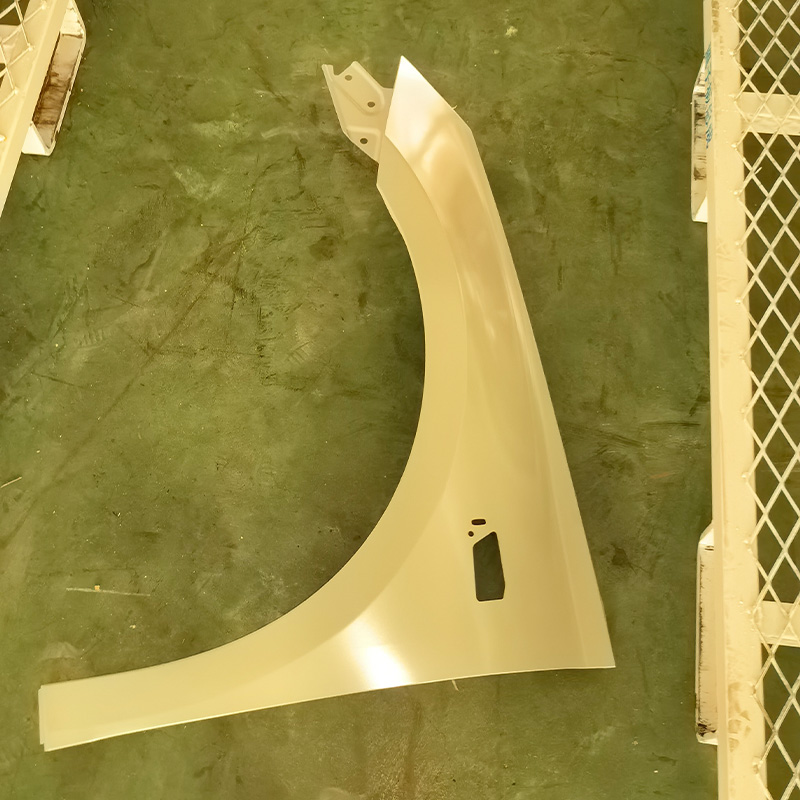
Комплектующие для послепродажного обслуживания автомобилей
В соответствии с потребностями заказчика, изделия поставляются мелкими партиями для использования в качестве комплектующих для ремонта автомобилей, включая такие детали и узлы, как двери, крылья, капот, крышка багажника и другие компоненты.
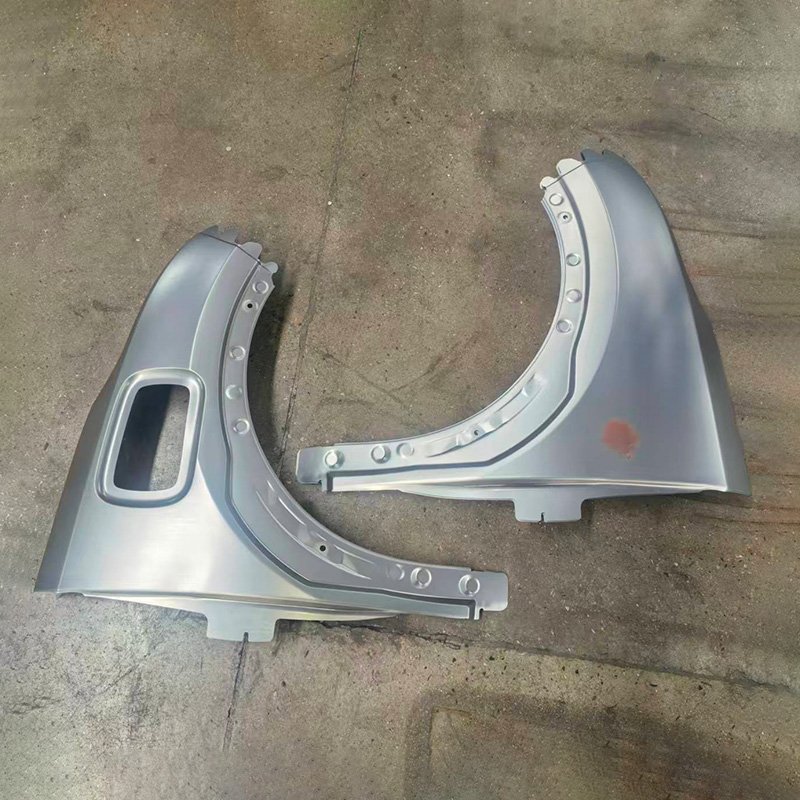
Штамповка автомобильных деталей
Изделие объединяет в себе технологические операции вытяжки, отбортовки оконного проёма, пробивки отверстий различных типоразмеров и боковой обрезки, при этом отбортовка оконной рамы выполнена как единое целое с правильным контуром и плавными кривыми, что эффективно повышает точность последующей герметичной сборки стекла.
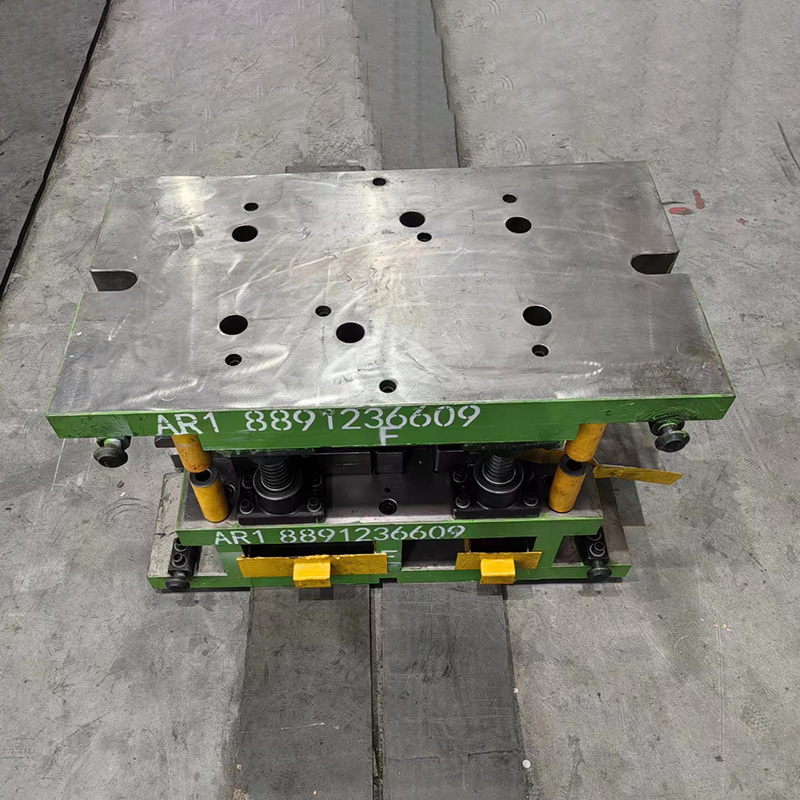
Готовая пресс-форма
Рама пресс-формы изготовлена из высококачественной стали с высокой точностью обработки и оснащена несколькими группами прецизионных шариковых направляющих большого диаметра, обеспечивающих равномерный зазор в направляющих и плавную работу при высокоскоростной штамповке, что надежно гарантирует точность при длительном серийном производстве.
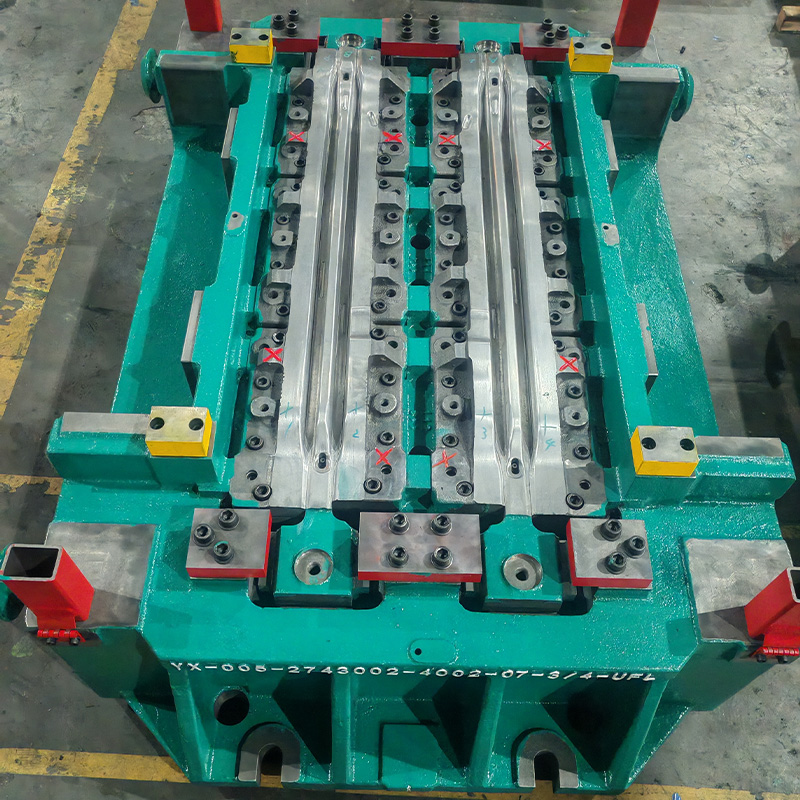
Штамп для высокопрочной автомобильной стали
Разработаны и изготовлены с учетом сложностей штамповки высокопрочной автомобильной стали и термоформованных стальных листов; предназначены для серийного производства конструкционных элементов кузова и элементов усиления безопасности. Корпус штампа изготовлен из высокопрочного литого стали, имеет утолщенное основание и плотную систему ребер жесткости, что позволяет выдерживать огромные растягивающие нагрузки при формовке высокопрочной стали и предотвращает деформацию и растрескивание корпуса штампа.
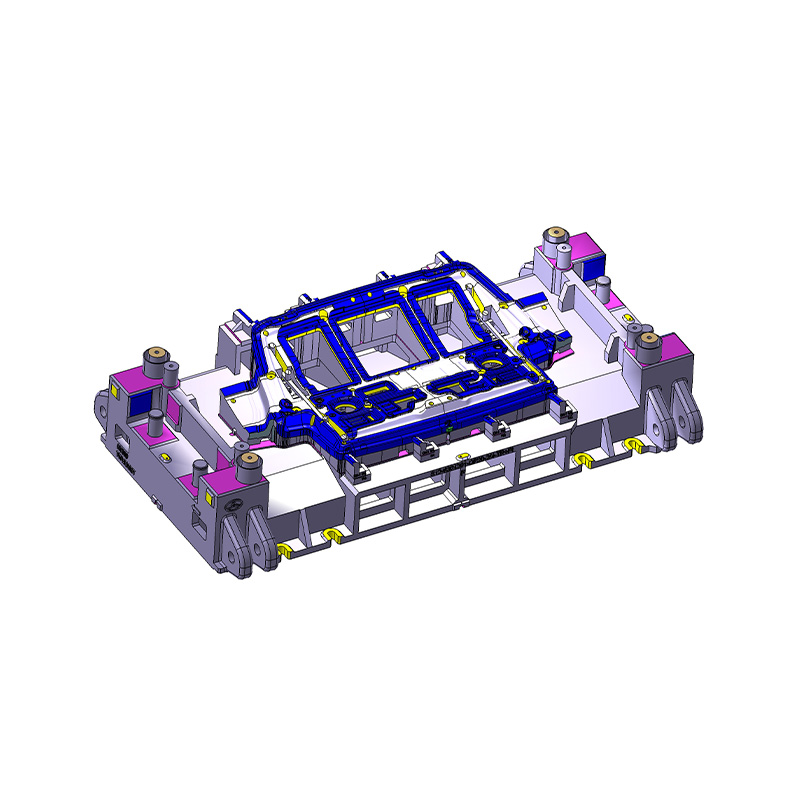
Штамп для задней двери
Данный штамп специально разработан для серийного производства наружных панелей задней двери легковых автомобилей и является ключевой оснасткой для формовки кузовных деталей задней части автомобиля. Основание штампа выполнено из высокопрочной литой стали цельной заливкой с внутренней системой частых рёбер жёсткости, что обеспечивает высокую конструктивную жёсткость и способность выдерживать значительные нагрузки при вытяжке тонколистовых панелей большой площади, исключая деформацию оснастки в процессе длительной серийной эксплуатации.
Быстроизготавливаемый штамп
Данный штамп предназначен для ускоренного изготовления опытных образцов и мелко- и среднесерйного производства кузовных панелей, таких как двери и задние двери (крышки багажника). Основание штампа выполнено из облегчённой литой стали с пустотелой ребристой конструкцией, что позволяет снизить собственный вес при сохранении общей жёсткости, облегчает такелажные работы, установку и смену оснастки на прессе, значительно сокращая время переналадки.
Сварочно-сборочная оснастка для автомобилестроения
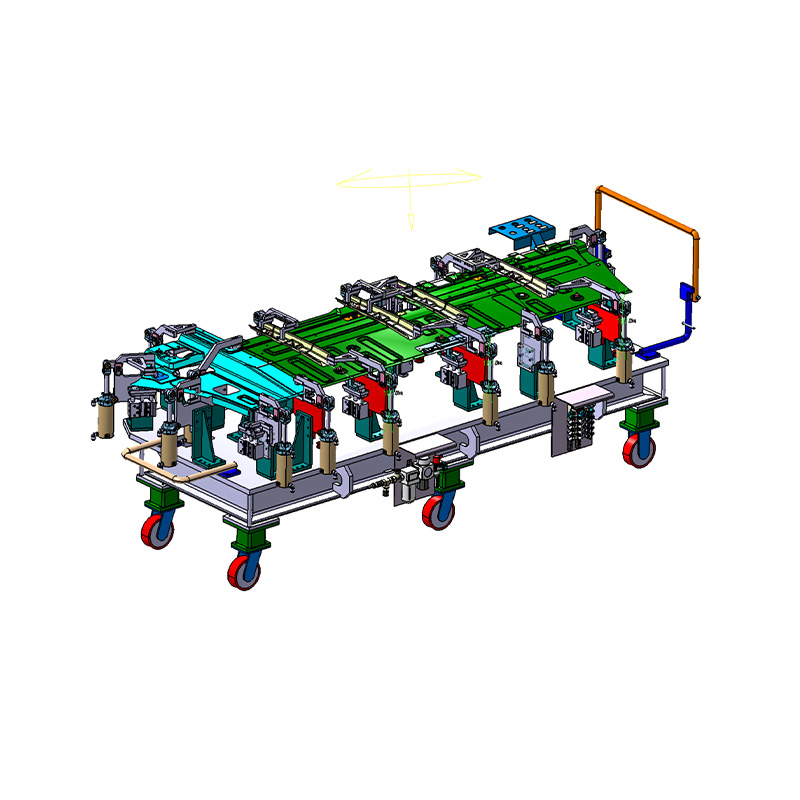
Сварочные приспособления для автомобилестроения включают: сварочные приспособления для открывающихся элементов кузова, таких как автомобильные двери, сварочные приспособления для кузова автомобиля, а также сборочно-сварочные приспособления для узлов и агрегатов автомобиля.
Прогрессивный штамп
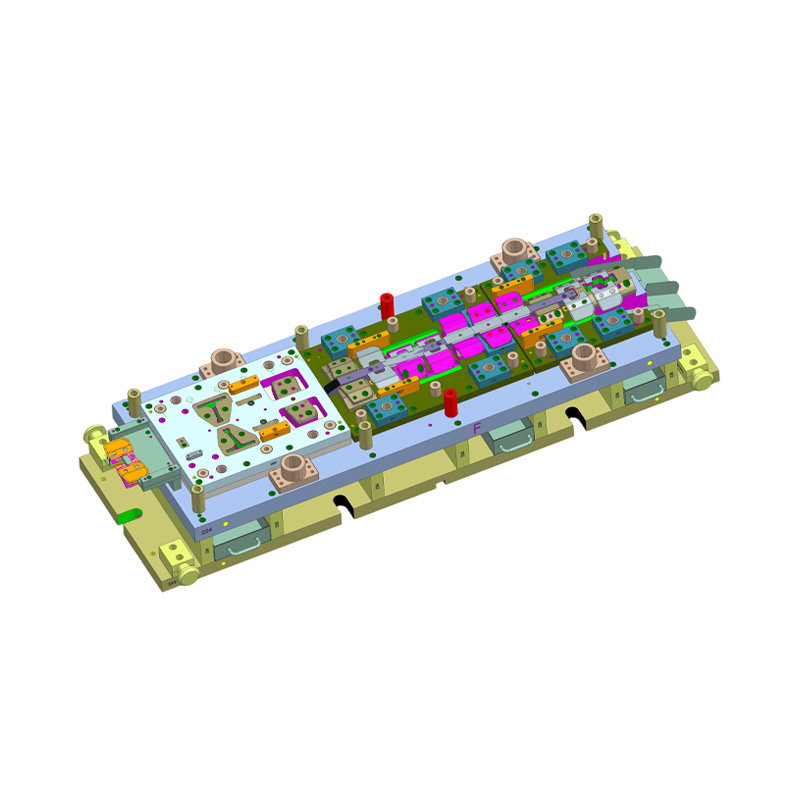
Данный штамп выполнен на основе усиленной высокопрочной прессовой плиты (модельного блока) с несколькими рядами крупногабаритных прецизионных направляющих колонн и втулок, что обеспечивает равномерный направляющий зазор и стабильную работу на высоких скоростях штамповки, а также предотвращает смещение и повышенный износ оснастки при длительной эксплуатации.
Штамп для боковой панели кузова
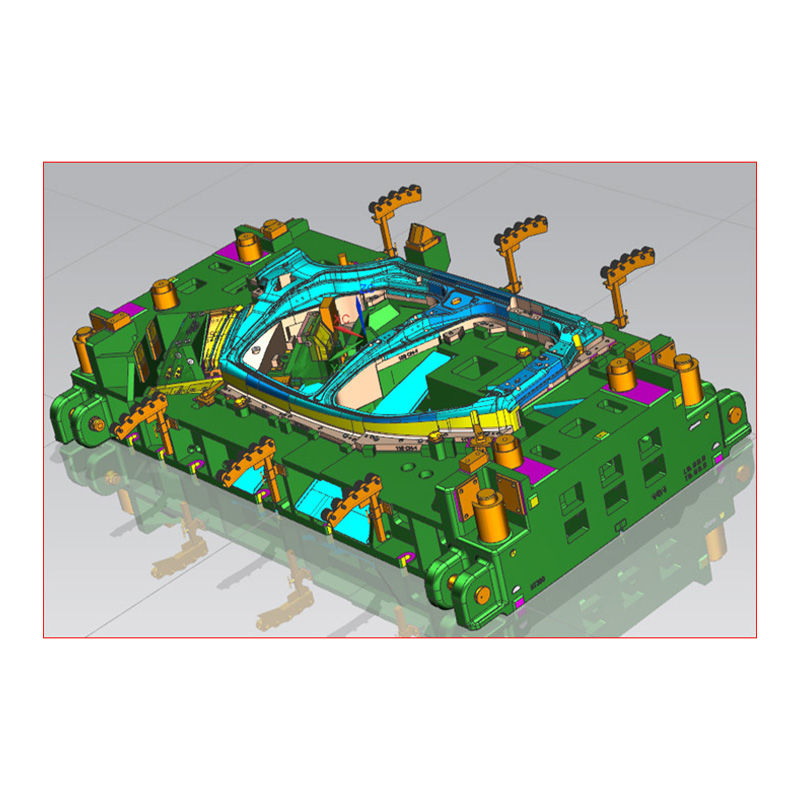
Данный штамп специально разработан для формования наружных боковых панелей кузова легкового автомобиля и является крупногабаритным ключевым оснащением в производстве кузовных штампованных деталей. Несущая конструкция штампа выполнена на основе цельного литого стального основания увеличенной толщины, что обеспечивает высокую жёсткость и устойчивость.
Штамп для панели крыши
Данный штамп предназначен для штамповки крупногабаритных наружных панелей крыши легковых автомобилей и является ключевым крупным оснащением для кузовных деталей внешнего вида. Основание штампа выполнено из утолщённой литой стали цельной заливкой с внутренней частой рёбристой пустотелой конструкцией, что обеспечивает оптимальное сочетание общей жёсткости и сниженного веса. Штамп способен выдерживать высокие нагрузки при вытяжке тонколистовых панелей большой площади и сохраняет стабильность геометрии при длительной серийной эксплуатации без деформаций.


