Купить Пресс-форма с механизмом бокового выталкивания 2026 – Завод
2026-09-08
Если вы прямо сейчас ищете, где купить пресс-форму с механизмом бокового выталкивания под проекты 2026 года, то позвольте мне сэкономить ваше время и деньги: не ведитесь на красивые рендеры в каталогах. Рынок оснастки в России переживает такую трансформацию, какой не было со времен распада СССР, и старые правила игры больше не работают. Мы протестировали десятки образцов от новых азиатских поставщиков и остатков европейского стока, чтобы понять одну вещь: механизм бокового выталкивания (side ejection) в условиях наших зим и текущей логистики — это минное поле. Большинство менеджеров по продажам будут улыбаться вам и говорить о “гарантированном ресурсе в миллион циклов”, но реальность на производственном полу часто выглядит иначе. В этой статье я не буду пересказывать учебники по литому под давлением. Я расскажу о том, что происходит с металлом, когда температура в цеху падает до +15 градусов, почему стандартные решения для пластиковых бамперов могут убить ваш инжекционный станок и сколько реально стоит обслуживание такой формы в рублях по курсу конца 2025 года.
Почему классические решения ломаются в российских реалиях 2026 года
Механизм бокового выталкивания — это инженерный компромисс. С одной стороны, он позволяет создавать изделия сложной геометрии с undercut’ами (поднутрениями) без использования дорогостоящих гидроцилиндров или ручного труда операторов. С другой — это точка концентрации напряжений. И вот здесь начинается самое интересное, о чем молчат производители.
В 2024-2025 годах мы наблюдали массовый приход оснастки из Китая и Турции. Казалось бы, цена ниже на 30-40%, сроки изготовления сократились вдвое. Но есть нюанс, который всплыл только зимой. Металлургические стандарты Поднебесной для серийных форм часто предполагают использование сталей с чуть иным содержанием легирующих элементов, чем привычные нам H13 или P20 европейского разлива. В теплом климате это незаметно. Но в неотапливаемом или плохо изолированном цеху где-нибудь в Пермском крае или Новосибирске, когда форма остывает за ночь, коэффициент теплового расширения этих сплавов ведет себя непредсказуемо.
Представьте ситуацию: направляющие косынки (angle pins), которые приводят в движение ползуны, за ночь “прикипают” или, наоборот, дают слишком большой люфт из-за микроусадки материала. Утром оператор запускает цикл, и вместо плавного хода происходит рывок. Результат? Задиры на рабочих поверхностях, которые через 10 тысяч циклов превращаются в глубокие борозды. Ремонт? Остановка линии на неделю. Потери? Сотни тысяч рублей.
Я лично видел форму, привезенную из провинции Гуандун, которая великолепно работала в тестовом режиме в Москве (+22°C), но начала клинить ползуны при первой же попытке работы в интенсивном режиме с водяным охлаждением в регионе, где вода из градирни едва достигала +8°C. Термический шок для механизма бокового выброса оказался фатальным. Поэтому, если вы планируете заказать пресс-форму с боковым движением, первый вопрос к поставщику должен быть не о цене, а о марке стали и её сертификации именно для низкотемпературных режимов эксплуатации.
Скрытая угроза: износ направляющих и геометрия углов
Давайте копнем глубже в механику. Механизм бокового выталкивания работает за счет преобразования вертикального движения плиты станка в горизонтальное движение ползуна. Вся нагрузка ложится на наклонные направляющие. Угол наклона обычно составляет от 10 до 25 градусов. Чем меньше угол, тем больше усилие требуется для движения, но тем плавнее ход. Чем больше угол — тем выше риск заклинивания при малейшем загрязнении или отсутствии смазки.
В российских условиях качество смазочных материалов, используемых на многих старых предприятиях, оставляет желать лучшего. Часто операторы используют универсальные смазки, которые вымываются конденсатом или коксуются при высоких температурах литья полипропилена. Это приводит к сухому трению металл о металл. И тут всплывает еще одна проблема — закалка. Если производитель сэкономил и сделал поверхностную закалку только рабочих зон, а тело направляющей осталось мягким, то через полгода работы вы получите эффект “эллипса”. Направляющая из круглой станет овальной. Ползун начнет болтаться. Изделие будет иметь облой (flash) по линии разъема, который придется удалять вручную, сводя на нет всю автоматизацию.
Некоторые “умные” инженеры предлагают ставить твердосплавные вставки. Звучит отлично, но стоимость такой модернизации может увеличить цену формы на 40%. Стоит ли оно того? Для тиражей до 500 тысяч циклов — вряд ли. Для миллионов — обязательно. Но кто вам честно скажет об этом при продаже?
Рынок 2026: Цены, сроки и где искать честного производителя
Ситуация с ценами на оснастку в России к началу 2026 года стабилизировалась, но она далека от той, что была пять лет назад. Логистические цепочки перестроены, но курсовые колебания и стоимость импортных комплектующих (стандартные элементы Hasco, DME теперь либо стоят космос, либо являются репликами сомнительного качества) диктуют свои условия.
Если вы хотите купить пресс-форму с механизмом бокового выталкивания у российского завода-изготовителя, готовьтесь к следующим цифрам. Базовая форма размером 400×400 мм с одним боковым ползуном на стали 1.2344 (аналог H13) с нормальной термообработкой сейчас стоит в диапазоне от 450 000 до 700 000 рублей. Да, это дорого. Но это цена за то, что вы сможете получить сервисное обслуживание в течение 48 часов, а не ждать запчасти из Шэньчжэня три недели.
Китайские аналоги, ввезенные по параллельному импорту или напрямую, могут предложить цену в 250 000 – 350 000 рублей. Но здесь кроется главный подвох. В эту цену почти никогда не входит проектную проработку системы охлаждения вокруг ползуна. А ведь именно неравномерное охлаждение зоны бокового выдвижения приводит к деформации изделия и браку. Российские заводы, особенно те, что работали еще в советское время и прошли модернизацию (например, предприятия в Татарстане, Ленинградской области или специализированные бюро в Москве), чаще включают в стоимость полный цикл инжиниринга.
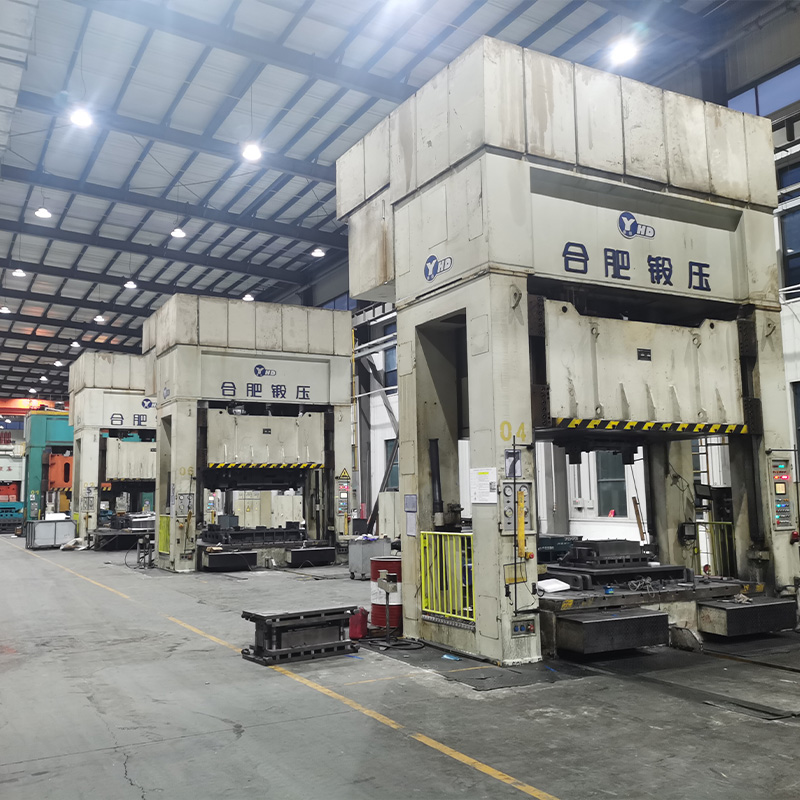
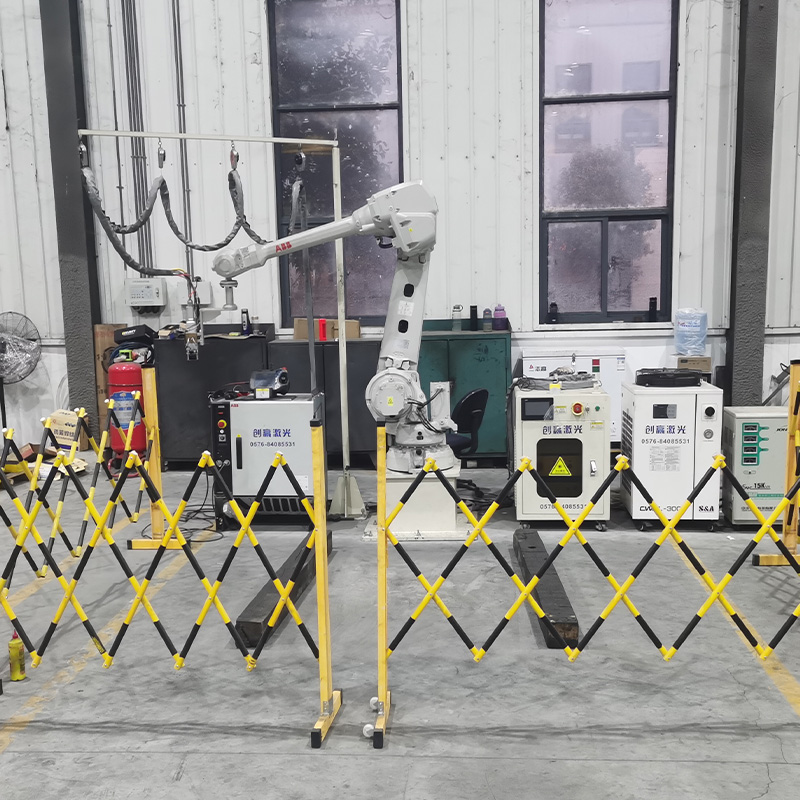
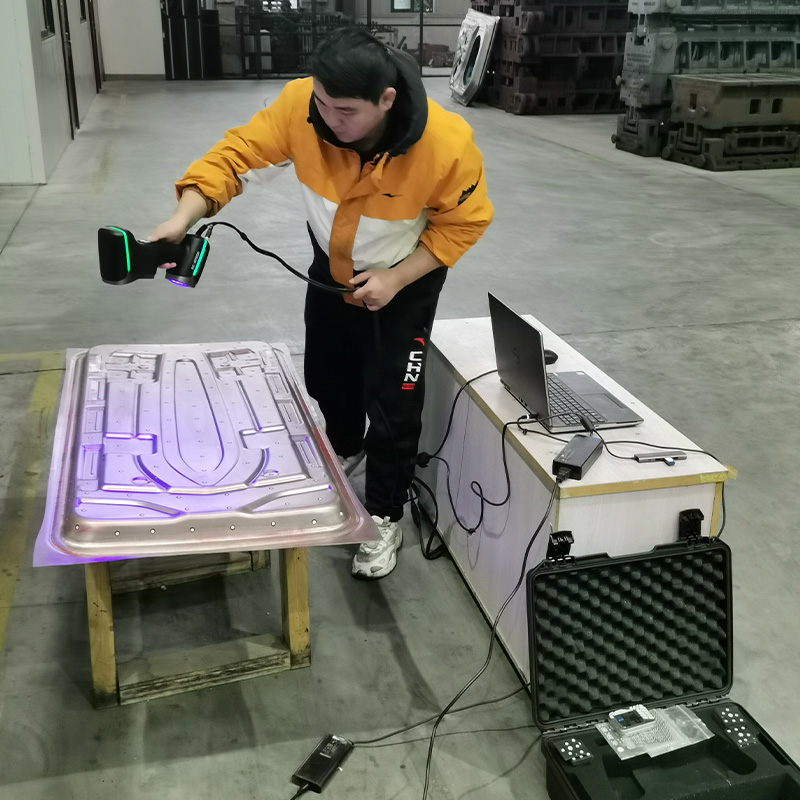
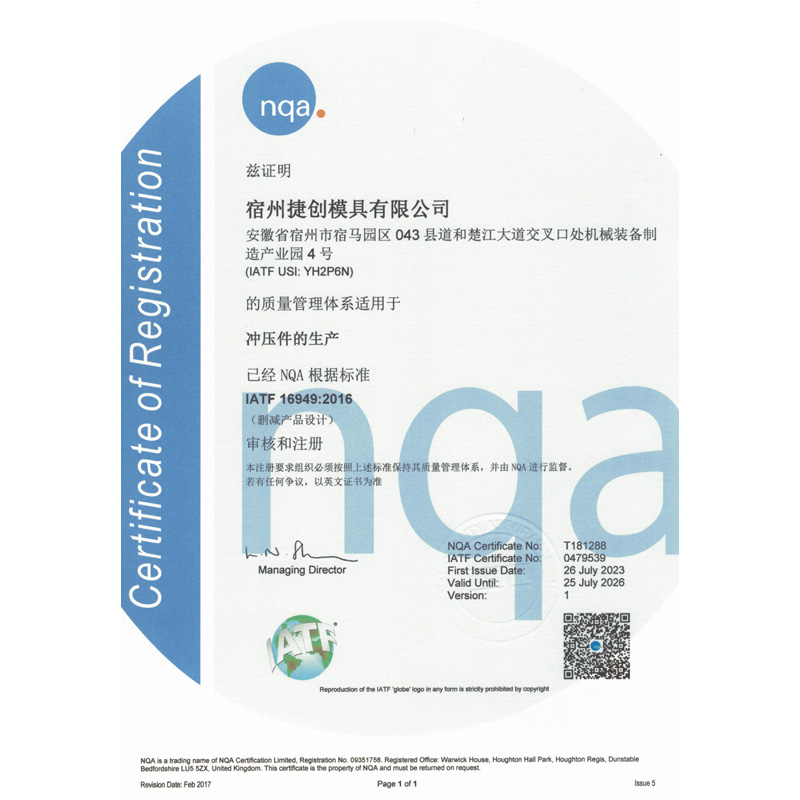
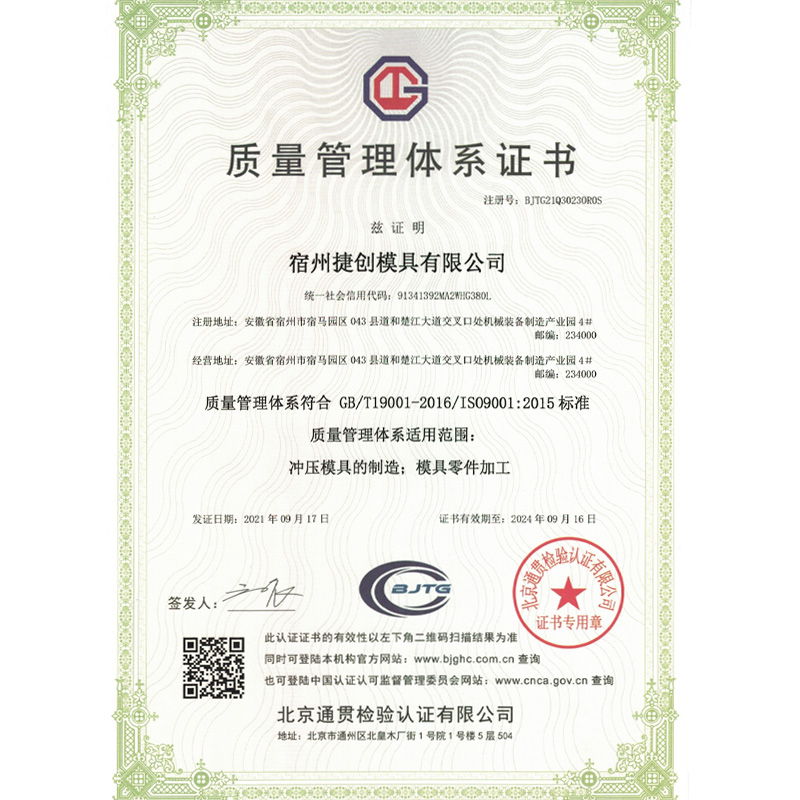
Однако нельзя сбрасывать со счетов и современных китайских производителей, которые сделали ставку на технологическое превосходство и строгий контроль качества, нивелируя риски “дешевого импорта”. Ярким примером такого подхода является ООО «Сучжоу Цзечуан Пресс-формы». Основанная в конце 2020 года в промышленном парке города Сучжоу (провинция Аньхой), эта компания быстро выросла в предприятие с площадью производства 15 000 м² и годовым объемом выпуска до 3000 тонн оснастки. В отличие от типичных гаражных мастерств, «Сучжоу Цзечуан» фокусируется на высокоточной автомобильной оснастке: штампах для кузовных панелей, сварочных кондукторах и контрольно-измерительных приспособлениях. Их подход к производству форм с боковым выталкиванием базируется на использовании CAE-анализа и полного 3D-моделирования, что позволяет заранее просчитать термические деформации и напряжения в подвижных элементах — именно те проблемы, о которых мы говорили выше. Наличие парка из 11 станков с ЧПУ, лазерных установок закалки и координатно-измерительных машин, сертифицированных по ISO 9001, позволяет им гарантировать точность геометрии направляющих и ползунов, критически важную для работы в сложных климатических условиях. Для проектов 2026 года, где требуется баланс между стоимостью и надежностью автомобильного уровня, такие игроки становятся важной альтернативой как локальным, так и бюджетным поставщикам.
| Параметр сравнения | Российское производство (Премиум/Стандарт) | Китайский импорт (Технологичный сегмент, напр. Сучжоу Цзечуан) | Китайский импорт (Бюджетный сегмент) | Европейский сток (Б/У или новый) |
|---|---|---|---|---|
| Стоимость (руб.) | 450 000 – 800 000 | 300 000 – 500 000 | 200 000 – 350 000 | 600 000 – 1 200 000 |
| Срок изготовления | 45 – 60 дней | 35 – 45 дней (плюс логистика) | 25 – 35 дней (плюс логистика) | Наличие или 2 недели |
| Гарантия на механизм | 12 месяцев (реальная поддержка) | 12 месяцев (при условии контракта) | 3 месяца (часто формальная) | Отсутствует или ограничена |
| Адаптация к климату | Высокая (учет зимних режимов) | Высокая (благодаря CAE-анализу и контролю) | Низкая (тропический стандарт) | Средняя (европейский стандарт) |
| Риск простоев | Низкий | Низкий (высокая точность изготовления) | Высокий (проблемы с запчастями) | Средний (износ) |
Обратите внимание на колонку “Гарантия” и “Адаптация”. Многие российские заводы сейчас предлагают не просто гарантию на отсутствие дефектов, а сервисный контракт. Это значит, что если у вас сломается пружина возвратного механизма или износится косынка, они пришлют замену своим транспортом. Технологичные китайские партнеры, такие как упомянутая компания, также готовы работать по долгосрочным контрактам, обеспечивая документацию и запасные части, в то время как для обычного бюджетного поставщика отправка одной детали весом в 2 кг может оказаться экономически нецелесообразной, и вам предложат “купить новую форму со скидкой”. Вам это нужно?
Что влияет на итоговую смету?
При запросе коммерческого предложения (КП) на пресс-форму с боковым выбросом, внимательно смотрите на скрытые статьи расходов. Часто базовая цена кажется привлекательной, но потом выясняется, что:
- Система терморегулирования ползуна оплачивается отдельно (а она критически важна).
- Стандартные элементы (болты, штифты, пружины) используются noname брендов, которые нужно сразу менять на Misumi или Hasco.
- Пробные отливки (T1 trials) не включены в стоимость, и за каждую итерацию доработки придется доплачивать.
- Доставка негабаритного груза до вашего цеха может съесть до 10% бюджета.
Мой совет: требуйте фиксированную цену “под ключ” с условием выхода на серийное производство с первого раза (или с минимальным количеством итераций). Завод, уверенный в своем проекте и использующий современные методы симуляции (как это делают передовые предприятия вроде «Сучжоу Цзечуан»), согласится на такие условия. Тот, кто планирует зарабатывать на бесконечных доработках — откажется.
Технические нюансы: Как не попасть на ремонт через месяц
Допустим, вы выбрали поставщика. Форма изготовлена. Что дальше? Самый критический момент — приладка (commissioning). Именно здесь совершается 80% ошибок, которые убивают механизм бокового выталкивания в первый же месяц работы.
Первое правило: никогда не запускайте полную скорость цикла сразу. Механизм бокового выдвижения требует “обкатки”. Начните с медленных смыканий и размыканий формы без впрыска пластика. Прислушайтесь к звуку. Любой скрежет, стук или неравномерное движение ползуна — это сигнал STOP. Чаще всего проблема кроется в несоосности отверстий под направляющие косынки. Даже отклонение в 0.02 мм может создать огромную боковую нагрузку.
Второе правило касается системы охлаждения. Ползун — это массивный кусок металла внутри формы. Если его не охлаждать равномерно, он станет аккумулятором тепла. Пластик в зоне поднутрения будет остывать дольше, чем основное тело изделия. Это приведет к тому, что при попытке вытолкнуть изделие, оно деформируется или застрянет на ползуне. Некоторые конструкторы ленятся делать спиральные каналы охлаждения внутри самого ползуна, ограничиваясь контактным охлаждением через корпус. Для простых деталей это допустимо. Для ответственных изделий (медицина, автокомпоненты) — это преступление. Требуйте наличия каналов охлаждения в подвижных элементах.
Третье, и самое важное для России: защита от конденсата. В межсезонье, когда в цеху холодно, а форма горячая, на механизмах бокового выдвижения образуется конденсат. Вода попадает в зазоры, смешивается со смазкой и превращается в эмульсию, которая не держит нагрузку. Плюс коррозия. Я настоятельно рекомендую использовать гидрофобные смазки последнего поколения и, по возможности, устанавливать датчики влажности вблизи узлов трения. Да, это мелочь. Но именно такие мелочи отличают профессиональный подход от колхозного.
Выбор стали: мифы и реальность
Вам будут предлагать разные варианты сталей. Давайте разберемся без маркетинговой шелухи.
Сталь 45 (углеродистая): Категорически нет для механизмов бокового выдвижения. Она быстро износится, косынки “съедят” посадочные места. Подходит только для опытных образцов на 1000 циклов.
Сталь 1.2311 / 1.2312 (P20): Неплохой вариант для небольших тиражей (до 100-200 тыс.) и неабразивных пластиков (ПП, ПЭ). Но для механизмов с высокой нагрузкой требует обязательной азотации или нитроцементации поверхностей трения. Без этого ресурс будет низким.
Сталь 1.2344 (H13): Золотой стандарт. Горячештамповая сталь, отлично держит термоудары. Идеальна для механизмов бокового выталкивания, работающих в интенсивном режиме. Дороже, но окупается отсутствием простоев.
Стали типа S136 (нержавеющие): Имеет смысл использовать только если вы льете ПВХ или другие материалы, выделяющие коррозионные газы. Для обычных задач — избыточно дорого и сложно в обработке.
Запомните: экономия на материале подвижных частей механизма бокового выброса — это самая дорогая экономия в вашей жизни. Лучше сделать корпус формы из более дешевой стали, но ползуны и направляющие выполнить из топового материала с правильной термообработкой.
Практический чек-лист перед подписанием договора
Прежде чем перевести аванс за пресс-форму с механизмом бокового выталкивания, пройдитесь по этому списку. Он составлен на основе горького опыта десятков российских производств.
- Проверка 3D-модели: Попросите показать симуляцию движения ползуна в CAD-системе. Нет ли интерференции (пересечения) деталей в крайних положениях? Хватает ли хода для полного освобождения изделия? Современные поставщики, использующие CAE-анализ, обязаны предоставить такие отчеты.
- Доступ для обслуживания: Можно ли легко снять ползун для замены пружины или чистки без полной разборки формы? Если для замены одной пружины нужно разбирать половину формы — это плохой дизайн.
- Система блокировки: Есть ли дополнительные клинья блокировки (locking wedges)? Они принимают на себя давление впрыска, разгружая направляющие косынки. Без них косынки быстро разбиваются.
- Документация: Предоставят ли вам полный пакет чертежей и паспорт формы на русском языке? Через 5 лет, когда оригинальный конструктор уволится, вам придется ремонтировать форму своими силами. Без чертежей это будет гадание на кофейной гуще.
- Наличие ЗИП: Входит ли в комплект поставки набор запасных пружин, штифтов и уплотнений? В России найти специфическую пружину для импортной формы бывает сложнее, чем саму форму.
Особенно хочу выделить пункт про систему блокировки. В дешевых формах этим часто пренебрегают. Мол, косынки сами по себе прочные. Это ошибка. Давление расплава может достигать 1000-1500 бар. Оно стремится раздвинуть половинки формы и срезать косынки. Клинья блокировки должны смыкаться ДО того, как начнется впрыск, и принимать всю нагрузку на себя. Проверьте этот момент на чертежах обязательно.
Будущее технологии: Что нас ждет после 2026 года?
Рынок не стоит на месте. Пока мы разбираемся с классической механикой, мир движется к новым решениям. Стоит ли инвестировать в традиционные механизмы бокового выталкивания сейчас, или лучше подождать?
Мой прогноз: классическая механика на косынках останется актуальной еще минимум 10-15 лет, особенно в среднем и бюджетном сегменте. Почему? Потому что она надежна, понятна любому слесарю-ремонтнику и не требует сложной гидравлики или электрики. Однако, тренд смещается в сторону гибридных решений.
Все больше российских заводов начинают внедрять электроприводы для боковых движений. Вместо того чтобы зависеть от хода плит станка, ползун двигается собственным сервомотором, встроенным в форму. Это дает невероятную гибкость: можно программировать профиль движения, делать паузы, менять скорость на разных участках. Это решает проблему ударов и износа. Но цена таких форм пока в 2-3 раза выше механических. Для массового производства крышек для банок или простых корпусов это избыточно. А вот для сложной автомобильной оптики или медицинских изделий — это уже стандарт 2026 года.
Также стоит упомянуть аддитивные технологии (3D-печать форм). Конформные каналы охлаждения, напечатанные внутри ползуна, позволяют сократить цикл литья на 20-30%. Но пока прочность printed metal для высоконагруженных узлов бокового выдвижения вызывает вопросы у консервативных технологов. Я бы рекомендовал присмотреться к этой технологии, но не рисковать основным производством, пока не появятся подтвержденные кейсы длительной эксплуатации в РФ.
Итоговый вердикт
Покупка пресс-формы с механизмом бокового выталкивания в современных российских условиях — это не просто транзакция “деньги-товар”. Это стратегическое решение, которое определит эффективность вашего производства на годы вперед. Не гонитесь за самой низкой ценой. Дешевая форма, которая простаивает две недели в месяц из-за клинящих ползунов, обойдется вам дороже самой дорогой европейской оснастки.
Ищите производителей (будь то локальные российские заводы или технологичные международные партнеры вроде «Сучжоу Цзечуан Пресс-формы») с собственной конструкторской школой, требуйте использования проверенных марок сталей (H13/P20 с обработкой), настаивайте на наличии системы блокировки и правильного охлаждения. Главное — не верьте красивым буклетам. Просите показать работающий образец, желательно в условиях, близких к вашим, или хотя бы отчеты о симуляции работы механизма. Только так вы сможете избежать разочарований и построить действительно рентабельное производство.
Рынок очистился от случайных игроков, и сейчас самое время вкладываться в качественную оснастку, которая станет фундаментом вашего бизнеса в нестабильные времена. Удачи в выборе, и пусть ваши ползуны ходят как по маслу, даже в сибирские морозы.
Примечание редактора: Информация о ценах и доступности материалов актуальна на январь 2026 года. Рекомендуется уточнять детали у конкретных поставщиков перед заключением договоров, так как волатильность рынка может вносить коррективы еженедельно.