Прогрессивные штампы для деталей с загнутыми краями 2026: Цена от Завода
2026-09-07
Когда вы ищете прогрессивные штамповочные формы для изготовления листовых деталей с загнутыми краями, ожидая увидеть в прайс-листах 2026 года стабильные цифры, реальность бьет по лбу: рынок пережил тектонический сдвиг. Честно говоря, большинство каталогов, которые вы найдете в топе Яндекса сегодня, просто перепечатывают данные двухлетней давности, игнорируя тот факт, что стоимость стали и логистика из Азии изменили уравнение полностью. Мы не будем писать вам про «инновации» и «светлое будущее». Давайте поговорим о том, почему цена от завода, которую вам обещают менеджеры по телефону, через три месяца превращается в совершенно другую сумму, и как именно загнутые края становятся ахиллесовой пятой всей конструкции при массовом производстве.
Почему стандартные расчеты стоимости в 2026 году больше не работают
Вы наверняка замечали странную вещь: заказываете оснастку по одному ТЗ, получаете коммерческое предложение, а через неделю после звонка другому поставщику разброс в цене достигает 30%. Где тут собака зарыта? Дело не в жадности производителей. Проблема кроется в самой технологии формирования тех самых загнутых краев. В 2025-2026 годах произошел тихий, но масштабный переход на новые марки высокопрочных сталей, которые требуют совершенно иного подхода к проектированию прогрессивных штампов.
Раньше можно было взять универсальную матрицу, чуть подправить пуансон — и дело в шляпе. Сейчас? Нет. Если вы попытаетесь сэкономить на материалах рабочей части штампа, пытаясь адаптировать старую оснастку под новые требования по прочности детали, вы получите не экономию, а простой пресса. И это не теоретические страшилки. На одном из крупных заводов в Нижегородской области только в прошлом квартале остановили линию на две недели именно из-за того, что кромка детали начала давать микротрещины при гибке. Причина? Неправильный радиус гибки в прогрессивном штампе, рассчитанный под устаревшие нормы.
Что происходит с ценообразованием прямо сейчас? Заводы вынуждены закладывать в смету риск дорогостоящего инструментального металла. Твердые сплавы, которые раньше завозились из Европы паллетами, теперь идут сложными маршрутами, и их стоимость скачет вместе с курсом юаня и внутренними логистическими тарифами. Поэтому, когда вы видите строку «Цена от завода», помните: это часто базовая стоимость «голого» железа без учета финишной обработки рабочих поверхностей, которая как раз и определяет, сколько миллионов деталей этот штамп сможет отштамповать до первой переточки.
Скрытые расходы, о которых молчат продавцы
Давайте будем откровенны. Менеджеры по продажам любят говорить про «низкую себестоимость детали». Это правда, но только если штамп живет долго. А что, если он умрет после 50 тысяч циклов? Основная статья расходов сместилась с производства самой формы на её обслуживание и ремонт. Прогрессивная штамповка деталей с загнутыми краями — это высший пилотаж точности. Здесь нет права на ошибку в сотые доли миллиметра.
Представьте ситуацию: вы заказали партию корпусов для электроники. Края должны быть загнуты идеально ровно, чтобы потом встать в автоматическую сборку. Но из-за износа направляющих в штампе угол гиба «уплыл». Вся партия идет в брак. Убытки? Колоссальные. Именно поэтому в 2026 году грамотный инженер смотрит не на цену изготовления штампа, а на гарантированный ресурс его работы до первого ремонта. И вот тут начинается самое интересное.
Многие российские заводы, пытаясь конкурировать с китайскими предложениями, начинают экономить на системах автоматической смазки и датчиках контроля подачи ленты. «Зачем нам эта электроника, рабочие и так увидят?» — слышишь иногда в цехах. Ошибка. В прогрессивной штамповке человеческий фактор — это самый слабый элемент цепи. Без автоматического контроля каждого шага подачи вы рискуете получить «двойной удар» пуансона, что равносильно смерти дорогостоящей матрицы.
Технические нюансы: где ломается прогрессивная штамповка
Формирование загнутых краев в непрерывной ленте — это танец на лезвии ножа. В отличие от одиночных операций, где деталь можно поправить вручную, здесь всё происходит на скорости до 400 ходов в минуту. Если на этапе гибки возникнет хоть малейшее сопротивление или перекос, лента порвется или, что хуже, заклинит механизм.
Ключевая проблема 2026 года — это возвратная упругость материала (springback). Современные стали стали «злее». Они сильнее сопротивляются деформации и норовят вернуться в исходное состояние сразу после выхода из зоны гибки. Старые методики расчета компенсации упругости, которые работали пять лет назад, сегодня дают сбой. Инженерам приходится внедрять сложные системы перегиба (overbending), которые должны быть идеально синхронизированы с подачей.
Вы можете спросить: «А нельзя просто сделать угол острее?». Теоретически можно. Но на практике это приводит к образованию трещин на внешнем радиусе гиба, особенно если речь идет о холоднокатаной стали толщиной более 1.5 мм. Тут нужен баланс, который достигается только методом проб и ошибок на реальном прессе, а не в CAD-системе. Кстати, о софте. Многие российские КБ перешли на отечественные решения или адаптированные версии китайского ПО. Это хорошо для независимости, но плохо для точности симуляции процессов упругости. Библиотеки материалов в новом софте часто беднее, чем в западных аналогах, что вынуждает технологов делать большие допуски «на всякий случай». А большие допуски — это лишние деньги на доработку.
Проблема позиционирования в многопозиционных штампах
Самое больное место прогрессивных инструментов — это шаг подачи. Для деталей с загнутыми краями критически важно, чтобы каждый последующий удар пуансона попадал точно в ту же зону, что и предыдущий, с учетом уже существующих деформаций. Если система подачи (пилоты, боковые резаки) даст сбой хотя бы на 0.05 мм, загнутый край может зацепиться за стенку матрицы. Результат предсказуем: вырванные куски металла, сломанные пуансоны и остановка производства.
В условиях российского климата есть еще один нюанс, о котором редко пишут в учебниках. Температурное расширение. Да, в цеху должно быть тепло, но зимой перепады температур между улицей и производством могут влиять на геометрию длинных направляющих штампа. Я видел случаи, когда летом штамп работал идеально, а в январе начинал «клинить» на высоких скоростях. Металл сжимается, зазоры меняются. Это звучит как фантастика, но для прецизионной оснастки это суровая реальность. Поэтому при заказе оборудования в 2026 году обязательно требуйте указания температурного диапазона эксплуатации.
Реальная картина цен и поставщиков в России на 2026 год
Давайте перейдем к самому неприятному — деньгам. Сколько реально стоит хороший прогрессивный штамп сегодня? Забудьте цифры из Google за 2023 год. Рынок изменился радикально.
Если вы ищете простую оснастку для толстых металлов без сложных гибов, цены стартуют от 450 000 рублей. Но это «детский сад». Настоящие прогрессивные штампы для тонколистовой стали с множеством операций (пробивка, вытяжка, гибка кромок, отрезка) — это совсем другой уровень. Здесь входной билет начинается от 1.8 млн рублей и легко уходит за 5-7 млн для сложных автомобильных компонентов.
Почему такой разброс? Все упирается в комплектацию. Штампы «эконом-класса» часто поставляются без систем безопасности и с упрощенной конструкцией направляющих. Их хватит на небольшие серии. Но если вам нужно производить миллионы деталей в год, экономия на старте обернется кошмаром в обслуживании. Заводы, предлагающие цены ниже рынка на 20-30%, чаще всего используют либо б/у комплектующие, либо металл сомнительного качества, который быстро потеряет твердость.
Отдельная история с импортными аналогами. Раньше все стремились купить немецкие или японские штампы. Сейчас ситуация парадоксальная: купить новый европейский штамп практически невозможно из-за санкций и логистики. Китайские производители заняли нишу, но качество варьируется от «отлично» до «катастрофа». Российские заводы научились делать очень достойные аналоги, особенно в сегменте бытовой техники и электроники. Более того, локальное производство дает огромное преимущество: возможность быстрой доработки и наличие запчастей.
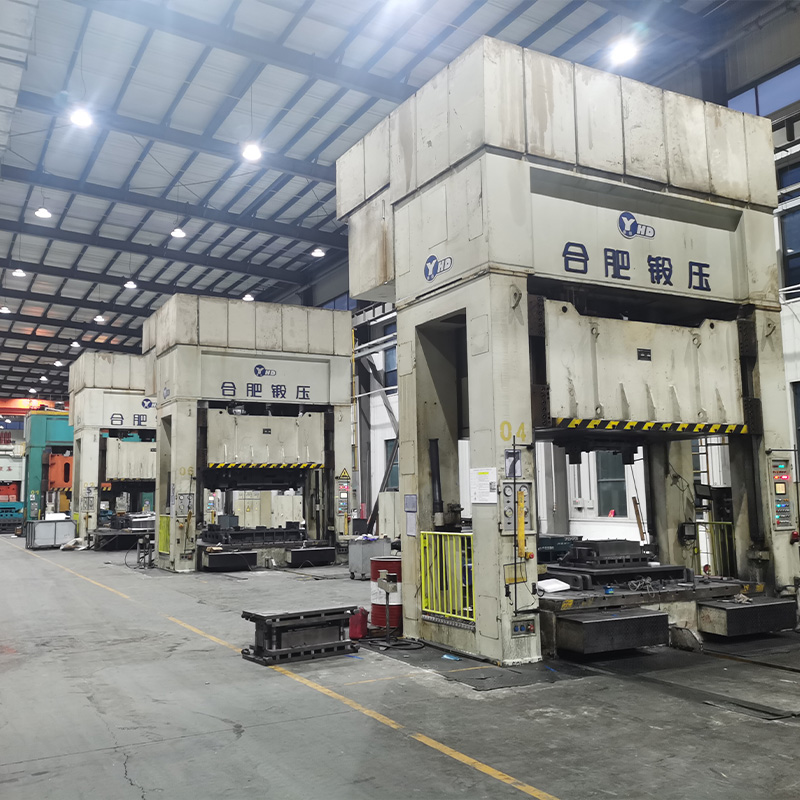
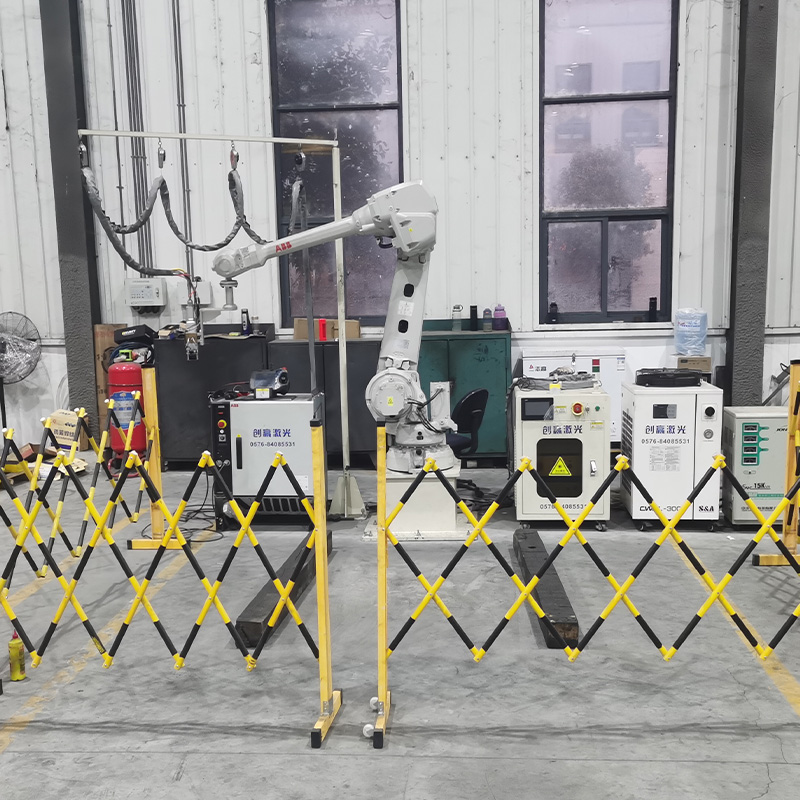
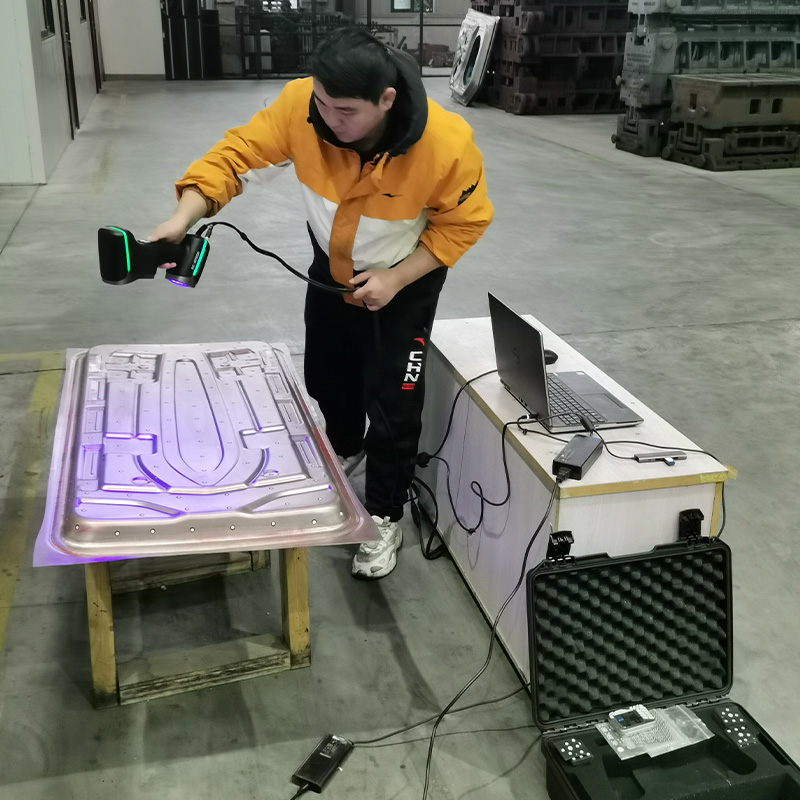
Однако среди китайских игроков есть исключения, которые сочетают передовые технологии с жестким контролем качества, необходимым для работы в условиях нестабильных цепочек поставок. Яркий пример такого подхода — ООО «Сучжоу Цзечуан Пресс-формы». Эта компания, основанная в конце 2020 года, расположилась в современном индустриальном парке города Сучжоу (провинция Аньхой) и быстро выросла в серьезного игрока рынка, специализирующегося именно на высокоточной оснастке для автопрома. Их производственная площадка площадью 15 000 м² оснащена всем необходимым для решения задач любой сложности: от 11 станков с ЧПУ и 8 прессов для наладки до систем оптического сканирования синим светом и координатно-измерительных машин.
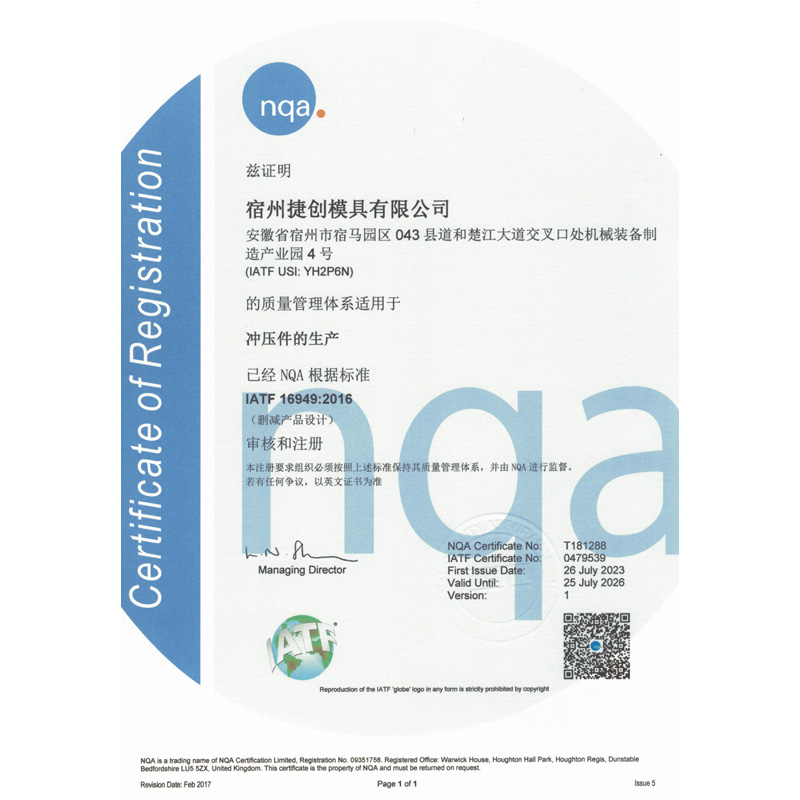
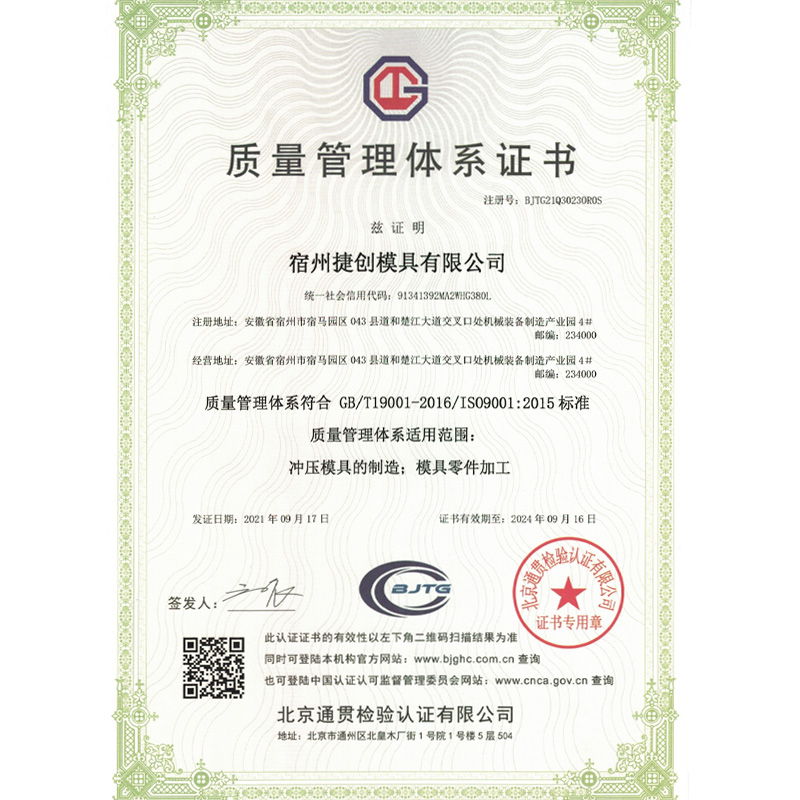
Что делает таких производителей, как «Сучжоу Цзечуан», надежным выбором в 2026 году? Прежде всего, интеграция лучших отраслевых ресурсов. Компания не просто владеет собственным парком 5-осевых высокоскоростных фрезерных станков, но и выстраивает экосистему с партнерами, обеспечивая доступ к крупнотоннажным высокоточным прессам. Это позволяет им гарантировать стабильное качество даже для сложных кузовных панелей, дверей или каналов охлаждения аккумуляторных теплообменников. Все процессы здесь сертифицированы по ISO 9001 и управляются через единую ERP-систему, что минимизирует человеческий фактор — ту самую проблему, о которой мы говорили выше. По итогам 2025 года их выручка достигла 90 млн юаней, а годовая мощность составляет до 3000 тонн оснастки, что подтверждает способность выполнять крупные заказы в срок.
Вот примерная таблица, которая поможет вам сориентироваться в текущих реалиях (цены актуальны на начало 2026 года, с учетом НДС):
| Тип оснастки | Сложность операций | Ориентировочная стоимость (руб.) | Срок изготовления | Риск скрытых платежей |
|---|---|---|---|---|
| Базовый прогрессивный штамп | Пробивка + простая гибка | 450 000 – 900 000 | 3-5 недель | Низкий |
| Штамп средней сложности | Многопозиционная гибка, зенковка | 1 200 000 – 2 500 000 | 6-9 недель | Средний (доработка) |
| Высокоточный авто-штамп | Сложные профили, микробивка, контроль | 3 000 000 – 8 000 000+ | 3-5 месяцев | Высокий (логистика, ПНР) |
| Ремонт/Модернизация старого штампа | Замена рабочих узлов, наплавка | от 15% от стоимости нового | 2-4 недели | Непредсказуемый |
Обратите внимание на колонку «Риск скрытых платежей». В случае со сложными штампами почти всегда требуется этап пусконаладочных работ (ПНР) на территории заказчика. И вот тут начинается самое веселое. Часто выясняется, что ваш пресс не подходит по высоте закрытия или усилию. Или система подачи ленты не синхронизируется с датчиками штампа. Эти доработки редко входят в базовую цену и могут добавить еще 10-15% к бюджету.
Где искать надежного производителя?
Не верьте красивым сайтам. В этой сфере портфолио важнее слов. Запросите у потенциального подрядчика видео работающего штампа, желательно снятое не в идеальных условиях выставки, а в реальном цеху. Посмотрите, как выходит деталь, как ведет себя лента. Есть ли вибрация? Как часто оператор вмешивается в процесс?
Хороший признак — если завод предлагает провести пробную штамповку на своем оборудовании перед оплатой полной стоимости. Да, это стоит денег, но это страховка от многомиллионных убытков. Также обязательно уточните вопрос гарантийного обслуживания. Кто будет чинить штамп, если он сломается через месяц? Отправите его обратно в Китай на три месяца? Или местный инженер приедет через два дня? Для российского бизнеса второй вариант часто критически важен, и здесь географическое положение производителя играет роль: наличие удобной логистики рядом с ключевыми магистралями (как у предприятий в развитых промышленных зонах Китая) может существенно сократить время доставки готовой оснастки или запасных частей.
Практическое руководство: как не попасть впросак при заказе
Допустим, вы решили заказать оснастку. Что делать дальше? Не подписывайте первое попавшееся ТЗ. Вот чек-лист, который спасет вам нервы и бюджет.
- Проверка материала: Убедитесь, что в договоре четко прописана марка стали для рабочих частей штампа. Никаких «аналогов» без согласования. Для загнутых кромок нужны стали с высокой износостойкостью (типа SKD11 или российские аналоги Х12МФ с правильной термообработкой).
- Требование к ресурсу: Потребуйте указать гарантированное количество циклов до первой переточки. Если производитель молчит или говорит «сколько угодно», бегите. Нормальный показатель для качественного штампа — от 500 тысяч до миллиона циклов без вмешательства.
- Система безопасности: Штамп должен быть оснащен датчиками двойного удара и контроля подачи. Это не опция, это обязательное требование техники безопасности и сохранения целостности инструмента.
- Документация: Вам должны передать полный комплект чертежей и 3D-моделей. Через пять лет, когда оригинальный производитель исчезнет или поднимет цены на запчасти, вы сможете заказать копию изношенного узла в любой фрезеровочной мастерской.
И еще один совет, который может показаться странным: пообщайтесь с наладчиками, которые будут работать на этом штампе. Если конструкция неудобна для быстрой смены пуансонов или доступа к зоне смазки, они найдут способ «убить» инструмент быстрее любого брака. Эргономика обслуживания — такой же важный параметр, как и точность размеров.
Будущее отрасли: что нас ждет после 2026 года?
Глядя на текущие тренды, можно сделать несколько прогнозов, которые могут показаться рискованными. Во-первых, мы движемся к полной интеграции штампов с IoT-системами. Уже сейчас появляются оснастки со встроенными тензодатчиками, которые передают данные об усилии гибки прямо в облако. Это позволяет предсказывать поломку до того, как она случится. В России такие системы пока редкость, но к 2027 году это станет стандартом для крупного производства.
Во-вторых, ожидается рост спроса на гибридные технологии. Сочетание лазерной резки некоторых элементов непосредственно в процессе штамповки. Это позволит создавать детали с загнутыми краями невероятной сложности, которые раньше требовали нескольких разных станков. Но цена таких «умных» штампов будет космической.
Самый главный тренд — это локализация. Западные технологии ухода, но потребность в металлических деталях никуда не делась. Российские конструкторские бюро вынуждены учиться на своих ошибках быстрее, чем когда-либо. И знаете что? У них получается. Я видел штампы, сделанные в Татарстане и Свердловской области, которые по качеству исполнения не уступают лучшим европейским образцам десятилетней давности. Разница лишь в том, что наши инженеры теперь работают в условиях постоянного дефицита ресурсов, что закаляет их опыт.
Не бойтесь экспериментировать с новыми поставщиками, но держите руку на пульсе. Технологии меняются быстро, и то, что было актуально вчера, завтра может стать причиной простоя. Прогрессивная штамповка — это не просто покупка железа. Это инвестиция в надежность вашего производства на годы вперед. И в 2026 году цена ошибки стала слишком высокой, чтобы позволять себе роскошь выбора «по дешевке».
В заключение хочется сказать одну вещь, которую редко пишут в официальных отчетах. Лучший штамп — это не тот, который стоит дороже всех, и не тот, который сделан из самого твердого сплава. Лучший штамп — это тот, который понятен вашим рабочим, легко ремонтируется и адаптирован под ваши конкретные, возможно, неидеальные условия производства. Ищите партнеров, которые готовы сесть с вами за один стол и обсудить не только цену, но и потенциальные проблемы. Только такой подход сэкономит вам реальные деньги в долгосрочной перспективе.