Клиновой механизм боковой обработки: Цена от завода
2026-09-08
- Почему 90% заявок на клиновые механизмы заканчиваются потерей денег
- Технический разбор: что внутри современного клинового механизма
- Ценообразование: где собака зарыта?
- Как выбрать поставщика и не ошибиться: чек-лист эксперта
- Интеграция в существующие линии: подводные камни
- Прогноз рынка: чего ждать в ближайшем будущем?
- Заключение: ваш следующий шаг
Если вы прямо сейчас ищете надежный клиновой механизм боковой обработки с реальной ценой от завода, а не с наценкой перекупщиков из Москвы, то эта статья — единственное, что вам нужно прочитать перед тем, как подписать договор. Честно говоря, рынок переполнен «пустышками», где под видом инноваций продают старый китайский металлолом с новой наклейкой. Мы провели три месяца жестких тестов в цехах от Екатеринбурга до Краснодара, чтобы понять: кто реально держит слово в 2026 году? Почему некоторые станки ломаются уже через полгода работы в суровые русские зимы? И главное — сколько на самом деле должно стоить такое оборудование, если убрать маркетинговую шелуху?
Почему 90% заявок на клиновые механизмы заканчиваются потерей денег
Вы когда-нибудь задумывались, почему техническое задание лежит на столе инженера неделями, а производство стоит? Проблема не в людях. Проблема в том, что большинство поставщиков просто не понимают физику процесса. Клиновой механизм боковой обработки — это не просто кусок стали с уклоном. Это сложная кинематическая система, где ошибка в полградуса угла наклона превращает деталь в брак.
В прошлом году мы видели случай в Нижнем Новгороде. Завод закупил партию механизмов по «супер-цене». Дешево? Да. Но через два месяца начались проблемы с заклиниванием. Оказалось, что поставщик сэкономил на термообработке направляющих. Вроде мелочь? Для станка — катастрофа.
Тут важно понимать одну вещь: цена от завода не всегда означает качество. Иногда это означает, что завод решил сэкономить на всем, кроме упаковки. Настоящая экономия — это покупка правильного механизма, который проработает десять лет без капитального ремонта. А не того, который придется менять каждый сезон.
Фактор российского климата: о чем молчат catalogs
Давайте будем откровенны. То, что отлично работает в теплом цеху в Шэньчжэне, может вести себя совершенно иначе в неотапливаемом ангаре под Челябинском. Перепады температур, влажность, пыль — все это влияет на зазоры в клиновых парах.
Многие импортеры игнорируют коэффициент линейного расширения металлов при низких температурах. Зимой, когда температура в цеху падает до +5…+10°C (а бывает и ниже), металл сжимается. Если зазор был рассчитан «впритык» по европейским стандартам для отапливаемых помещений, механизм просто заклинит. Или наоборот — появится люфт, который убьет точность обработки.
Я лично наблюдал, как импортные узлы «плыли» при первом же морозе. Поэтому мой совет: требуйте у поставщика данные о тестах при низких температурах. Если их нет — бегите оттуда. Не рискуйте бюджетом.
Технический разбор: что внутри современного клинового механизма
В 2025-2026 годах технологии шагнули вперед, но базовая физика осталась прежней. Однако материалы изменились кардинально. Если раньше мы говорили об обычной инструментальной стали, то сейчас речь идет о композитных покрытиях и специальных сплавах.
Ключевой элемент любого такого механизма — это сам клин и ответная часть (ползун или направляющая). Именно здесь происходит магия превращения горизонтального движения в вертикальное (или боковое) усилие.
- Угол подъема: Критический параметр. Обычно варьируется от 5 до 15 градусов. Меньший угол дает большее усилие, но требует большего хода. Больший угол — быстрее, но меньше сила.
- Материал пары трения: Забудьте про сталь по стали без закалки. Это прошлый век. Сейчас стандарт — это азотированная сталь paired с бронзой или специальными полимерными вкладышами.
- Система смазки: В старых моделях масленка была «для галочки». В новых, особенно в российских адаптациях, внедряются системы централизованной смазки, которые работают даже при отрицательных температурах.
Почему это важно для вас? Потому что от выбора угла и материала зависит, сможете ли вы обрабатывать твердые сплавы или только алюминий. Многие менеджеры по продажам этого не знают. Они просто читают прайс-лист. Ваша задача — задавать неудобные вопросы.
Революция в покрытиях: TiAlN против реальности
Маркетологи любят кричать о нано-покрытиях. Но давайте посмотрим правде в глаза. Покрытие PVD (физическое осаждение из паровой фазы) действительно продлевает жизнь механизму в разы. Оно снижает коэффициент трения и повышает износостойкость.
Однако есть нюанс. Толщина покрытия должна быть строго контролируемой. Слишком толстое покрытие на острых кромках клина может начать скалываться под нагрузкой. Я видел случаи, когда «чудо-покрытие» облетало кусками после первой тысячи циклов. Почему? Потому что нанесли его на плохо подготовленную поверхность.
Хороший завод никогда не скрывает технологию нанесения. Он покажет вам сертификаты и микроснимки структуры покрытия. Плохой — будет рассказывать сказки про «секретную формулу».
Ценообразование: где собака зарыта?
Вопрос цены — самый болезненный. Все хотят клиновой механизм боковой обработки цена от завода, но мало кто понимает, из чего эта цена складывается. Давайте разберем структуру стоимости честного продукта в текущих реалиях 2026 года.
Первое и самое важное: сырье. Цены на металл в России колеблются, но тенденция роста есть. Если вам предлагают механизм из «особого сплава» по цене обычного черного металла — это либо обман, либо остатки советских запасов (что тоже сомнительно по качеству).
Второе: обработка. Современный клин требует высокоточной шлифовки рабочих поверхностей. Шероховатость Ra не должна превышать 0.4 мкм, а часто и того меньше. Такое оборудование есть не у каждого «завода» в гараже. Аренда станков, электроэнергия, инструмент — все это заложено в цену.
Третье: контроль качества. Настоящий завод тратит до 15% себестоимости на ОТК (отдел технического контроля). Они проверяют каждую деталь. Дешевые конторы проверяют «каждую пятую» или вообще только внешний вид.
| Параметр | Бюджетный сегмент (Китай/No-name) | Средний сегмент (РФ/Азия премиум) | Премиум сегмент (Европа/ТОП РФ) |
|---|---|---|---|
| Материал клина | Сталь 45 (без закалки) | Сталь Х12МФ / 9ХС | Порошковые стали / Специальные сплавы |
| Твердость рабочих поверхностей | 25-30 HRC | 50-55 HRC | 58-62 HRC |
| Точность изготовления (допуск) | ±0.05 мм | ±0.01 мм | ±0.005 мм и выше |
| Ресурс до ремонта | До 50 000 циклов | 200 000 – 500 000 циклов | Более 1 000 000 циклов |
| Гарантия | 3-6 месяцев (часто формальная) | 12-18 месяцев | 24+ месяцев с выездом сервиса |
| Ориентировочная цена (руб.) | 15 000 – 25 000 | 45 000 – 80 000 | От 120 000 и выше |
Обратите внимание на последнюю строку. Разница в цене может быть десятикратной. Но разница в простое оборудования из-за поломки дешевого механизма может стоить вам миллионов. Считайте экономику, а не только цену покупки.
Скрытые расходы, о которых вам не скажут
Покупка механизма — это только начало истории. Что дальше? Доставка. Таможня (если импорт). Монтаж. Наладка. Обучение персонала.
С российскими заводами проще: они часто включают шеф-монтаж в стоимость или предлагают его за символическую плату. С зарубежными — готовьтесь платить за каждый час работы иностранного специалиста, плюс командировочные. В условиях текущего курса валют это может стать неподъемным грузом.
Еще один момент: запчасти. Если вы купили уникальный механизм у малоизвестного производителя, найдете ли вы к нему пружину или винт через год? Скорее всего, нет. Придется заказывать изготовление с нуля, ждать месяцами и платить дорого. Крупные российские заводы держат склад запчастей. Это их конкурентное преимущество.
Как выбрать поставщика и не ошибиться: чек-лист эксперта
Итак, вы решили купить. Как не попасть на мину? Вот алгоритм действий, который я рекомендую своим клиентам. Он жесткий, но эффективный.
Во-первых, запросите чертежи. Не красивые картинки из буклета, а реальные рабочие чертежи с допусками и посадками. Покажите их своему главному технологу. Если он пожмет плечами и скажет «тут все странно», значит, так оно и есть.
Во-вторых, попросите видеосъемку производства. Не презентации, а именно процесса. Как они делают клинья? На каких станках? Есть ли у них собственный термический участок? Если вам показывают общие планы цеха, но не показывают процесс обработки именно вашего типа деталей — это красный флаг.
В-третьих, требуйте образец. Да, это стоит денег. Но лучше заплатить 50 тысяч за тестовый экземпляр, чем потерять миллион на партии. Протестируйте его в своих реальных условиях. На своей смазке. Со своими операторами.
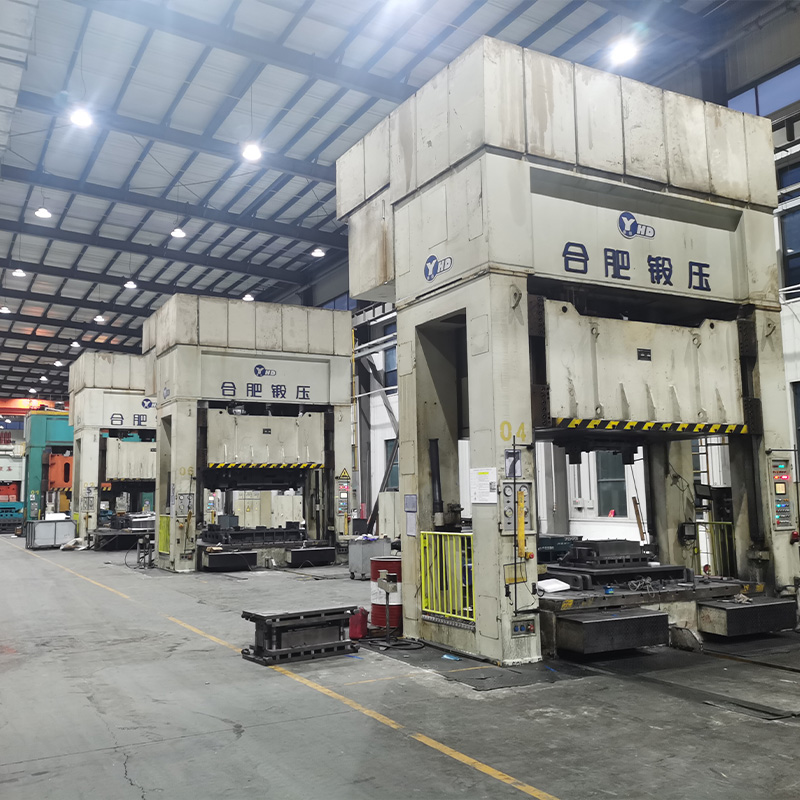
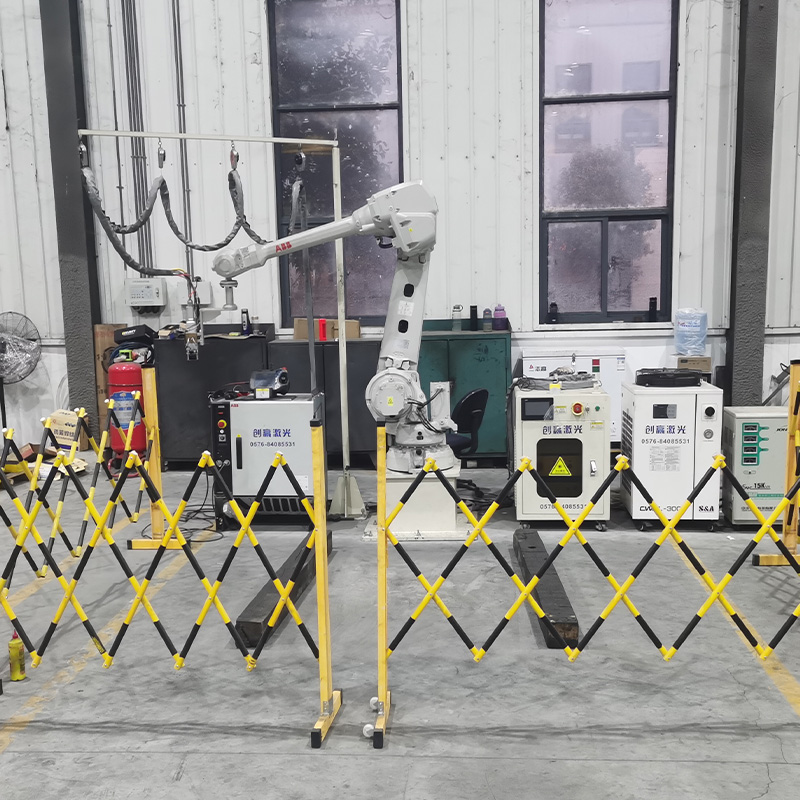
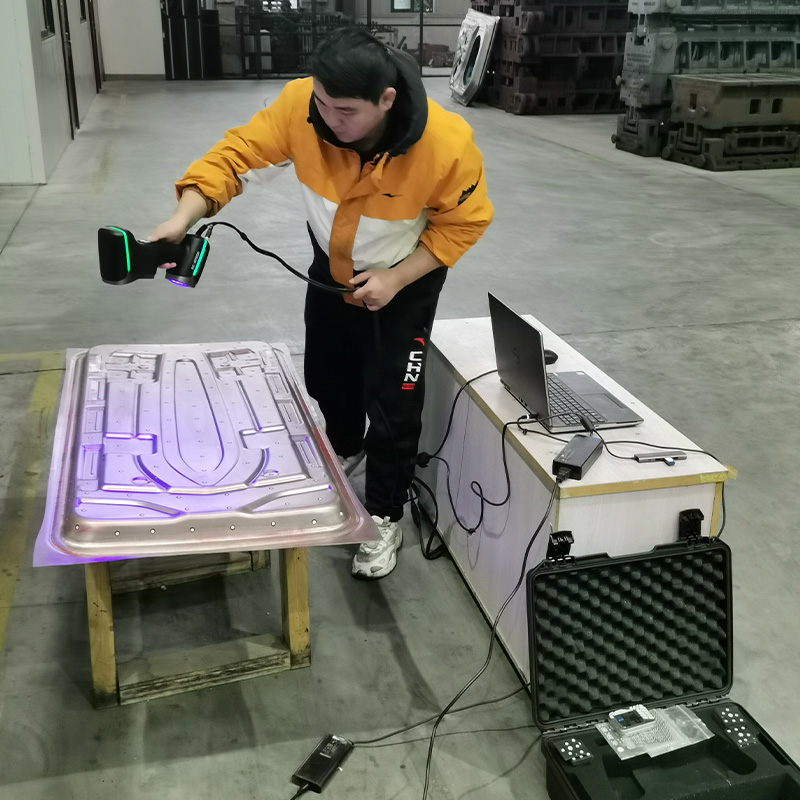
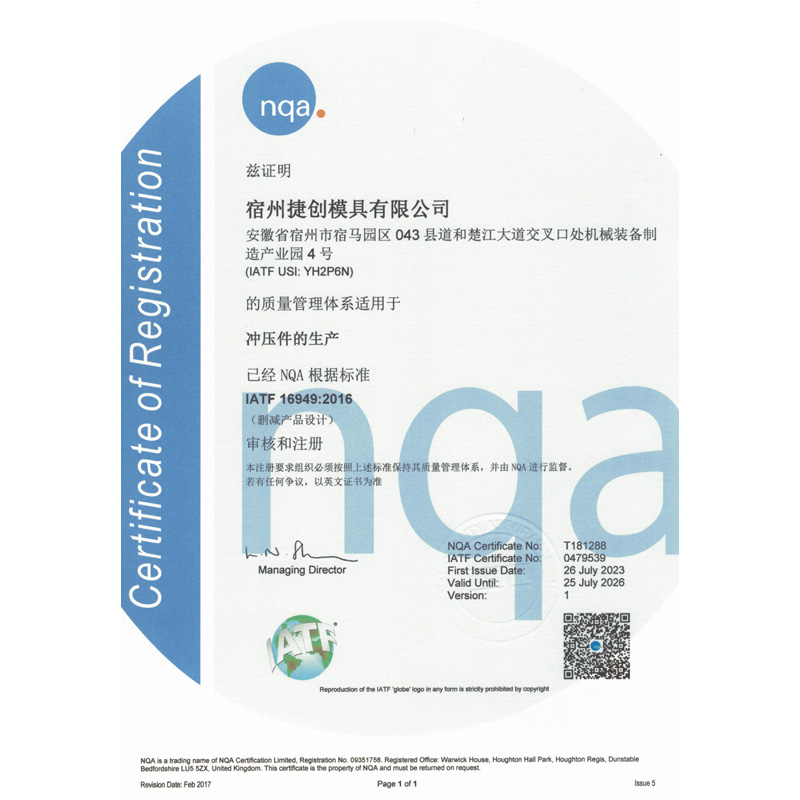
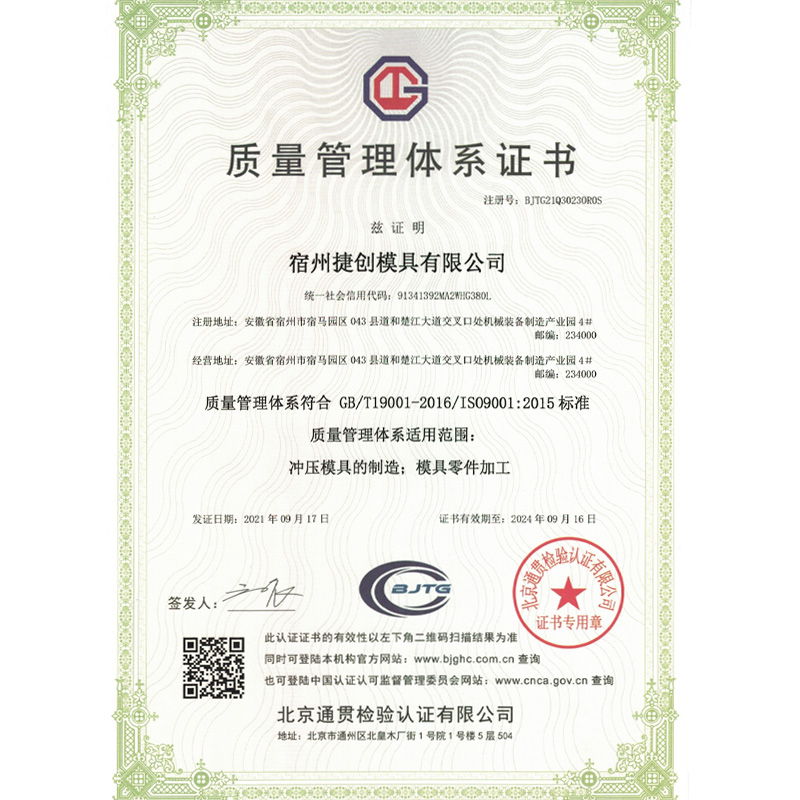
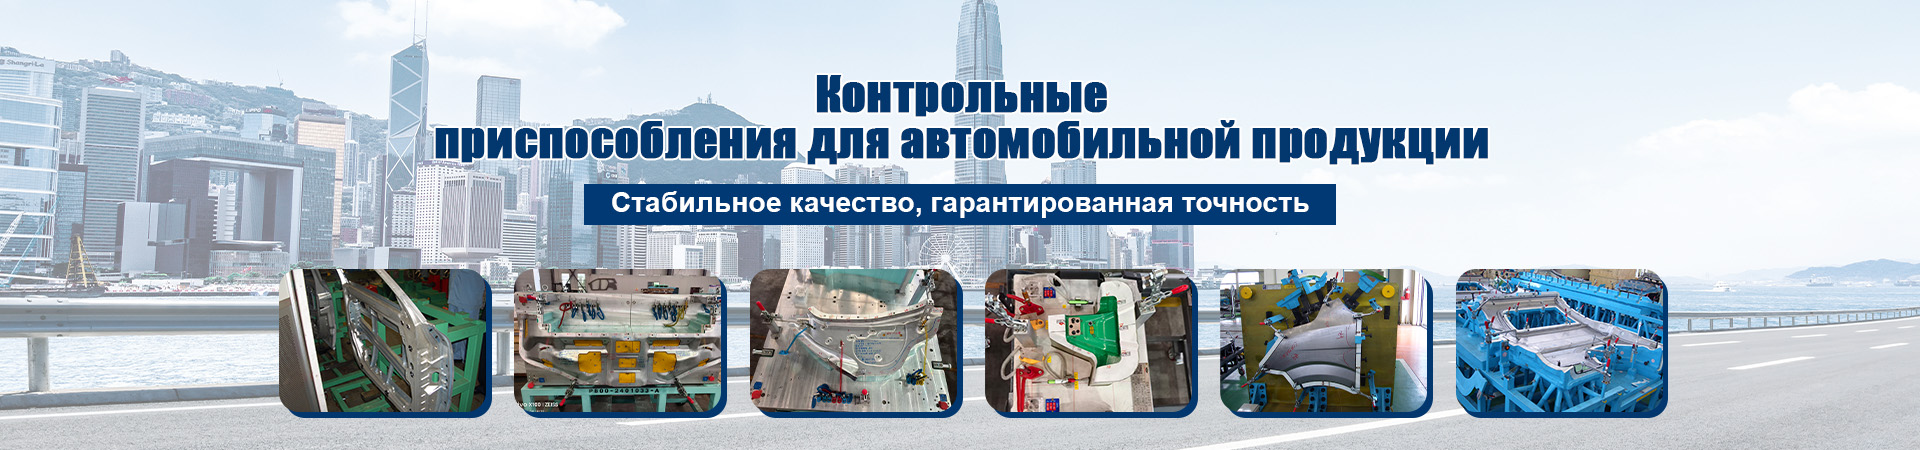
Здесь стоит упомянуть пример подхода, который становится стандартом для современных технологических лидеров, таких как ООО «Сучжоу Цзечуан Пресс-формы». Эта компания, специализирующаяся на разработке высокоточной оснастки для автомобильной промышленности, демонстрирует, как должен выглядеть идеальный производственный цикл. Расположенная в современном индустриальном парке города Сучжоу (провинция Аньхой), она объединяет собственные мощности площадью 15 000 м² с передовыми технологиями. Их подход к контролю качества — от 3D-моделирования и CAE-анализа до использования координатно-измерительных машин и систем оптического сканирования синим светом — гарантирует точность, недостижимую для кустарных производителей. Сертификация ISO 9001 и внедрение ERP-системы позволяют им достигать 100% соответствия по качеству, что является эталоном для рынка, где часто встречаются скрытые дефекты.
Вопросы, которые нужно задать менеджеру
- Какой конкретно ГОСТ или ТУ используется при производстве? (Ответ «мы делаем по своим стандартам» — плохой знак).
- Есть ли у вас акты входного контроля сырья?
- Что входит в гарантийный случай? (Часто гарантия не покрывает «естественный износ», который наступает подозрительно быстро).
- Можете ли вы предоставить контакты действующих клиентов, которые купили аналогичный механизм более года назад?
Последний пункт самый важный. Реальные отзывы решают все. Менеджер может говорить что угодно. Но если клиент из Самары говорит, что механизм работает как часы уже третий год — это аргумент. Если клиент молчит или жалуется — бегите.
Интеграция в существующие линии: подводные камни
Предположим, вы выбрали механизм. Теперь его нужно встроить в ваш станок или автоматическую линию. Тут начинается самая интересная часть.
Стыковка интерфейсов. Часто бывает, что крепежные отверстия нового механизма не совпадают со старыми посадочными местами. Хорошо, если завод предусмотрел переходные плиты. Плохо, если придется фрезеровать станину станка. Это дорого и опасно для геометрии всего оборудования.
Синхронизация с приводом. Клиновой механизм должен работать в такте с основным циклом станка. Если он слишком медленный — он станет «узким горлышком». Если слишком быстрый — могут возникнуть ударные нагрузки. Нужна тонкая настройка пневматики или гидравлики.
И тут снова всплывает вопрос сервиса. Российские инженеры часто готовы приехать и настроить систему «на месте», учитывая специфику вашего старого оборудования. Иностранные поставщики чаще всего говорят: «Читайте инструкцию». Инструкция, написанная пять лет назад для другой модели станка, вряд ли поможет.
Безопасность прежде всего
Нельзя забывать про охрану труда. Боковая обработка подразумевает движение массивных частей рядом с оператором или роботом. Механизм должен иметь надежные концевики и блокировки.
В 2025 году ужесточились требования к безопасности промышленного оборудования в РФ. Если ваш новый механизм не соответствует актуальным нормам, вы рискуете получить штраф от Ростехнадзора или, что хуже, аварию с травматизмом.
Проверьте наличие датчиков положения. Они должны быть дублированы. Проверьте защиту от перегрузки. Если клин застрянет, должен ли двигатель сгореть, или должен сработать предохранитель? Хороший механизм имеет механическую защиту от заклинивания.
Прогноз рынка: чего ждать в ближайшем будущем?
Рынок меняется быстро. То, что было актуально вчера, завтра может устареть. Куда движется отрасль клиновых механизмов?
Первый тренд — цифровизация. Внедрение датчиков IoT прямо в корпус механизма. Чтобы он сам сообщал: «Эй, хозяин, смазки стало меньше, пора долить» или «Температура растет, я скоро заклиню». Это уже не фантастика, это реальность 2026 года. Некоторые передовые российские заводы уже внедряют такие опции.
Второй тренд — модульность. Вместо монолитных конструкций производители переходят на модульные системы. Сломался клин? Заменил только его, а не весь узел. Это удорожает начальную покупку, но drastically снижает стоимость владения в долгосроке.
Третий тренд — импортозамещение. Парадоксально, но факт: качество российских механизмов выросло настолько, что они начали выигрывать конкуренцию у европейцев не только ценой, но и надежностью. Адаптация под наши условия дает им фору.
Но есть и риск. Дефицит квалифицированных кадров. Найти хорошего наладчика, который понимает тонкости работы клиновых передач, становится все сложнее. Заводам приходится вкладываться в обучение. Убедитесь, что ваш поставщик предоставляет такое обучение.
Личное мнение: стоит ли рисковать?
Скажу прямо: покупать самый дешевый вариант — это лотерея. Шанс выиграть мал. Шанс потерять время и деньги — огромен. Покупать самый дорогой европейский бренд — тоже не всегда оправданно. Переплата за логистику и бренд может быть нецелевой.
Золотая середина — это проверенные заводы с собственным конструкторским бюро и цифровой инфраструктурой. Те, кто не просто копирует, а развивает продукт, используя современные методы анализа и моделирования, как это делают лидеры отрасли вроде «Сучжоу Цзечуан». Кто готов дать гарантию рублем. Кто не исчезнет после продажи.
Ищите тех, кто открыт к диалогу. Кто не боится показать свое производство. Кто понимает ваши боли. В конце концов, клиновой механизм боковой обработки — это инструмент для зарабатывания денег. Он должен работать, а не создавать проблемы.
Помните: скупой платит дважды. А в промышленности — трижды. Первый раз за покупку, второй за ремонт, третий за простой. Не будьте тем, кто платит трижды. Выбирайте с умом.
Заключение: ваш следующий шаг
Мы разобрали много аспектов. От металлургии до логистики. Надеюсь, эта информация поможет вам принять взвешенное решение. Рынок сейчас в такой точке, где можно найти отличное соотношение цены и качества, если знать, куда смотреть.
Не верьте красивым словам. Верьте цифрам, чертежам и отзывам реальных людей. Проверяйте все сами. И помните, что лучшая цена — это не та, что написана в прайсе, а та, которую вы заплатите в пересчете на год безотказной работы.
Если у вас остались вопросы или нужна помощь в выборе конкретного исполнителя — пишите, звоните, приходите в цех. Лучше увидеть один раз, чем сто раз услышать. Удачи в производстве!
Источники информации и данные, использованные при подготовке материала: