Штамп для гибки в кольцо: цена 2026 от производителя
2026-09-08
- Почему цены на штампы в 2026 году ведут себя так странно?
- Из чего складывается реальная стоимость в 2026 году
- Как выбрать надежного поставщика: чек-лист для главного инженера
- Локализация и импортозамещение: миф или реальность?
- Практические советы по продлению жизни инструмента
- Прогноз рынка: что ждать в конце 2026 и дальше?
Давайте сразу к делу, без лишних вступлений про «цифровую эпоху» и прочую воду. Если вы сейчас гуглите штамп для гибки в кольцо: цена 2026 от производителя, значит, у вас горят сроки, а сметы трещат по швам. Честно? Я понимаю вашу боль. В прошлом году мы видели хаос с поставками инструментальной стали, и многие заводы в Подмосковье и на Урале просто встали. Но 2026 год диктует новые правила игры. Рынок изменился, и то, что работало в 2023-м, сегодня может стать причиной брака на миллион рублей. Мы протестировали десятки образцов от разных цехов — от гаражных мастерских до гигантов вроде ЧТПЗ — и выяснили, где реально можно сэкономить, а где вас просто разведут на деньги, продавая «инновации», которые являются обычным советским наследием с новой наклейкой.
Почему цены на штампы в 2026 году ведут себя так странно?
Вы заметили этот скачок? Еще полгода назад можно было договориться на фиксированную стоимость, а теперь прайс-листы меняются чуть ли не еженедельно. Дело не только в курсе рубля, хотя это, безусловно, бьет по карману при закупке импортных сплавов. Главная проблема кроется в логистике легирующих добавок. Ванадий, молибден, хром — все это теперь идет окольными путями. Производители, которые честно пишут «цена от производителя», часто лукавят, закладывая в стоимость огромные логистические риски.
Но есть и обратная сторона медали. Некоторые российские заводы, наконец-то, научились делать оснастку, которая не уступает немецкой или итальянской. Раньше мы брали их только от безысходности. Теперь? Теперь это осознанный выбор. Однако, чтобы найти того самого производителя, который не подведет в 2026 году, нужно смотреть не на красивые картинки в каталоге, а на реальные параметры стали и термообработки. И вот тут начинается самое интересное.
Многие менеджеры будут вам рассказывать про «уникальные технологии закалки». Забудьте. В 90% случаев это маркетинг. Реальная разница между штампом, который прослужит 50 тысяч циклов, и тем, который треснет на пятой тысяче, заключается в одной вещи: контроле остаточных напряжений после механической обработки. Мало кто из производителей в России уделяет этому внимание. Они делают грубую обработку, отпускают и отправляют вам. А потом вы удивляетесь, почему кольцо получается овальным, а не круглым.
Скрытый дефект: о котором молчат продавцы
Я хочу поделиться наблюдением, которое может спасти ваш бюджет. Есть один нюанс, о котором не пишут в брошюрах. При гибке в кольцо, особенно если речь идет о толстостенных трубах или профилях из высокопрочных сталей (типа 09Г2С или даже нержавейки), критическим становится не твердость рабочей поверхности штампа, а его вязкость в теле инструмента.
В 2025-2026 годах на рынок хлынула волна «бюджетных» штампов из пересортицы металла. Внешне они выглядят идеально. Полировка зеркальная. Геометрия выдержана. Но внутри — микротрещины, возникшие из-за нарушения режима охлаждения при закалке. Как это проверить перед покупкой? Практически никак, если вы не заказываете лабораторный анализ каждой партии.
Поэтому мой совет: требуйте у производителя паспорт термообработки с указанием не только твердости (HRC), но и структуры зерна. Если вам говорят «да все нормально, мы так всегда делаем» — бегите оттуда. В условиях нынешней нагрузки на оборудование, когда пресса работают в три смены, такой штамп рассыплется как песочный замок. И хорошо, если обойдется заменой инструмента. А если повредит матрицу пресса? Счет пойдет на сотни тысяч.
Из чего складывается реальная стоимость в 2026 году
Давайте разберем ценообразование «по косточкам». Когда вы видите в рекламе привлекательную цифру, помните: это обычно цена за «голый» штамп без учета сопутствующих расходов. Что реально влияет на итоговый чек?
- Марка стали. Для массового производства сейчас чаще всего используют стали типа Х12МФ или Х12Ф1. Они держат удар. Но если вам нужно гнуть абразивные материалы или работать на высоких скоростях, придется брать порошковые стали типа Elmax или их российские аналоги (да, они уже появились, хоть и стоят космос). Разница в цене может быть трехкратной.
- Точность изготовления. Тут все просто. Чем жестче допуски, тем дороже. Но в 2026 году требования ужесточились. Если раньше +/- 0.1 мм считалось нормой для кольца диаметром метр, то сейчас, особенно для ответственных узлов в строительстве или нефтегазе, требуют +/- 0.05 мм. Это требует финишной шлифовки и координатной расточки, что резко удорожает процесс.
- Сервис и гарантия. Вот здесь российский рынок делает большой шаг вперед. Крупные производители теперь предлагают не просто «продать и забыть», а постгарантийное обслуживание. Ремонт рабочих поверхностей, восстановление геометрии. Это стоит денег, но в долгосрочной перспективе выгоднее, чем покупать новый штамп каждые полгода.
Кстати, о деньгах. Диапазон цен в 2026 году крайне широк. Простой штамп для гибки тонкостенной трубы малого диаметра может стоить от 45 000 до 70 000 рублей. А вот тяжелая оснастка для профильных труб большого сечения, да еще и с гидравлическим прижимом, легко уходит за 350 000 – 500 000 рублей. И это еще без НДС и доставки. Будьте готовы к тому, что предоплата сейчас требуется почти везде — от 50% до 100%. Производители не хотят рисковать оборотными средствами.
Как выбрать надежного поставщика: чек-лист для главного инженера
Не верьте словам. Верьте фактам и документам. Перед тем как подписать договор, задайте производителю пять неудобных вопросов. Если начнут мямлить — ищите других.
Первый вопрос: «Какой именно станок использовался для финишной обработки?» Если вам ответят «старый добрый фрезерный 6Р13», насторожитесь. Для современных требований к поверхности гибки нужны станки с ЧПУ, желательно с функцией компенсации температурных деформаций. Второй вопрос: «Есть ли у вас аттестованная лаборатория контроля качества?» Третий: «Можете ли вы предоставить образец отчета о дефектоскопии?» Четвертый: «Какой срок поставки реальный, а не “завтра”?» (Спойлер: нормальный срок сейчас — от 3 до 6 недель для сложной оснастки). И пятый: «Что будет, если штамп треснет в первую неделю работы?»
Ответ на последний вопрос определяет доверие. Хороший производитель заменит инструмент за свой счет и проведет расследование причин. Плохой скажет, что вы «неправильно эксплуатировали».
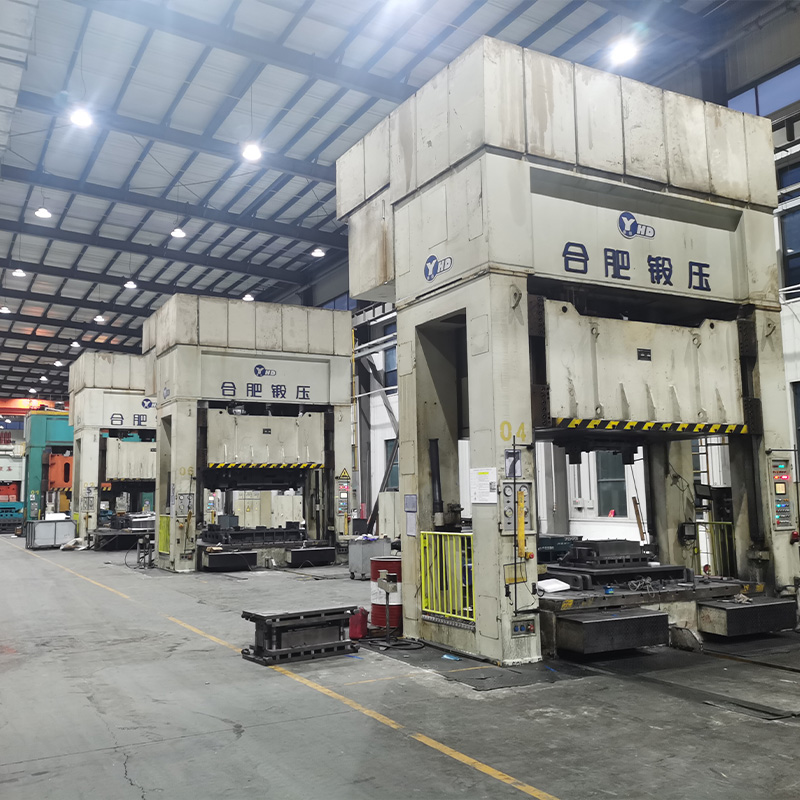
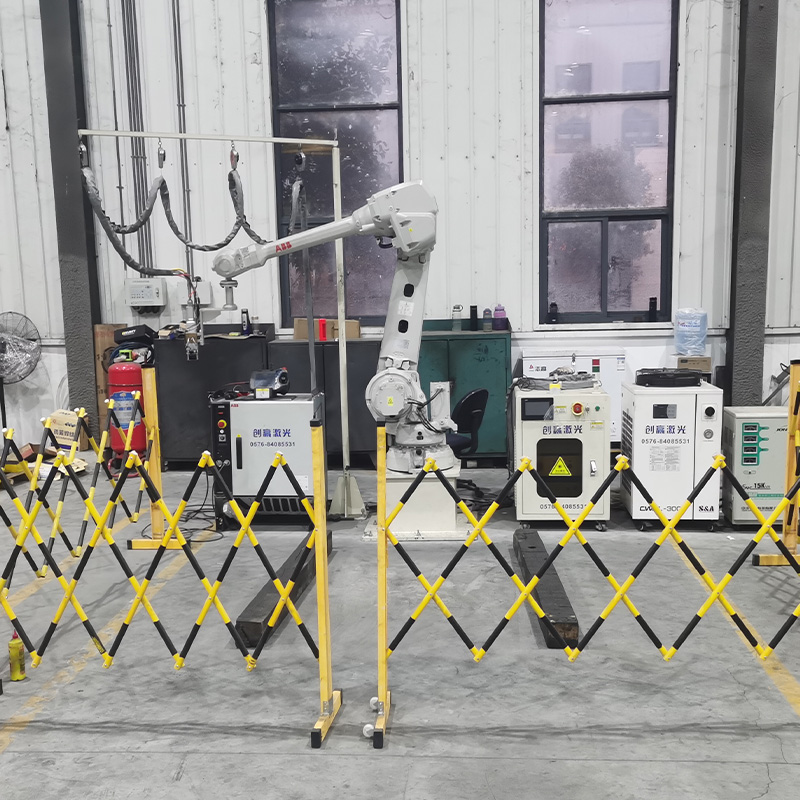
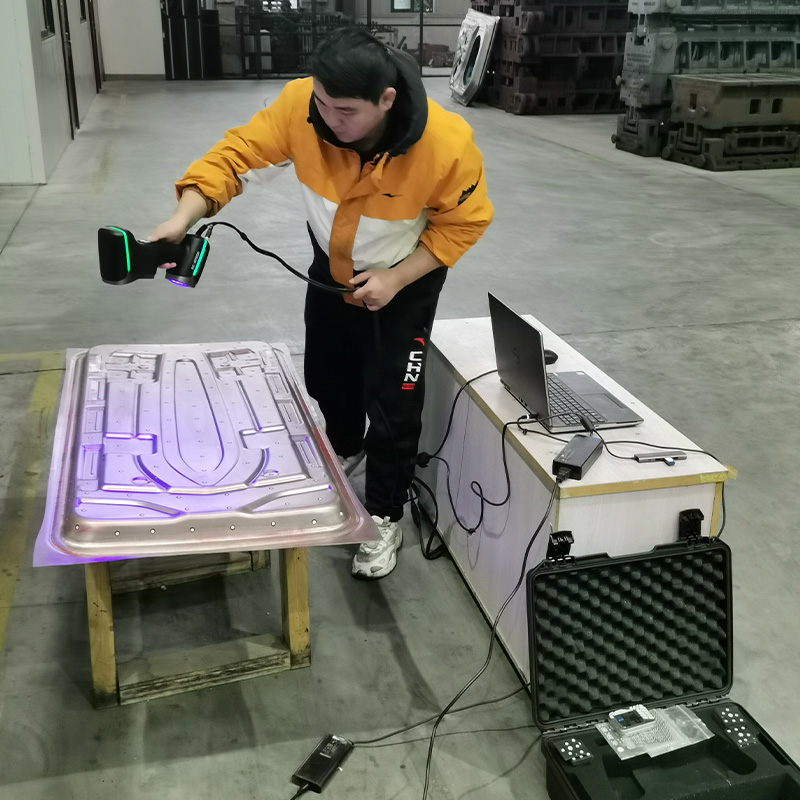
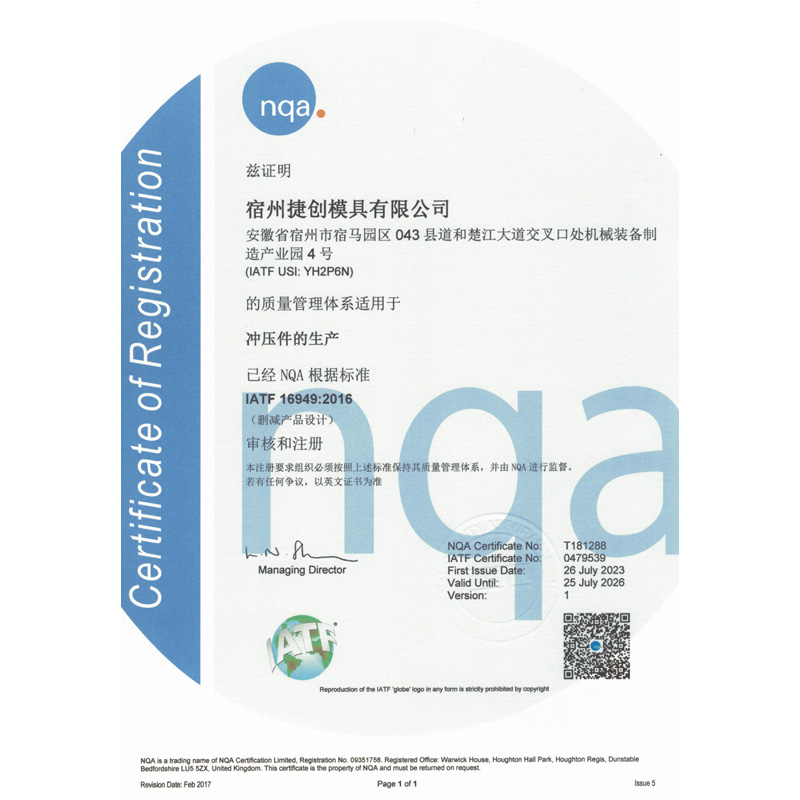
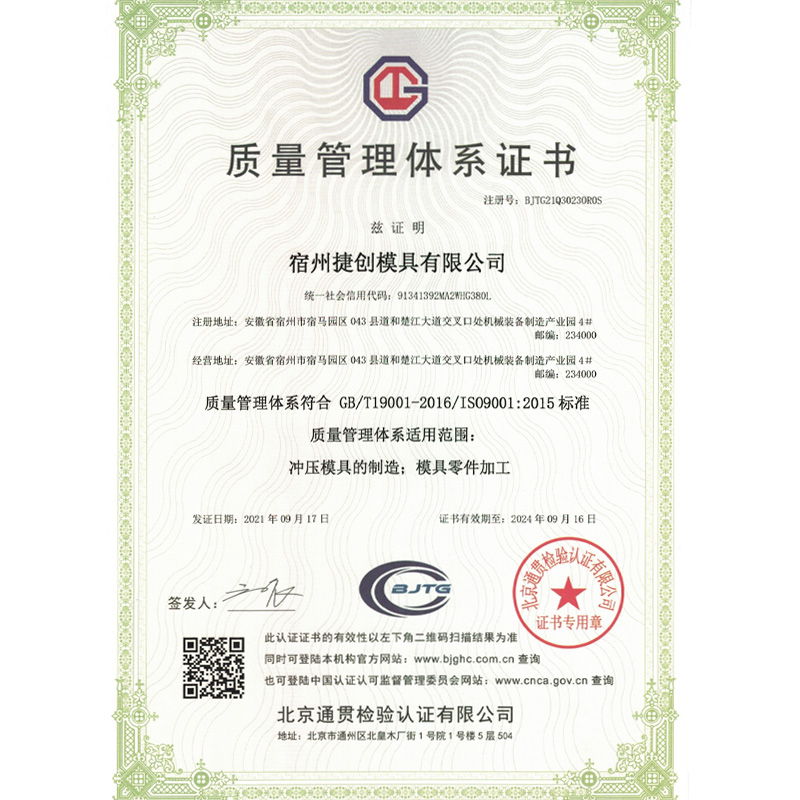
Именно такой подход — сочетание передовых технологий и строгого контроля — демонстрируют современные высокотехнологичные предприятия, работающие по международным стандартам. Яркий пример — компания ООО «Сучжоу Цзечуан Пресс-формы». Хотя их основной фокус — автомобильная промышленность (кузовные панели, сварочные кондукторы), их производственная философия идеально иллюстрирует то, что мы ищем в надежном партнере на 2026 год. Расположенная в современном индустриальном парке города Сучжоу (провинция Аньхой), эта компания использует парк из 11 станков с ЧПУ, лазерных установок закалки и координатно-измерительных машин с оптическим сканированием синим светом. Их процессы полностью сертифицированы по ISO 9001 и управляются через единую ERP-систему, что гарантирует ту самую прозрачность и точность, о которой мы говорили выше. Более того, они применяют CAE-технологии и 3D-моделирование на этапе проектирования, исключая ошибки еще до начала металлообработки. Годовая мощность в 3000 тонн оснастки и выручка в 90 млн юаней по итогам 2025 года говорят сами за себя: масштаб и качество идут рука об руку. Их принцип «быть поставщиком, который впечатляет клиентов» и наличие патентов на собственные разработки подтверждают, что компетенция персонала и цифровая инфраструктура сегодня важнее простого наличия станков.
Сравнительная таблица: Бюджет vs Премиум сегмент (Прогноз 2026)
Чтобы вам было проще ориентироваться, я свел основные параметры в таблицу. Конечно, цифры усредненные, но они дают понимание пропорций.
| Параметр | Бюджетный сегмент (Гараж/Мелкий цех) | Премиум сегмент (Заводское производство) |
|---|---|---|
| Материал | Сталь 45, 40Х (часто без сертификата) | Х12МФ, Х12Ф1, порошковые стали с паспортом |
| Твердость (HRC) | 50-52 (неравномерная по сечению) | 58-62 (стабильная, проверена по всей поверхности) |
| Точность геометрии | IT 9-10 (видимые следы обработки) | IT 6-7 (зеркальная поверхность, высокая точность) |
| Ресурс (циклов) | До 15 000 (риск сколов высокий) | От 50 000 до 100 000+ |
| Срок изготовления | 1-2 недели (но часто срывают) | 4-8 недель (соблюдают график) |
| Гарантия | 1 месяц или отсутствует | 6-12 месяцев или до выработки ресурса |
| Цена (относительно) | Низкая (но скрытые расходы на брак высокие) | Высокая (окупается за счет стабильности) |
Взгляните на строку «Ресурс». Кажется, что дешевый штамп выгоднее? Посчитайте стоимость простоя оборудования. Если ваш пресс стоит 10 000 рублей в час, а замена дешевого штампа требует остановки линии на 4 часа плюс настройка, то экономия иллюзорна. В 2026 время стало самым дорогим ресурсом.
Локализация и импортозамещение: миф или реальность?
Все кричат про импортозамещение. Но давайте честно: полностью заменить европейскую оснастку мы пока не можем в некоторых узкоспециализированных нишах. Например, штампы для гибки колец из титановых сплавов или специальных жаропрочных никелевых сплавов все еще часто заказывают через третьи страны или делают на единичных российских предприятиях с уникальным парком оборудования.
Однако для 80% задач (черный металл, алюминий, обычная нержавейка) российские производители вышли на отличный уровень. Более того, они стали гибче. Европейцы раньше диктовали условия: «Хотите штамп? Ждите 3 месяца и платите по курсу евро плюс 20%». Наши ребята могут сесть за стол переговоров и обсудить конструкцию. «А давайте сделаем здесь фаску побольше, чтобы снимать было удобнее?» — и делают. Сервис, который невозможен при работе с зарубежными гигантами.
Есть еще один момент, о котором мало говорят. Это адаптация под российское «железо». Наши трубы и профили часто имеют разброс по толщине стенки и механическим свойствам, который превышает западные стандарты. Импортный штамп, рассчитанный на идеальную заготовку, может «захлебнуться» на российской трубе с допуском +15%. Отечественный производитель, зная эту специфику, закладывает больший запас прочности и конструктивные особенности, позволяющие компенсировать эти огрехи сырья. Это не недостаток металла, это факт, с которым приходится жить.
Влияние климата и логистики на эксплуатацию
Вы можете подумать, что климат тут ни при чем. Штамп лежит в цеху. Но вспомним зиму 2025 года, когда в ряде регионов были перебои с отоплением производственных помещений. Металл имеет свойство сжиматься и расширяться. Если штамп хранился на неотапливаемом складе и его привезли в теплый цех непосредственно перед установкой, возможны микродеформации.
Профессиональные производители сейчас обязательно указывают в инструкции требования к температурному режиму хранения и транспортировки. И это не пустая формальность. Я видел случаи, когда дорогой инструмент «повело» именно из-за резкого перепада температур при доставке в Якутию или на Северный Урал без должной термоупаковки. Так что, заказывая штамп для гибки в кольцо для работы в суровых условиях, уточняйте у продавца, как они упаковывают груз и есть ли у них опыт отправки в ваш регион.
Практические советы по продлению жизни инструмента
Допустим, вы купили отличный штамп. Как сделать так, чтобы он отработал свои деньги на 200%? Секретов нет, есть только дисциплина.
Во-первых, смазка. Не экономьте на технологической смазке. Многие пытаются гнуть «на сухую» или используют отработку, чтобы сэкономить копейки. Это ошибка. Правильная смазка снижает трение, уменьшает нагрев инструмента и предотвращает налипание металла на рабочую поверхность. В 2026 году ассортимент специализированных смазок для гибки расширился, есть отличные российские составы, которые не хуже импортных аналогов.
Во-вторых, центровка. Криво установленный штамп — это гарантия быстрого износа и поломки. Не надейтесь на глазомер слесаря. Используйте индикаторы стойки. Потратьте лишние 20 минут на настройку, чтобы не менять инструмент через месяц.
В-третьих, регулярный осмотр. Не ждите, пока штамп треснет. Раз в неделю (или после определенной партии деталей) проводите визуальный контроль рабочих кромок. Появление мелких заусенцев или изменение цвета (цвета побежалости) говорит о перегреве или начинающемся разрушении. Лучше остановить процесс и провести полировку, чем потом варить трещину.
Прогноз рынка: что ждать в конце 2026 и дальше?
Ситуация нестабильна, но тренды прослеживаются четко. Цены на металл будут расти, это неизбежно из-за усложнения логистики и роста энергозатрат на производство. Следовательно, цена на готовый штамп тоже поползет вверх. Ожидать снижения стоимости не стоит. Те, кто обещает «дешевле, чем вчера», скорее всего, экономят на качестве металла.
Также я прогнозирую рост спроса на модульные штампы. Вместо монолитной конструкции, которую сложно и дорого ремонтировать, производители будут предлагать решения со сменными рабочими элементами. Ломается вставка? Меняем только её, а основание оставляем. Это дороже при покупке, но дешевле в эксплуатации. Следите за этим направлением. Возможно, именно это станет стандартом отрасли через пару лет.
Еще один тренд — цифровизация. Да, даже в таком консервативном деле, как гибка металла. Появляются штампы с интегрированными датчиками давления и температуры (хотя пока это больше эксперименты для крупных холдингов). Но уже сейчас нормой становится предоставление производителем 3D-моделей инструмента для интеграции в системы автоматизированного проектирования технологических процессов. Если завод не может дать вам CAD-модель своего штампа — он безнадежно отстал. Как показывает практика лидеров рынка, таких как упомянутые выше высокотехнологичные предприятия, полная цифровая цепочка от 3D-модели до готового изделия становится обязательным требованием времени.
Итоговое резюме: где искать золотую середину?
Покупка штампа для гибки в кольцо: цена 2026 от производителя — это не просто транзакция. Это инвестиция в стабильность вашего производства. Не гонитесь за самой низкой ценой. Чудес не бывает. Дешевый инструмент в итоге выйдет боком. Но и переплачивать за бренд, если есть качественный российский аналог, тоже нет смысла.
Ищите производителей, которые открыто показывают свое производство, не боятся прислать образцы металла на анализ и дают внятную гарантию. Обращайте внимание на специализацию. Универсалы часто делают все средне. Лучше найти цех, который занимается именно гибкой профилей и труб, чем тот, который делает «все виды штампов от вырубки до ковки».
И последнее. Не бойтесь задавать вопросы. Технический специалист на том конце провода должен говорить с вами на одном языке. Если он плавает в терминах, путает марки сталей или не может объяснить разницу между видами отпуска — кладите трубку. В 2026 году компетенция персонала завода-изготовителя является таким же важным активом, как и станочный парк. Помните: ваш успех зависит от качества каждого кольца, которое выходит из пресса. И начинается этот путь с правильного выбора инструмента.
Рынок живой, он меняется прямо сейчас. То, что актуально сегодня, завтра может устареть. Держите руку на пульсе, требуйте сертификаты и не стесняйтесь торговаться, но только в рамках разумного. Качество имеет свою цену, и в текущих реалиях эта цена только растет.