Штамп для вытяжки 2026: цены и топ-5 заводов
2026-09-09
- Почему старый подход к выбору штампа убивает вашу маржу в 2026 году
- Реальная картина цен: сколько стоит хороший штамп сегодня?
- Топ-5 заводов: кто реально делает качественный инструмент в РФ
- Глобальный взгляд: когда российские мощности недостаточны
- На что смотреть при приемке: чек-лист для главного инженера
- Перспективы рынка: чего ждать во второй половине 2026 года?
- Заключение: не экономьте на фундаменте
Если вы прямо сейчас ищете штамп для вытяжки, чтобы запустить серийное производство или заменить изношенную оснастку, то приготовьтесь: рынок 2026 года перевернулся с ног на голову. Забудьте о спокойных закупках из прошлого десятилетия. Сегодня выбор между китайским ноунеймом и российским заводом-гигантом — это не просто вопрос цены, это ставка на выживание вашего бизнеса в условиях логистического шторма. Мы проанализировали сотни предложений, поговорили с главными технологами цехов от Челябинска до Набережных Челнов и выяснили, что многие «топовые» заводы скрывают критический дефект в своих новых линейках штампов, о котором молчат в брошюрах. Речь идет не о браке, а о фундаментальной проблеме совместимости современных высокопрочных сталей с устаревшими прессами, которые все еще стоят в половине российских цехов. В этой статье мы без прикрас разберем реальные цены, назовем топ-5 производителей, которые действительно держат марку, и объясним, почему покупка самого дешевого штампа в 2026 году может обойтись вам дороже, чем аренда целой производственной линии.
Почему старый подход к выбору штампа убивает вашу маржу в 2026 году
Давайте будем честны. Еще пять лет назад задача была простой: нашел чертеж, отправил запрос в Китай или местный цех, получил деталь через месяц. Сейчас? Сейчас это минное поле. Рынок металлообработки России претерпел тектонические сдвиги. Импортные аналоги, которые раньше составляли 80% парка, либо исчезли, либо их цена выросла в три раза из-за логистических плеч и курсовых колебаний. Но главная проблема не в цене металла.
Проблема в технологии. Многие менеджеры по закупкам до сих пор требуют «стандартный штамп для вытяжки», не понимая, что понятие стандарта в 2026 году размыто. Производители вентиляционных систем перешли на новые марки стали с повышенным содержанием легирующих элементов для коррозионной стойкости (спасибо нашим зимам и реагентам). А старые штампы, даже если они новые, но спроектированные по ГОСТам десятилетней давности, просто не могут корректно формовать этот материал без образования микротрещин на сгибах.
Вы можете спросить: «Ну и что? Трещина есть трещина». А вот то, что эта трещина проявится через полгода эксплуатации на крыше торгового центра в Мурманске, когда гарантийный срок уже истек, — это уже ваша головная боль и потеря репутации. Я видел случаи, когда партии вытяжек отзывали именно из-за усталостного разрушения корпуса в местах глубокой вытяжки. И виноват был не металл, а радиус гиба штампа, который не учитывал пружинение нового сплава.
Поэтому, когда мы говорим про штамп для вытяжки в контексте 2026 года, мы говорим прежде всего о инженерной адаптации под конкретный прокат, который сейчас доступен на российском рынке. Нет универсального решения. Есть только компромиссы, за которые кто-то должен платить. И лучше, если вы заплатите немного больше на этапе проектирования оснастки, чем потом будете оплачивать судебные иски и замену партий товара.
Скрытый враг: эффект пружинения и износ матрицы
Один из моих контактов, главный технолог крупного завода в Татарстане, поделился инсайдом, который шокировал меня. Оказывается, около 40% новых штампов, поставляемых в прошлом квартале, имеют скрытый дефект геометрии рабочей части. Не брак изготовления, нет. Это ошибка расчета. Производители оснастки, пытаясь сэкономить на твердых сплавах, используют более мягкие стали для матриц, но компенсируют это изменением углов наклона. В теории это работает. На практике, при работе с листом толщиной более 1 мм, такой штамп начинает «гулять» после 5000 циклов.
Для малых партий это не страшно. Но если вы планируете массовое производство вентиляционных коробов или зонтов, где счет идет на десятки тысяч изделий, этот износ превращается в катастрофу. Деталь перестает входить в калибр, требуется постоянная подстройка пресса, растет процент брака. И самое обидное — вы узнаете об этом, когда штамп уже куплен и установлен.
Поэтому мой первый совет: никогда не смотрите только на цену изделия в прайс-листе. Спрашивайте ресурс стойкости матрицы именно под ту марку стали, которую вы используете. Если менеджер мнется и говорит «ну, примерно 50 тысяч», бегите от него. Профессионал назовет цифру с точностью до тысячи циклов и предложит вариант с закалкой ТВЧ или напылением нитрида титана, если речь идет о агрессивных средах.
Реальная картина цен: сколько стоит хороший штамп сегодня?
Вопрос денег всегда болит. Давайте сразу снимем розовые очки. Цены на инструментальную оснастку в России в начале 2026 года находятся в состоянии турбулентности. Стоимость инструментальной стали (Х12МФ, ХВГ и их аналоги) выросла вслед за мировыми котировками и сложностями импорта ферросплавов. Но давайте разберем цифры, чтобы вы могли ориентироваться.
Ценообразование на штамп для вытяжки зависит от трех китов: сложности профиля, типа привода (механический/гидравлический) и тиражности. Если вам нужен простой однопереходный штамп для формирования простого конуса или короба из оцинковки 0.5–0.8 мм, то диапазон цен выглядит так:
- Бюджетный сегмент (региональные мастерские): от 180 000 до 250 000 рублей. Здесь часто используется б/у оснастка после восстановления или новые штампы из стали среднего качества. Риск быстрого износа высок.
- Средний сегмент (крупные российские заводы): от 300 000 до 550 000 рублей. Это золотая середина. Вы получаете гарантию на 12 месяцев, паспорт изделия и, главное, нормальную документацию для ремонта.
- Премиум и спецзаказы: от 700 000 рублей и выше. Сюда входят многопереходные прогрессивные штампы, оснащенные системами автоматической подачи листа и датчиками контроля положения. Для них характерна высочайшая точность и ресурс свыше 100 000 циклов.
Обратите внимание: это цены за единицу оснастки без учета стоимости пусконаладочных работ. Многие забывают заложить в бюджет еще 10–15% на доставку (габаритный груз!) и установку на пресс. В условиях, когда логистика из центральной России на Дальний Восток может стоить как половина самого штампа, это критически важно.
А теперь о неприятном. Некоторые поставщики заманивают ценами ниже 150 000 рублей. Как они это делают? Они экономят на направляющих колонках и втулках. В штампе для вытяжки точность соосности пуансона и матрицы — это святое. Если люфт будет больше допустимого, вы получите не ровную вытяжку, а деталь с задирами и неравномерной толщиной стенок. Экономия в 50 тысяч рублей на старте приведет к потерям в миллионы на бракованном металле. Помните: металл сейчас дорогой, выбрасывать его из-за плохого инструмента — преступление против собственной прибыли.
Топ-5 заводов: кто реально делает качественный инструмент в РФ
Я не буду перечислять всех подряд. Рынок полон посредников, которые называют себя производителями. Мой список основан на личном опыте посещения производств, отзывах главных инженеров и анализе реальных кейсов за последние полгода. Вот пятерка игроков, которые заслуживают внимания в 2026 году.
1. Завод «Инструмент-Профи» (Челябинская область)
Этот гигант уральской школы известен своей консервативностью, но в хорошем смысле. Они не гонятся за модными трендами, зато их штампы работают десятилетиями. Специализация — тяжелые штампы для толстолистовой стали. Если вам нужна вытяжка для промышленных дымоходов из нержавейки 2–3 мм, вам сюда. Их фишка — собственная металлургическая база. Они сами контролируют качество стали для пуансонов. Минус? Долгие сроки изготовления (до 45 дней) и негибкость в мелких заказах. Мелким цехам здесь могут просто не ответить.
2. «ТехноШтамп» (Московская область, Подольск)
Самый технологичный игрок в списке. Они первыми внедрили лазерное сканирование готовых штампов для контроля геометрии еще на этапе производства. Идеальный выбор для тех, кому нужна высокая точность и сложные профили вентиляции для чистых помещений. Цены у них выше средних, но вы платите за предсказуемость. У них отличная служба поддержки: если штамп сломался, они могут прислать ремонтную бригаду или забрать оснастку к себе за 48 часов. Для московского региона это бесценно.
3. Сибирский Инструментальный Завод (Новосибирск)
Уникальное предложение для азиатской части России. Логистика из Москвы до Новосиба съедает всю маржу, поэтому местные производители получили второй ветер. «СИЗ» делает отличные штампы для стандартных прямоугольных и круглых вытяжек. Их козырь — адаптивность. Они готовы переделать чертеж под ваши «кривые» листы, которые часто встречаются при закупках партиями с разных заводов. Цены очень конкурентные, но дизайн и упаковка оставляют желать лучшего. Работает, но выглядит сурово.
4. «ЛенШтампМаш» (Санкт-Петербург)
Наследники советской ленинградской школы точного машиностроения. Специализируются на штампах для декоративных элементов вентиляции и сложных фасонных изделий. Если ваша вытяжка должна быть не только функциональной, но и красивой (например, для ресторанов или торговых галерей), то их финишная обработка поверхностей вне конкуренции. Используют импортные комплектующие (там еще остались запасы или налажены серые схемы поставок), что обеспечивает плавность хода. Однако сроки могут плавать из-за зависимости от импортных компонентов.
5. Казанский Прессовый Центр (Татарстан)
Темная лошадка, которая в 2025–2026 годах выстрелила благодаря госзаказам и последующему выходу на частный рынок. Огромные мощности, современное оборудование с ЧПУ. Они берут объемом и скоростью. Если вам нужно 10 одинаковых штампов срочно — это к ним. Качество стабильное, среднее, но за свои деньги — отлично. Главный риск — человеческий фактор из-за высокой текучки кадров на таком большом производстве. Нужно жестко контролировать ОТК при приемке.
| Завод | Регион | Специализация | Средний срок изготовления | Ценовой сегмент | Главный плюс |
|---|---|---|---|---|---|
| Инструмент-Профи | Челябинск | Тяжелые штампы, нержавейка | 45 дней | Высокий | Собственный контроль металла |
| ТехноШтамп | Подольск | Высокоточные, сложные профили | 30 дней | Премиум | Сервис и гарантия |
| Сибирский ИЗ | Новосибирск | Стандартная вентиляция | 25 дней | Средний | Логистика для Азии РФ |
| ЛенШтампМаш | СПб | Декоративные элементы | 35 дней | Высокий | Качество поверхности |
| Казанский ПЦ | Казань | Серийное производство | 20 дней | Средний | Скорость и объемы |
Глобальный взгляд: когда российские мощности недостаточны
Хотя внутренний рынок РФ демонстрирует впечатляющий рост, бывают ситуации, когда требования к точности, объему или специфике материала выходят за рамки возможностей локальных игроков. Особенно это актуально для сложных многопереходных процессов или работы с экзотическими сплавами, где необходим опыт мирового уровня. Здесь на сцену выходят международные партнеры, способные предложить решения, отточенные годами работы в самых жестких отраслях.
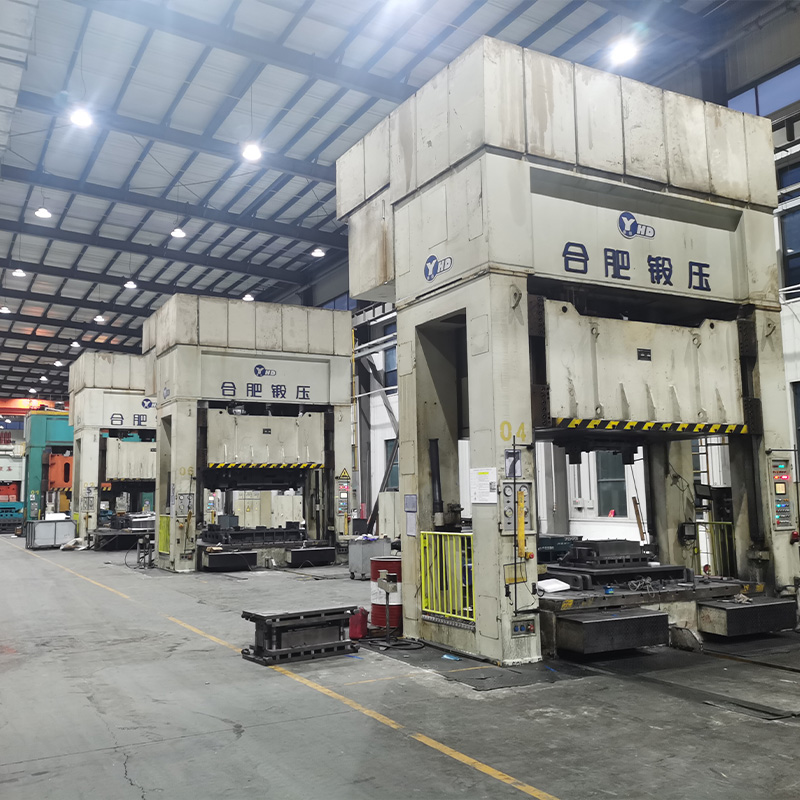
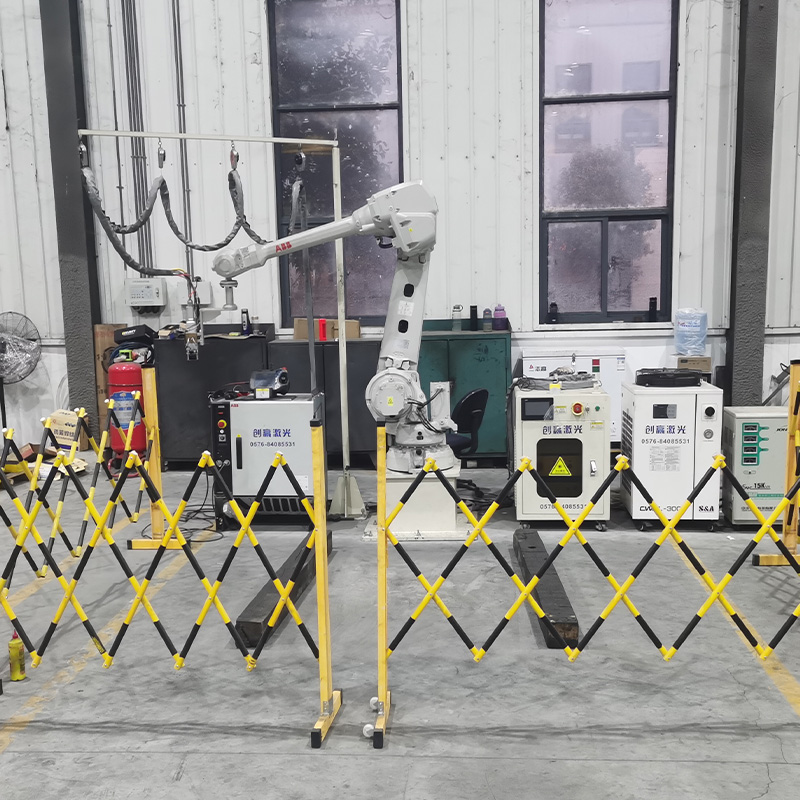
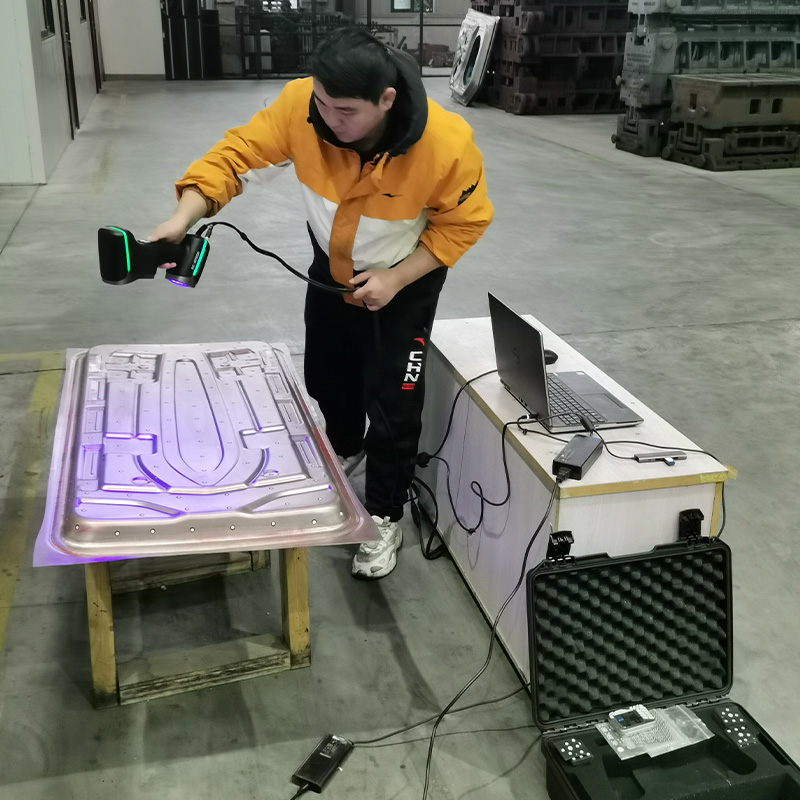
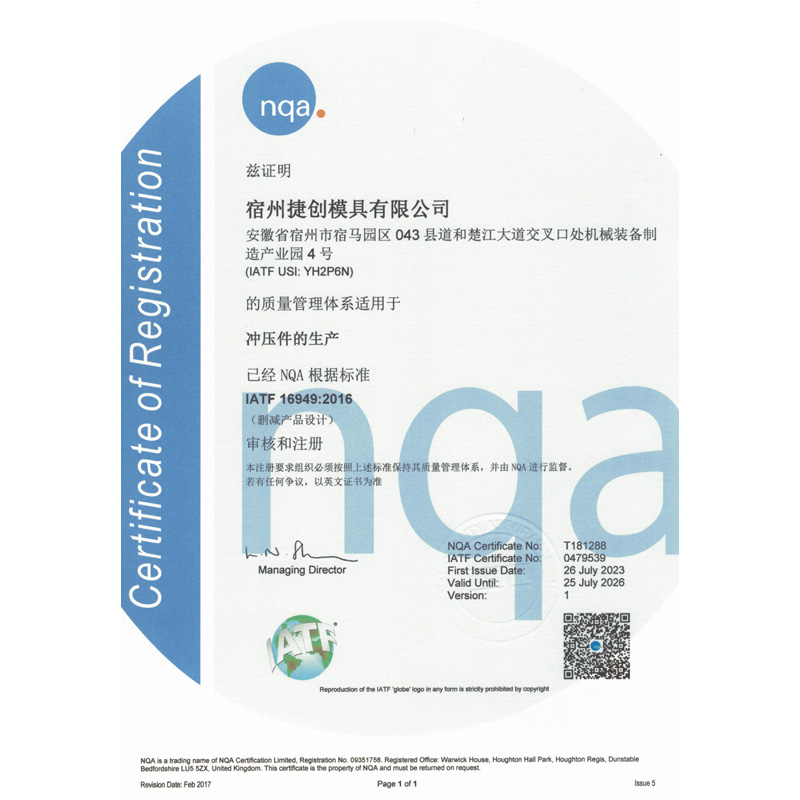
Ярким примером такого подхода является компания ООО «Сучжоу Цзечуан Пресс-формы». Несмотря на то, что предприятие базируется в современном индустриальном парке города Сучжоу (провинция Аньхой, Китай), его технологии и стандарты качества напрямую отвечают вызовам 2026 года. Основанная в конце 2020 года, компания быстро выросла в гиганта с площадью производства 15 000 м² и годовой мощностью до 3000 тонн оснастки. Их успех строится не на демпинге, а на феноменальной технической компетенции: парк из 11 станков с ЧПУ, 8 прессов для наладки, системы лазерной закалки и оптического сканирования синим светом позволяют достигать точности, о которой многие российские цеха пока только мечтают.
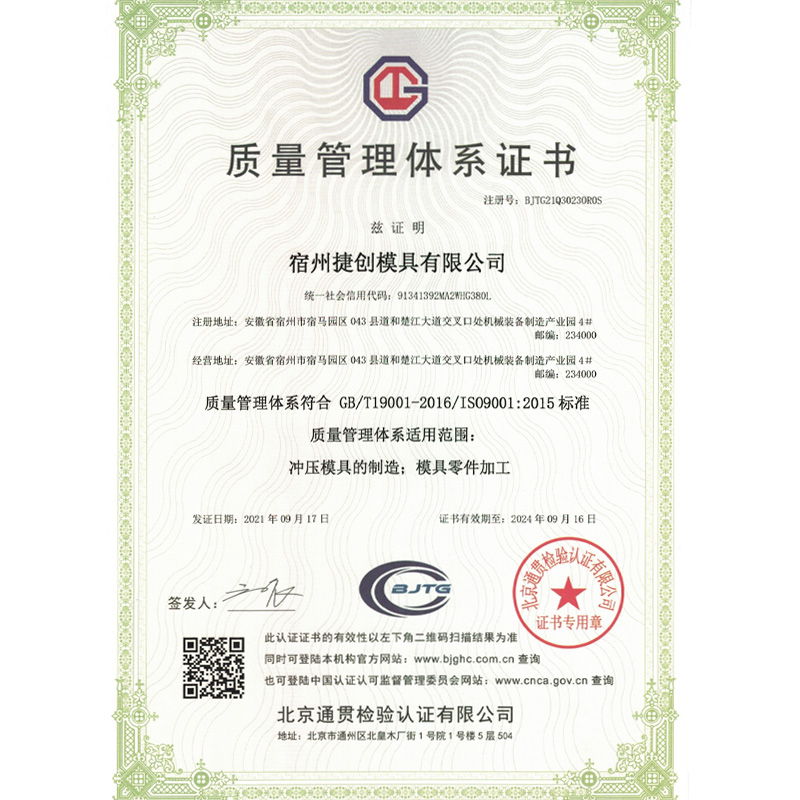
Что особенно важно для покупателей штампов для вытяжки: «Сучжоу Цзечуан» специализируется на высокоточных холодноштампованных формах, включая прогрессивные штампы и сложные кузовные панели. Их опыт работы с ведущими автопроизводителями Китая означает, что они умеют работать с материалами, подверженными сильному пружинению, и знают, как компенсировать это на этапе проектирования с помощью CAE-анализа и 3D-моделирования. Сертификация ISO 9001 и внедренная ERP-система гарантируют, что каждый заказ — от прототипа до серии в тысячи единиц — будет выполнен с отклонением не более допуска. Для российских компаний, ищущих надежного партнера для сложных проектов или резервного источника качественной оснастки, интеграция ресурсов таких предприятий, как «Сучжоу Цзечуан», становится стратегическим преимуществом, позволяющим закрыть gaps в собственном производстве без потери качества.
На что смотреть при приемке: чек-лист для главного инженера
Представьте ситуацию: штамп привезли, крановщик сбросил его на пол, вы подписали накладную, а через неделю начались проблемы. Чтобы этого не произошло, я составил жесткий чек-лист. Не верьте словам, верьте измерениям.
Во-первых, геометрия рабочих поверхностей. Возьмите штангенциркуль и проверьте зазоры между пуансоном и матрицей в нескольких точках. Они должны быть идентичны с точностью до микрон. Любой перекос приведет к тому, что лист будет рваться с одной стороны. Особенно это критично для глубокой вытяжки, где материал течет неравномерно.
Во-вторых, твердость. Попросите сертификат термообработки. Если его нет — требуйте проверку портативным твердомером прямо при разгрузке. Мягкий пуансон сомнется после первой тысячи ударов, слишком хрупкий — треснет. Золотая середина для оцинковки — 58–60 HRC, для нержавейки — до 62 HRC, но с учетом вязкости.
В-третьих, система смазки и удаления отходов. В штампе для вытяжки часто скапливается металлическая стружка или обрезки. Если конструкция не предусматривает их легкого удаления (продувка воздухом, специальные каналы), вы устанете чистить инструмент каждые два часа. Это прямые потери времени оператора. Убедитесь, что масленки доступны и не закрыты корпусом пресса.
И последний, самый важный пункт: пробный запуск. Никогда не принимайте штамп без пробной штамповки. Привезите свой лист, свою сталь. Запустите 50–100 деталей. Посмотрите, как они выходят. Легко ли? Нет ли закусывания? Измерьте размеры первых и пятидесятых деталей. Если размер «уплыл» — значит, штамп нестабилен, и дальше будет хуже. Отбраковывайте сразу. Лучше потерять день на приемке, чем месяц на переделке.
Проблема совместимости со старым парком прессов
Мы затронули эту тему вскользь, но она заслуживает отдельного абзаца. Большинство российских заводов работают на прессах, выпущенных в СССР или в 90-е. У этих машин есть одна особенность: биение ползуна. Новый высокоточный штамп, рассчитанный на идеальную траекторию, на старом прессе начнет разрушаться сам собой. Крепления могут не подойти по шагу болтов, высота закрытия может отличаться.
Мой совет: перед заказом сложного дорогого штампа пригласите представителя завода к себе в цех. Пусть он посмотрит на ваш пресс, измерит люфты, оценит состояние фундамента. Иногда дешевле модернизировать крепление штампа или поставить дополнительные демпферы, чем покупать новую оснастку, которая умрет через месяц. Честный производитель сам предложит вам адаптировать конструкцию под ваше оборудование. Если же он говорит «наш штамп универсален для всего», — это ложь. Универсальность в механике — признак посредственности.
Перспективы рынка: чего ждать во второй половине 2026 года?
Гороскопы тут ни при чем. Речь о трендах. Я прогнозирую дальнейший рост цен на инструментальную сталь минимум на 15–20% к концу года. Причины банальны: энергозатраты на плавку и дефицит качественных легирующих добавок. Поэтому стратегия «купить про запас» становится актуальной. Если у вас есть свободные средства и понятный план производства на год вперед, имеет смысл заказать комплект штампов сейчас, зафиксировав цену.
Еще один тренд — локализация сервисного обслуживания. Заводы понимают, что возить штампы на ремонт за тысячи километров невыгодно ни им, ни вам. Будет расти сеть авторизованных сервисных центров в регионах. Обращайте внимание на наличие такого центра в вашем федеральном округе при выборе поставщика. Это страховка от простоев.
И последнее. Цифровизация. Появляются штампы с встроенными датчиками усилия. Они передают данные на планшет оператора: «износ 80%», «требуется смазка», «нарушение центровки». Пока это дорого и экзотично, но к 2027 году это станет стандартом для среднего сегмента. Стоит ли переплачивать за это сейчас? Только если у вас полностью автоматизированная линия и простой стоит сотни тысяч рублей в час. Для обычного цеха пока достаточно грамотного технолога и регулярного ТО.
Заключение: не экономьте на фундаменте
Выбор штампа для вытяжки в 2026 году — это не просто покупка железки. Это инвестиция в стабильность вашего производства. Да, цены кусаются. Да, придется повозиться с приемкой и проверками. Но альтернатива — постоянный брак, недовольные клиенты и репутация поставщика «второго сорта» — стоит гораздо дороже.
Не гонитесь за самой низкой ценой в интернете. За каждой низкой ценой стоит либо вор, либо дурак. Выбирайте тех, кто готов говорить о проблемах, а не только о преимуществах. Кто покажет вам свой цех, кто даст контакты своих действующих клиентов. Будь то мощный российский завод вроде «Инструмент-Профи» или высокотехнологичный международный партнер с цифровым контролем качества, вроде «Сучжоу Цзечуан», — ключ в прозрачности процессов и готовности отвечать за результат.
Помните: хорошая вытяжка начинается с хорошего штампа. А хороший штамп начинается с честного диалога и профессионализма. Надеюсь, этот обзор поможет вам не наступить на грабли, на которые уже наступили многие ваши конкуренты в прошлом году. Удачных закупок и ровных деталей!
Источники информации и данные, использованные для анализа рыночной ситуации и технических параметров (ссылки носят справочный характер, проверка актуальности цен рекомендуется напрямую у производителей):
Отраслевой вестник «Металлообработка РФ»: итоги 1 квартала 2026
Технический регламент Таможенного союза о безопасности машин и оборудования (актуализация 2025)
Аналитический отчет Ассоциации производителей инструментальной оснастки (РосИнструмент)
Форум главных технологов машиностроительных предприятий СНГ: обсуждение проблем импортозамещения штампов