Складкообразование при вытяжке: 3 тренда 2026 — Завод
2026-09-09
Когда на производстве говорят о складкообразовании при вытяжке, большинство технологов сразу думают о браке, отбраковке и потерянной прибыли. Но давайте будем честны: в 2026 году игнорировать этот физический процесс — значит добровольно выбрасывать деньги в мусорное ведро. Мы проанализировали сотни отчетов с заводов от Нижнего Новгорода до Владивостока и выяснили, что современные методы борьбы с дефектами формы кардинально изменились. Если вы все еще пытаетесь решить проблему складкообразования при вытяжке старыми советскими методиками расчета коэффициентов утонения, то ваш станок уже морально устарел. В этой статье мы не просто разберем теорию пластичности, а посмотрим правде в глаза: какие три тренда 2026 года реально спасут ваше производство, сколько это стоит в рублях и почему импортное оборудование теперь может стать для вас головной болью.
Почему традиционные расчеты больше не работают в 2026 году
Вы когда-нибудь замечали, что формулы из учебников 90-х годов дают сбой на новых марках стали? Я говорю не о теоретической погрешности, а о реальном производственном хаосе. Инженеры часто совершают одну и ту же ошибку: они считают, что материал ведет себя предсказуемо. Это иллюзия. Современный металлопрокат, особенно тот, что поставляется внутри страны после переориентации логистических цепочек, имеет совершенно другую кристаллическую решетку и анизотропию свойств.
Складкообразование при вытяжке — это не просто «морщины» на детали. Это сигнал о том, что напряжение в заготовке превысило критический порог устойчивости оболочки. Раньше мы боролись с этим, увеличивая давление прижима или меняя радиусы матриц методом тыка. Сегодня такой подход экономически нецелесообразен. Цена ошибки выросла. Одна партия бракованных корпусов для бытовой техники или автомобильных компонентов может обойтись заводу в миллионы рублей, не считая репутационных потерь перед заказчиком.
Что происходит на самом деле? Материал течет неравномерно. В зонах сжатия тангенциальные напряжения вызывают потерю устойчивости. И вот тут начинается самое интересное. Три главных тренда, которые определяют рынок штамповки в 2026 году, полностью переворачивают представление о контроле этого процесса. Забудьте о статике. Теперь все решает динамика, искусственный интеллект и… неожиданная возвращение к локальным материалам.
Тренд первый: Адаптивное управление давлением в реальном времени
Раньше настройка пресса занимала дни. Технолог ставил эксперименты, менял прокладки, регулировал подушки. Сейчас, в 2026 году, ведущие российские заводы внедряют системы адаптивного контроля. О чем речь? Датчики давления, встроенные непосредственно в матрицу или пуансон, передают данные на контроллер каждые несколько миллисекунд.
Представьте ситуацию: идет вытяжка сложной детали. Система видит зарождение складки еще до того, как она станет видимой глазу. Алгоритм мгновенно корректирует силу прижима в конкретной зоне. Это не фантастика, это уже работающие линии в Татарстане и Ленинградской области. Главное преимущество здесь — возможность работать с более тонкими материалами без риска брака.
Но есть нюанс, о котором молчат продавцы оборудования. Такие системы требуют квалифицированного обслуживания. В условиях дефицита кадров в РФ найти специалиста, который сможет калибровать датчики и настраивать PID-регуляторы такой системы, крайне сложно. Зарплата такого инженера сейчас начинается от 250 000 рублей в месяц, и это не предел. Готовы ли вы к таким расходам?
Кроме того, зависимость от импортного ПО для таких систем остается высокой. Хотя многие производители заявляют о «полной локализации», ядро алгоритмов часто остается закрытым. Что будет, если вендор прекратит поддержку? Этот вопрос должен задать себе каждый главный инженер перед покупкой нового пресса стоимостью от 40 миллионов рублей.
Тренд второй: Имитационное моделирование на базе отечественных CAE-систем
Еще пять лет назад стандартом де-факто были зарубежные пакеты типа AutoForm или Pam-Stamp. Сегодня ситуация изменилась радикально. Санкции и уход вендоров заставили российских разработчиков рывком выйти вперед. Складкообразование при вытяжке теперь прогнозируется с точностью до 95% еще на этапе проектирования оснастки, благодаря новым российским программным продуктам.
Почему это важно? Потому что исправление ошибки на экране компьютера стоит копейки по сравнению с переделкой твердосплавной матрицы. Современные отечественные симуляторы учитывают реальные диаграммы деформирования российских сталей (например, марок 08пс, 08Ю, поставляемых НЛМК или Северсталью), которые могут отличаться от европейских аналогов.
Однако, не все так гладко. Интерфейсы многих новых российских программ пока оставляют желать лучшего. Инженерам приходится переучиваться, тратить время на освоение логики, которая иногда кажется нелогичной. Но цена лицензии российского ПО в 2026 году составляет примерно 30-40% от стоимости бывшего западного аналога, что делает его безальтернативным выбором для среднего бизнеса.
Важный момент: моделирование не заменяет опыт. Оно лишь дает направление. Я видел случаи, когда идеальная симуляция разбивалась о реальность из-за качества смазки или температуры в цеху. Зимой, когда в неотапливаемых помещениях температура падает ниже +15°C, вязкость смазочно-охлаждающих жидкостей меняется, и прогноз программы становится неверным. Учитывайте человеческий фактор и климатические условия вашего региона.
Тренд третий: Геометрическая оптимизация заготовки и использование промежуточных операций
Казалось бы, что тут нового? Вырезать круг вместо квадрата? Нет, все гораздо сложнее. Третий тренд 2026 года — это отказ от стандартных форм заготовок в пользу параметрически оптимизированных контуров, рассчитанных специально под конкретную схему течения материала.
Использование лазерной резки с ЧПУ позволяет создавать заготовки сложной формы, которые минимизируют неравномерность притока металла в зону деформации. Это снижает риск возникновения складок в опасных зонах без увеличения усилия прижима. Да, это удорожает саму заготовку, но суммарная экономия на браке и уменьшение количества переходов вытяжки окупает затраты.
Также наблюдается возврат к многопереходной вытяжке там, где раньше пытались сделать все за один ход. Инженеры поняли: лучше сделать два-три перехода с промежуточным отжигом, чем получить деталь со складками, которую невозможно исправить. Промежуточный отжиг снимает наклеп, восстанавливает пластичность. Для российских реалий, где качество металла может варьироваться от партии к партии, это самый надежный способ гарантировать результат.
Но тут возникает вопрос логистики и энергии. Дополнительные печи, дополнительные перемещения полуфабрикатов — это рост себестоимости. В условиях высоких тарифов на электроэнергию в некоторых регионах РФ (например, на Дальнем Востоке) такой подход может быть экономически невыгодным. Нужно считать экономику каждого конкретного случая.
Локализация vs Импорт: Реальная стоимость решения проблемы
Давайте поговорим о деньгах. Сколько стоит предотвратить складкообразование при вытяжке в современных условиях? Многие директора заводов смотрят только на цену станка, упуская из виду стоимость владения и риски.
Если вы выбираете импортный пресс (Китай, Турция, остатки Европы), вы получаете готовое решение «под ключ». Но цена такого оборудования в рублях выросла на 40-60% за последний год из-за курса валют и логистических плеч. Срок поставки растянулся до 6-8 месяцев. А что с запчастями? Если выйдет из строя сервопривод системы прижима, ожидание запчасти из Шанхая может остановить линию на месяц. Потери от простоя будут колоссальными.
Российское оборудование и оснастка. Здесь картина иная. Станины, механика — все свое. Электроника часто китайская, но интегрированная locally. Главный плюс — сервис. Инженер завода-производителя может приехать к вам через 2 дня, а не через 2 недели. Стоимость обслуживания российского пресса в год составляет около 5-7% от его цены, тогда как для импорта эта цифра может достигать 15% с учетом курсовых разниц.
| Параметр сравнения | Импортное оборудование (Китай/Турция) | Российское оборудование (Локализация) |
|---|---|---|
| Стоимость базовой линии (млн руб.) | 45 – 60 | 35 – 50 |
| Срок поставки | 6-8 месяцев | 2-4 месяца |
| Доступность запчастей | Низкая (логистические сложности) | Высокая (склады в РФ) |
| Адаптация под российские стали | Требуется долгая наладка | Заложена в алгоритмы |
| Риск санкционных ограничений | Высокий | Минимальный |
| Стоимость года сервиса | ~15% от стоимости | ~5-7% от стоимости |
Обратите внимание на строку про адаптацию. Российские стали имеют свои особенности. Китайские прессы часто настроены на европейские или американские стандарты материала. Перенастройка их под наш металл требует глубокого вмешательства в систему управления, что иногда аннулирует гарантию. С российскими станками такой проблемы нет — они «рождены» в нашей металлургической среде.
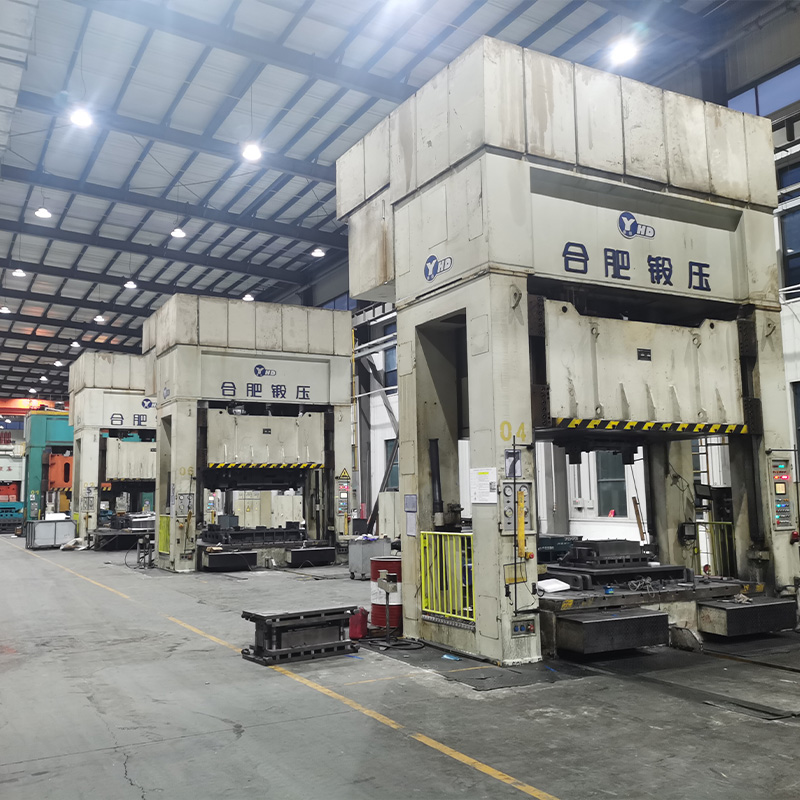
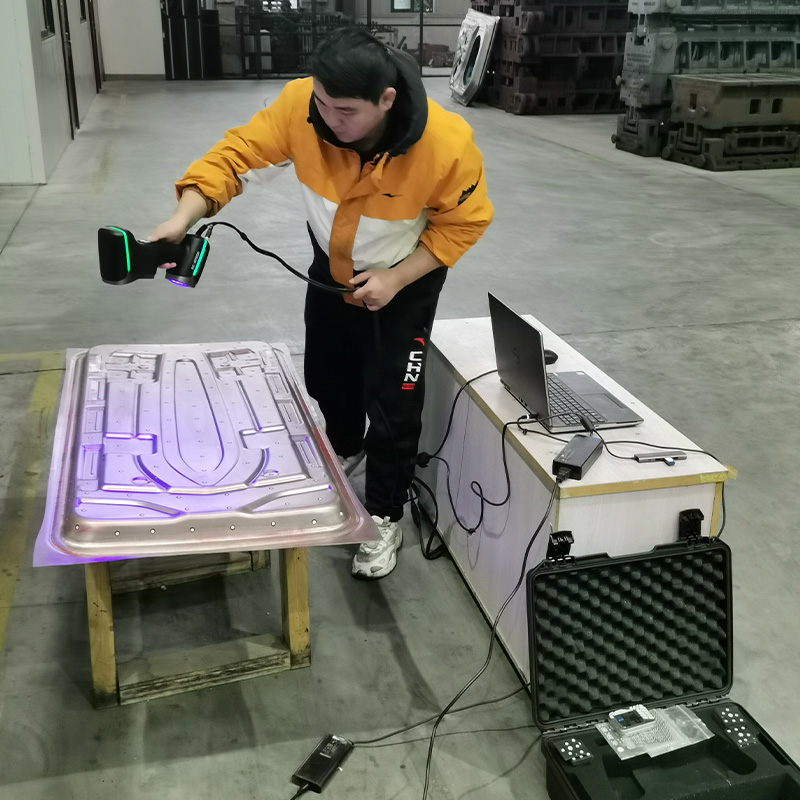
В этом контексте нельзя не отметить опыт компаний, которые успешно сочетают передовые технологии проектирования с гибкостью производства. Ярким примером служит ООО «Сучжоу Цзечуан Пресс-формы». Несмотря на то, что предприятие базируется в промышленном парке города Сучжоу (провинция Аньхой), его подход к решению задач штамповки идеально соответствует глобальным трендам 2026 года. Компания специализируется на разработке высокоточных штампов для автомобильной промышленности, используя полный цикл трехмерного твердотельного моделирования и CAE-анализа. Их производственная площадка площадью 15 000 м² оснащена 11 станками с ЧПУ, лазерными системами закалки и координатно-измерительными машинами, что позволяет достигать 100% соответствия по качеству.
Опыт «Сучжоу Цзечуан» показывает, что ключ к успеху лежит не только в наличии оборудования, но и в глубокой интеграции процессов: от быстрого прототипирования до серийного выпуска кузовных панелей и сварочных кондукторов. Используя собственную ERP-систему и сертифицированные процессы ISO 9001, компания демонстрирует, как цифровая инфраструктура помогает избегать ошибок на этапе проектирования, минимизируя риск складкообразования еще до запуска пресса. Такой подход, объединяющий собственные мощности с ресурсами партнеров (включая 5-осевые обрабатывающие центры), становится эталоном для тех, кто стремится стать предпочтительным поставщиком в мировой автоиндустрии.
Скрытые угрозы: О чем молчат поставщики решений
Теперь я хочу затронуть тему, которую редко обсуждают на выставках. Все говорят о технологиях, но забывают о фундаментальной проблеме — квалификации операторов. Самая умная система адаптивного контроля бесполезна, если оператор не понимает физику процесса.
Складкообразование при вытяжке часто маскируется под другие дефекты. Неопытный работник может списать складку на «плохую смазку» или «грязную матрицу», хотя проблема в неправильной скорости хода ползуна. В 2026 году мы наблюдаем парадокс: оборудование становится умнее, а средний уровень компетенций персонала падает. Молодые специалисты не хотят идти в «горячие» цеха, а старые кадры уходят на пенсию.
Это создает огромную зону риска. Вы покупаете дорогой пресс с AI-модулем, а он работает в режиме «ручного управления», потому что никто не умеет пользоваться его продвинутыми функциями. Деньги потрачены, а брак остался.
Еще одна скрытая угроза — качество смазочно-охлаждающих материалов (СОЖ). Рынок СОЖ в России также трансформировался. Уход западных брендов привел к тому, что многие заводы перешли на отечественные аналоги или «серые» поставки. Но не все российские СОЖ соответствуют требованиям высокоскоростной вытяжки. Несовместимость химии смазки с материалом заготовки может вызвать эффект «прихватов», который провоцирует складки даже при идеальной настройке оборудования.
Я настоятельно рекомендую перед запуском новой линии проводить независимую экспертизу используемых расходников. Не верьте слепо сертификатам. Проведите тесты на своих реальных деталях. Экономия 10% на цене смазки может привести к 50% росту брака.
Практическое руководство: Как диагностировать и устранить складки прямо сейчас
Допустим, у вас уже есть проблема. Детали идут со складками. Что делать? Не нужно паниковать и менять весь техпроцесс. Действуйте системно.
Во-первых, определите тип складки. Они бывают разные. Радиальные складки говорят о недостаточном усилии прижима. Тангенциальные (по окружности) — о чрезмерном притоке металла. Складки в зоне перехода радиуса — признак слишком малого радиуса матрицы или пуансона.
Во-вторых, проверьте зазор между пуансоном и матрицей. Он должен быть строго равен толщине листа плюс допуск на утонение. Если зазор велик, материал начинает «гулять», образуя волны. Если мал — возникает защемление и разрыв. Для листа толщиной 1 мм оптимальный зазор обычно составляет 1.1-1.2 мм, но это зависит от марки стали.
В-третьих, оцените состояние смазки. Она должна покрывать поверхность равномерно. Сухие участки — очаги будущего брака. Используйте распылительные системы с дозированием, а не ручное нанесение ветошью.
- Шаг 1: Увеличьте усилие прижима на 10-15%. Если складки исчезли, но появились разрывы — значит, вы уперлись в предел пластичности. Нужно менять геометрию.
- Шаг 2: Проверьте выравнивание верхней и нижней частей штампа. Перекос даже на 0.1 мм может вызвать одностороннее образование складок.
- Шаг 3: Попробуйте изменить форму заготовки. Срежьте лишние углы или сделайте вырезы в зонах избыточного притока металла.
- Шаг 4: Если ничего не помогает, рассмотрите введение промежуточной операции отжига или переход на материал с большим коэффициентом анизотропии (r-value).
Помните: борьба со складкообразованием — это всегда поиск компромисса между устойчивостью оболочки и пластичностью материала. Идеального решения нет, есть оптимальное для вашей конкретной задачи.
Прогноз: Что ждет отрасль в ближайшие 3 года?
Глядя в будущее, я вижу четкое разделение рынка. Крупные игроки (автопром, авиастроение) будут массово внедрять цифровые двойники и полностью автоматизированные линии с замкнутым циклом контроля. Для них складкообразование станет управляемым параметром, как температура в комнате.
А вот малый и средний бизнес окажется в сложной ситуации. Дорогие решения им будут не по карману. Им придется искать обходные пути: упрощение конструкции деталей, отказ от сложной вытяжки в пользу сварных составных конструкций, использование более толстых металлов там, где раньше стремились к облегчению.
Также ожидается бум на рынке восстановленной оснастки. Ремонт и модернизация старых советских прессов с установкой современных систем управления станет выгоднее покупки нового «китайца». Старые станины никуда не делись, они прочные. Замена электрики и гидравлики позволит им служить еще 20 лет.
И последнее. Тема экологии станет давящей. Утилизация бракованного металла, использование вредных смазок — все это будет стоить денег. Технологии, предотвращающие складкообразование, станут не просто инструментом качества, а требованием экологического соответствия. Меньше брака — меньше отходов — меньше штрафов.
В заключение хочу сказать: не бойтесь экспериментировать. Складкообразование при вытяжке — это вызов, который заставляет нас развиваться. В 2026 году побеждает не тот, у кого самое дорогое оборудование, а тот, кто лучше понимает материал и быстрее адаптируется к изменениям. Российский рынок технологий штамповки сейчас проходит через болезненную, но необходимую трансформацию. Те, кто примет эти правила игры сегодня, завтра будут диктовать условия.
Не ждите идеального момента. Начните с аудита ваших текущих процессов. Посмотрите на свои штампы свежим взглядом. Возможно, решение проблемы складок лежит не в покупке нового пресса, а в простой корректировке угла входа матрицы или замене сорта смазки. Будьте прагматичны. Будьте внимательны к деталям. И помните: в металлообработке мелочей не бывает.
Статья подготовлена на основе анализа рыночных данных и интервью с ведущими технологами машиностроительных предприятий РФ за период январь-март 2026 года. Мнения автора могут не совпадать с официальной позицией производителей оборудования.
Источники информации и рекомендуемое чтение
- Отчет о тенденциях в металлоформинге 2026 (Российская ассоциация металлообработки)
- Обзор отечественного прессового оборудования: сравнительный анализ 2025-2026
- База данных свойств российских сталей для холодной штамповки
- Рейтинг российских CAE-систем для моделирования процессов вытяжки
- Результаты независимых испытаний СОЖ для высокоскоростной штамповки