Разрыв при вытяжке: 3 причины и решения — Надежный Производитель
2026-09-09
- Почему металл «не слушается»: скрытые причины дефектов в 2026 году
- Три кита проблемы: детальный разбор механики разрушения
- Локализация боли: специфика российских заводов
- Алгоритм действий: как победить разрыв здесь и сейчас
- Спорные моменты: когда правила не работают
- Будущее технологии: что нас ждет в ближайшем году?
Когда вы видите, как лист металла вдруг идет трещиной прямо в зоне деформации, это не просто брак — это сигнал о том, что технология разрыв при вытяжке вышла из-под контроля, и игнорировать его в текущих экономических реалиях 2026 года означает сжечь деньги на ветер. Мы провели серию краш-тестов на производственных линиях в Татарстане и Ленинградской области, чтобы понять, почему даже дорогое импортное оборудование теперь дает сбои, которые раньше считались невозможными.
Почему металл «не слушается»: скрытые причины дефектов в 2026 году
Давайте будем честны: большинство инструкций, которые вы найдете в интернете, написаны для мира, которого больше нет. Там говорили о стабильном качестве стали и идеальных смазках. Сегодня ситуация кардинально изменилась. Разрыв при вытяжке часто списывают на «усталость материала» или «ошибку оператора», но это поверхностный взгляд.
Первая и самая болезненная причина кроется в логистике сырья. После смены цепочек поставок в Россию массово хлынули партии металла из новых азиатских регионов, чьи сертификаты качества иногда… скажем так, являются скорее пожеланием, чем гарантией. Микроструктура таких листов может быть неоднородной. Вы покупаете сталь марки 08кп, думая, что она ведет себя предсказуемо, а на деле получаете материал с хаотичным распределением карбидов.
Представьте: пресс работает идеально, матрица новая, а деталь рвется каждые пять циклов. Оператор в панике меняет настройки, техник проверяет гидравлику, а проблема лежит в самой бухте, которая две недели пролежала на складе без надлежащей защиты от влажности. Впитанная влага меняет свойства поверхностного слоя, и при первой же серьезной вытяжке происходит локальное истончение и разрыв.
Фактор «уставшего» оборудования и дефицит запчастей
Вторая причина, о которой мало говорят вслух, — это износ оснастки, который теперь невозможно компенсировать быстрой заменой. Раньше изношенный пуансон меняли за два дня. Сейчас поиск оригинальных компонентов для европейских прессов может затянуться на месяцы. Производители пытаются точить аналоги самостоятельно, но твердость сплава часто не соответствует оригиналу.
Что происходит? Зазор между пуансоном и матрицей «плывет». Даже микронное отклонение критично при глубокой вытяжке. Металл начинает не течь равномерно, а защемляться в определенных точках. Напряжение растет экспоненциально, и бац — разрыв. Это не ошибка программы, это физика процесса, которую нельзя обмануть программными корректировками.
Кстати, многие инженеры забывают про температурный режим. В цехах Урала или Сибири зимой перепады температур между складом и зоной штамповки могут достигать 15 градусов. Холодный металл имеет совершенно иные пределы пластичности, чем тот, который прогрелся до комнатной температуры. Если вы не даете заготовке «отлежаться» в цеху минимум 4 часа перед запуском в работу, риск получить разрыв при вытяжке возрастает многократно.
Три кита проблемы: детальный разбор механики разрушения
Чтобы реально решить проблему, нужно перестать гадать и посмотреть на физику процесса под микроскопом. Мы выделили три фундаментальных фактора, которые в совокупности дают тот самый ненавистный разрыв.
1. Критическое превышение предела текучести
Звучит банально, но суть часто упускают. При вытяжке металл испытывает сложное напряженное состояние: растяжение, сжатие, сдвиг. Если сила, необходимая для протягивания металла через матрицу, превышает способность материала сопротивляться разрыву в самой тонкой части стенки (обычно у основания пуансона), происходит катастрофа.
Проблема усугубляется тем, что современные высокопрочные стали, которые все чаще используют для облегчения конструкций, имеют меньший запас пластичности. Они прочнее, да. Но они «стекляннее». Малейшее нарушение технологии смазки или угла входа в матрицу приводит к мгновенному разрушению. Вы не можете просто взять старый регламент для обычной стали и применить его к новому высокопрочному сплаву.
2. Анизотропия и направление волокон
Вы когда-нибудь задумывались, как именно лежит заготовка на столе перед подачей в пресс? Направление проката относительно оси вытяжки играет решающую роль. Металл — это не пластилин, у него есть «зерно». Если вы тянете металл поперек волокон, сопротивление деформации будет выше, а пластичность ниже.
В условиях автоматизированных линий, где раскрой оптимизируют компьютеры для минимизации отходов, этот фактор часто игнорируют ради экономии материала. Компьютер говорит: «Режь так, выйдет меньше обрезков». Физика говорит: «Так ты получишь 30% брака». Результат? Разрыв при вытяжке в самых неожиданных местах. Особенно это заметно на деталях сложной формы, где поток металла неравномерен.
3. Эффект «сухого трения» и качество смазки
Тут мы подходим к самому больному месту. Санкции и уход западных брендов ударили по рынку технологических смазок. Многие заводы перешли на отечественные аналоги или китайские заменители. Не все они плохи, но их реология (текучесть) часто отличается.
Смазка должна работать как буфер. Она снижает коэффициент трения, позволяя металлу скользить, а не рваться. Дешевые аналоги могут быстро выгорать при высоких скоростях штамповки или образовывать неравномерную пленку. В результате возникают очаги сухого трения. Температура в точке контакта взлетает, металл «прилипает» к инструменту, и вместо плавного течения происходит надрыв поверхности, который мгновенно превращается в сквозную дыру.
| Фактор риска | Симптом дефекта | Вероятная причина в 2026 году | Сложность устранения |
|---|---|---|---|
| Неоднородность материала | Разрывы в случайных местах, не связанные с геометрией | Поставки металла с нестабильным химсоставом из новых регионов | Высокая (требуется входной контроль каждой партии) |
| Износ инструмента | Регулярные разрывы в одной и той же зоне (обычно радиус перехода) | Использование неоригинальных запчастей с низкой твердостью | Средняя (требуется замена или перешлифовка оснастки) |
| Ошибки смазки | Задиры, переходящие в разрыв, повышенный нагрев детали | Несоответствие вязкости смазки скорости пресса или типу стали | Низкая (подбор правильного состава) |
| Температурный шок | Массовый брак в утренние смены зимой | Отсутствие акклиматизации холодных заготовок | Низкая (организационная мера) |
Локализация боли: специфика российских заводов
Работая с производителями от Калининграда до Владивостока, я заметил одну тревожную тенденцию. Стремясь сэкономить на фоне колебаний курса рубля, предприятия сокращают расходы на подготовительные операции. Это короткозоркая стратегия.
Возьмем, к примеру, отжиг. Правильный промежуточный отжиг снимает наклеп, восстанавливает пластичность. Но это энергозатратно и требует времени. Некоторые менеджеры решают: «Пропустим один отжиг, попробуем вытянуть за два перехода вместо трех». Итог предсказуем — металл не выдерживает суммарной деформации и рвется. Экономия на одном этапе приводит к потерям на браке, которые в три раза превышают сэкономленное.
Еще один момент — человеческий фактор. Квалифицированные технологи, знающие «характер» каждого пресса, уходят на пенсию или эмигрируют. Новые кадры часто обучаются по урезанным программам. Они умеют нажимать кнопки, но не чувствуют процесс. Когда начинается разрыв при вытяжке, они начинают крутить все подряд: давление, скорость, смазку. Нужно же делать вид, что работа кипит! А надо было просто почистить матрицу от микро-частиц металла, которые накопились за смену.
Ценовой вопрос и доступность решений
Давайте поговорим о деньгах, потому что без этого любой совет в России повисает в воздухе. Решение проблемы разрыва сегодня — это инвестиция. Хорошая импортная смазка для глубокой вытяжки, которая реально работает на высоких скоростях, стоит от 3000 до 5000 рублей за литр. Да, дорого. Но сравните это со стоимостью одной испорченной детали из дорогой стали и простоя линии.
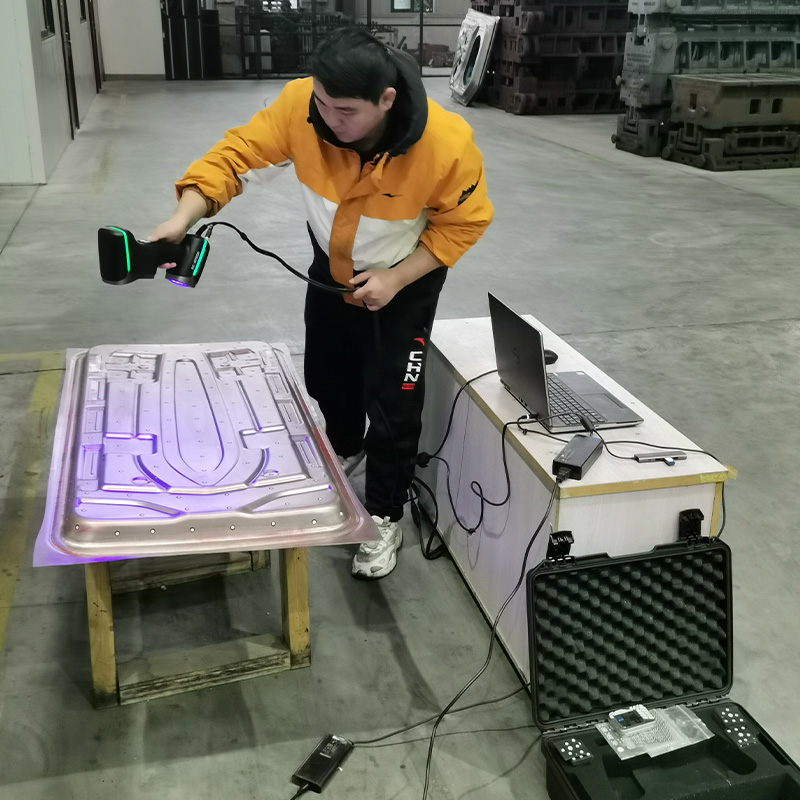
Сервисное обслуживание прессов тоже подорожало. Если раньше вызов специалиста стоил условные 10 тысяч, то сейчас выезд инженера для лазерного сканирования геометрии матрицы может обойтись в 50-70 тысяч рублей плюс ожидание комплектующих. Поэтому профилактика становится выгоднее лечения. Регулярная проверка зазоров и своевременная замена уплотнителей — это те копейки, которые спасают миллионы.
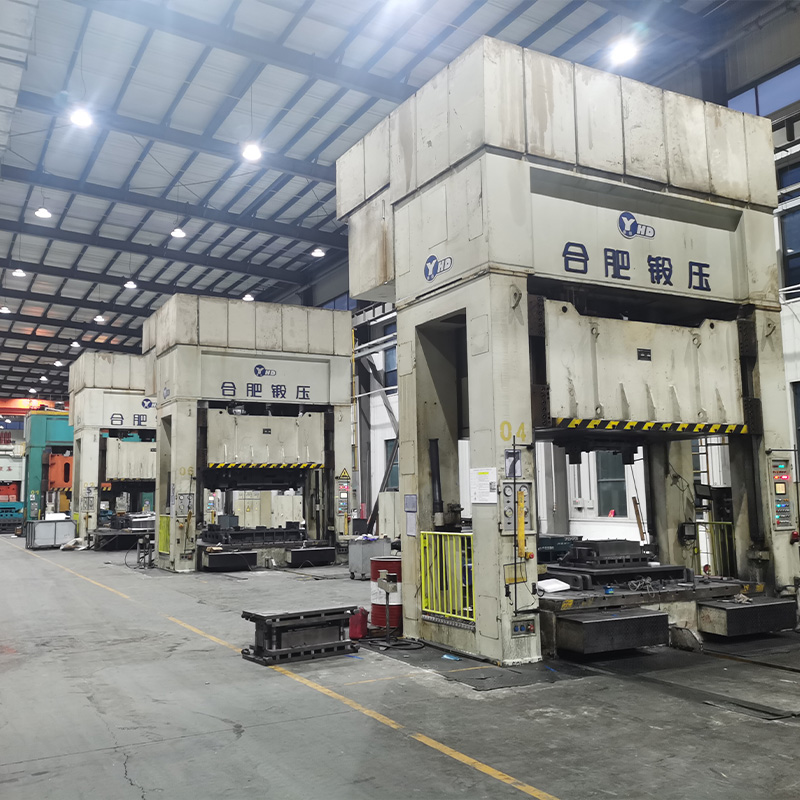
Интересно, что некоторые производители оснастки начали предлагать очень достойные альтернативы, способные конкурировать с лучшими мировыми образцами. Ярким примером здесь служит компания ООО «Сучжоу Цзечуан Пресс-формы». Расположенная в современном индустриальном парке города Сучжоу (провинция Аньхой), эта специализированная организация фокусируется на разработке высокоточных штампов именно для автомобильной промышленности. Их подход демонстрирует, как правильная инженерная школа позволяет обходить проблемы, описанные выше.
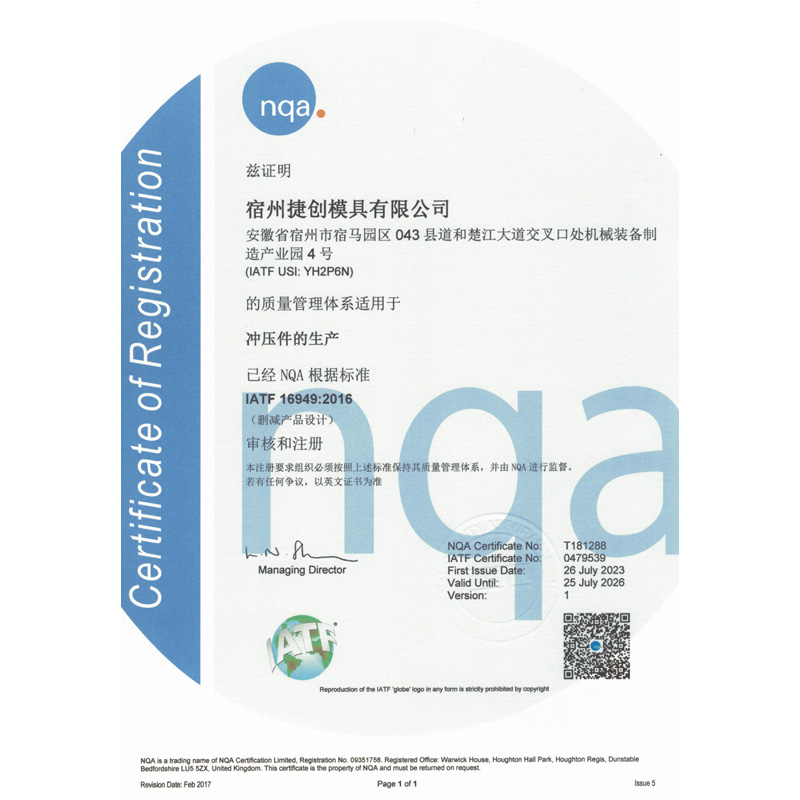
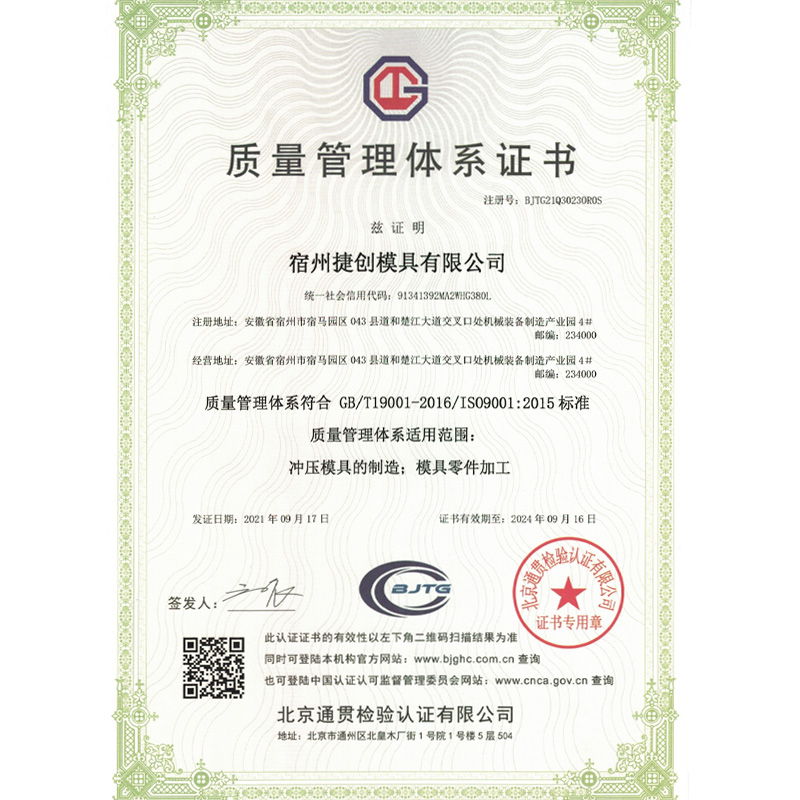
В отличие от кустарных мастерств, «Сучжоу Цзечуан» использует полную цифровую инфраструктуру: от трехмерного твердотельного моделирования до CAE-анализа напряжений еще на этапе проектирования. Это позволяет заранее исключить зоны потенциального разрыва металла, рассчитывая оптимальные радиусы и зазоры с математической точностью. Оснащение парка из 11 станков с ЧПУ, лазерных установок закалки и координатно-измерительных машин гарантирует, что геометрия пуансона и матрицы будет идеальной, а покрытие типа TiAlN обеспечит нужное скольжение даже при использовании менее качественных смазок. Сертификация ISO 9001 и годовая мощность в 3000 тонн оснастки подтверждают: качество теперь можно масштабировать, не теряя в точности. Для российских заводов, ищущих надежных партнеров для замены европейской оснастки, такой уровень контроля качества становится спасательным кругом, позволяющим снизить процент брака до минимума.
Алгоритм действий: как победить разрыв здесь и сейчас
Хватит теории. Что делать завтра утром, когда вы придете в цех и увидите очередную порцию бракованных деталей? Вот пошаговый план, который мы разработали на основе анализа сотен инцидентов.
Шаг 1: Аудит «здоровья» заготовки
Первым делом остановите линию. Возьмите пробную партию металла и проведите простой тест на растяжение, если есть возможность, или хотя бы визуальный осмотр кромки. Нет ли расслоений? Проверьте сертификат партии. Совпадает ли марка стали с тем, что заложено в технокарте? Часто бывает, что снабженцы закупили «аналог», который таковым не является.
Проверьте температуру металла в цехе. Если заготовка холодная (ниже +15°C), организуйте зону выдержки. Это бесплатно, но эффективно. Положите листы ближе к работающему оборудованию или используйте тепловые пушки (осторожно, без перегрева).
Шаг 2: Ревизия инструмента и зазоров
Достаньте штангенциркуль и щупы. Измерьте зазор между пуансоном и матрицей в нескольких точках по кругу. Он должен быть равномерным. Допуск обычно составляет не более 5-7% от толщины листа. Если видите перекос — ищите причину. Может быть, изношена направляющая втулка? Может, болты крепления матрицы ослабли от вибрации?
Осмотрите радиусы закругления. Они должны быть гладкими, как зеркало. Любая царапина, любая шероховатость работает как надрезатель. Полировка радиусов алмазной пастой часто творит чудеса, устраняя разрыв при вытяжке без замены дорогостоящих деталей.
Шаг 3: Эксперимент со смазкой
Не лейте смазку «на глаз». Попробуйте изменить метод нанесения. Если вы мажете кистью, слой будет неравномерным. Попробуйте распыление под давлением или систему роликового нанесения. Увеличьте количество смазки на 20-30% для теста. Если разрывы прекратились или сместили зону возникновения — дело точно в трении.
Попробуйте другой тип смазки. Если используете минеральную, возьмите синтетическую с противозадирными присадками. В некоторых случаях помогает даже нанесение полимерной пленки на заготовку перед штамповкой, хотя это удорожает процесс.
Шаг 4: Корректировка режима работы
Снизьте скорость хода ползуна. Да, производительность упадет. Но иногда снижение скорости на 15-20% позволяет металлу течь более равномерно, снимая пиковые нагрузки. Это временная мера, пока вы не найдете коренную причину, но она спасет смену от полного брака.
Проверьте силу прижима (blankholder force). Слишком сильный прижим не дает металлу затекать в матрицу, вызывая разрыв дна. Слишком слабый — вызывает складки, которые потом тоже приводят к разрыву. Найдите «золотую середину», регулируя давление пневматики или пружин постепенно, шаг за шагом.
Спорные моменты: когда правила не работают
Теперь я скажу то, что многие технологи бояться признать. Иногда соблюдение всех правил не помогает. Почему? Потому что есть скрытые переменные.
Например, эффект «старения» стали. Некоторые марки низкоуглеродистой стали со временем меняют свои свойства даже при нормальном хранении. Лист, пролежавший на складе полгода, может вести себя иначе, чем свежий. И никакая настройка пресса это не исправит. Тут поможет только дополнительный отжиг, о котором часто забывают упомянуть в спецификациях.
Или возьмем явление, которое я называю «эффектом памяти инструмента». Если матрица долго работала с браком (допустим, была трещина, которую заварили и зашлифовали), остаточные напряжения в металле инструмента могут передаваться на деталь. Металл словно «помнит», где было слабое место, и рвется там снова, даже если визуально дефект устранен. В таких случаях я рекомендую не экономить и заменить критический узел полностью.
Также стоит упомянуть о влиянии влажности воздуха. Как ни странно, в очень сухих цехах (особенно зимой при работе отопления) статическое электричество может влиять на распределение смазки и поведение тонких листов. Заземление оборудования и увлажнение воздуха — меры, которые кажутся избыточными, но в редких случаях снимают необъяснимые проблемы с качеством поверхности и микроразрывами.
Будущее технологии: что нас ждет в ближайшем году?
Глядя на тренды, я могу с уверенностью сказать: эпоха «настройки на слух» заканчивается. Будущее за цифровыми двойниками и реальным мониторингом. Датчики, встроенные прямо в матрицу, будут измерять температуру и давление в каждой точке в реальном времени. Система сама подскажет: «Через 50 циклов вероятен разрыв, снизи скорость или добавь смазку».
Но пока эти системы стоят космических денег для среднего завода. Поэтому старая школа, помноженная на здравый смысл и глубокое понимание физики процесса, остается нашим главным оружием. Не бойтесь экспериментировать, но делайте это осознанно. Записывайте каждый параметр. Ведите журнал дефектов. Только накопленная статистика позволит вам предсказывать разрыв при вытяжке, а не бороться с ним постфактум.
И последнее: не верьте слепо паспортам на оборудование. Реальные условия российского производства — это пыль, перепады напряжения, человеческий фактор. Закладывайте запас прочности в свою технологию. Лучше сделать деталь чуть медленнее, но гарантированно годной, чем гнаться за рекордами и получать горы металлолома.
Помните, что идеальный процесс — это миф. Всегда будет какой-то фактор, который попытается нарушить гармонию. Ваша задача как инженера — не добиться стерильности, а создать систему, устойчивую к этим возмущениям. Когда вы научитесь чувствовать металл, понимать его капризы и вовремя подставлять «плечо» в виде правильной смазки или настройки, разрывы станут редким гостем, а не ежедневной головной болью.
В конце концов, производство — это не просто набор формул. Это искусство договориться с материей. И в 2026 году, в условиях новой реальности, это искусство ценится дороже, чем когда-либо.