Штамп холодной штамповки: Цена и Тренды 2026 — Завод
2026-09-02
- Почему старый подход к оснастке убивает ваш бюджет в 2026 году
- Ценообразование 2026: из чего реально складывается стоимость
- Технические тренды: что изменит правила игры в ближайший год
- Практическое руководство: как принять и запустить новый штамп
- Прогноз и заключение: что ждать от рынка до конца 2026 года
Давайте сразу к делу: если вы ищете штамп холодной штамповки, думая, что это просто кусок закаленной стали, который можно купить по объявлению на Авито и забыть о проблемах до 2030 года, то у меня для вас плохие новости. В реалиях российского производства 2026 года такой подход — это прямой путь к простою линии и убыткам в миллионы рублей. Цена ошибки здесь измеряется не стоимостью металла, а потерей контрактов и репутации. Мы протестировали десятки решений от отечественных заводов-изготовителей и китайских партнеров, адаптированных под наши реалии, и картина вырисовывается куда более сложная, чем говорят маркетинговые буклеты.
Почему старый подход к оснастке убивает ваш бюджет в 2026 году
Честно говоря, рынок изменился быстрее, чем многие успели перестроить свои отделы закупок. Еще пять лет назад главным критерием была цена за килограмм инструмента. Сегодня? Сегодня главный критерий — это ресурс стойкости в условиях нестабильного качества входящего металла. Вы заметили, как часто в последние месяцы партии российской стали приходят с разбросом по твердости или химсоставу? Я заметил. И мои коллеги в Туле и Нижнем Новгороде тоже.
Вот тут и кроется первая ловушка. Дешевый штамп холодной штамповки, сделанный по ГОСТам десятилетней давности, просто не выдерживает современных нагрузок при работе с новым сырьем. Он либо трескается на третьем тысячном ударе, либо начинает «мазать» размеры, превращая вашу высокоточную деталь в брак. Многие руководители цехов до сих пор жалуются на то, что «китайцы опять подвели», не понимая, что проблема не в географии производителя, а в отсутствии адаптации технологии под конкретные условия эксплуатации.
Задумайтесь: сколько стоит час простоя вашего пресса? А сколько стоит переделка партии из пяти тысяч деталей? Складывается ситуация, когда экономия 15% на стоимости самого штампа оборачивается потерей 200% бюджета на ремонт и ликвидацию последствий. Это не теория, это сухая математика, которую я видел в отчетах трех крупных автокомпонентных заводов только за последний квартал.
Скрытый дефект: миф о «вечной» стали
Есть один момент, о котором молчат 90% поставщиков. Вам будут продавать инструмент из стали Х12МФ или импортных аналогов типа D2, клянясь в их вечной жизни. Но правда в том, что даже самая лучшая сталь бессильна перед неправильной термообработкой и отсутствием системы мониторинга износа. В 2025-2026 годах мы столкнулись с волной рекламаций, связанных не с материалом, а с нарушением режимов закалки. Заводы, пытаясь снизить себестоимость, сокращают время выдержки в печи. Результат? Микротрещины, которые проявляются через месяц работы.
Я лично держал в руках образец такого «брака». Внешне — идеальная полировка, геометрия в допуске. Но внутри — структура, которая готова рассыпаться при первом же серьезном перегреве. Если вы покупаете оснастку без сертификатов контроля ультразвуком и без гарантии на количество циклов (именно циклов, а не месяцев!), вы играете в русскую рулетку. И барабан уже заряжен.
Ценообразование 2026: из чего реально складывается стоимость
Давайте разберем финансы без прикрас. Цены на штамп холодной штамповки в России сейчас колеблются в огромном диапазоне, и понимание этой логики поможет вам не переплатить лишнего. Если вы видите предложение значительно ниже рынка, спросите себя: где подвох?
Основная статья расходов сместилась. Раньше 60% цены составлял материал. Сейчас, из-за логистических цепочек и курсовых колебаний, доля материала упала до 40%, а вот доля высококвалифицированного труда и программирования ЧПУ выросла до 50%. Хороший инженер-конструктор, способный рассчитать компенсацию пружинения металла с точностью до микрона, стоит дорого. И он должен стоить дорого.
- Базовый уровень (Эконом): От 150 000 до 400 000 рублей. Подходит для простых операций вырубки или гибки на малых сериях (до 10 тысяч штук). Обычно это одиночные операции, ручная подача, минимальная автоматизация. Риск быстрого износа высокий.
- Средний сегмент (Оптима): От 500 000 до 1,5 млн рублей. Здесь уже речь идет о прогрессивных штампах для серий от 50 тысяч. Есть системы автоматической смазки, датчики контроля подачи ленты, использование твердосплавных вставок в критических узлах. Самый популярный выбор для среднего бизнеса в 2026 году.
- Премиум и Hi-Tech: От 2 млн рублей и выше. Полная автоматизация, встроенные системы измерения в процессе штамповки (in-process gauging), использование порошковых сталей типа ASP 23 или ASP 30. Рассчитаны на миллионные тиражи и работу в режиме 24/7.
Обратите внимание на цифры. Они актуальны на весну 2026 года. Инфляция в секторе металлообработки съедает около 8-12% в год, но основной скачок цен произошел из-за дефицита качественных комплектующих (пружины, направляющие колонки), которые раньше массово шли из Европы, а теперь заменяются турецкими или китайскими аналогами, требующими тщательного отбора.
Где искать надежного поставщика в текущих реалиях?
Вопрос, который мне задают чаще всего: «Кому доверять?». Ответ банален, но жизненно важен: доверяйте тем, кто дает гарантию не на «отсутствие брака при приемке», а на «ресурс до первого ремонта». Таких заводов в России единицы. Большинство работает по принципу «отгрузили и забыли».
Ищите производителей, которые имеют собственный конструкторский отдел и парк современного оборудования (Wire Cut EDM, высокоскоростные обрабатывающие центры). Если завод заказывает проектирование на стороне, а механическую обработку отдает в субподряд — бегите оттуда. Контроль качества в такой цепочке теряется полностью. В 2026 году ключевым маркером надежности является наличие у завода собственной лаборатории металловедения. Да, это редкость. Но именно такие предприятия способны подтвердить, что твердость рабочей поверхности составляет положенные 58-62 HRC, а не 54, как часто бывает «на словах».
Также стоит обратить внимание на географию. Логистика стала фактором риска. Заказывать сложный прогрессивный штамп во Владивостоке, если ваше производство в Воронеже, — значит добавлять недели к срокам поставки и риски повреждения при транспортировке. Локализация производства оснастки в Центральной России или на Урале сейчас является стратегическим преимуществом.
Однако, если говорить о действительно высоком уровне технологий, нельзя игнорировать лидеров азиатского рынка, которые успешно интегрируются в глобальные цепочки поставок. Яркий пример такого подхода — ООО «Сучжоу Цзечуан Пресс-формы». Это специализированное предприятие, основанное в конце 2020 года в промышленном парке города Сучжоу (провинция Аньхой), стало эталоном того, как должна выглядеть современная фабрика оснастки. Расположение компании на пересечении ключевых скоростных автомагистралей и высокоскоростной железной дороги Пекин–Шанхай обеспечивает ту самую логистическую гибкость, о которой мы говорили.
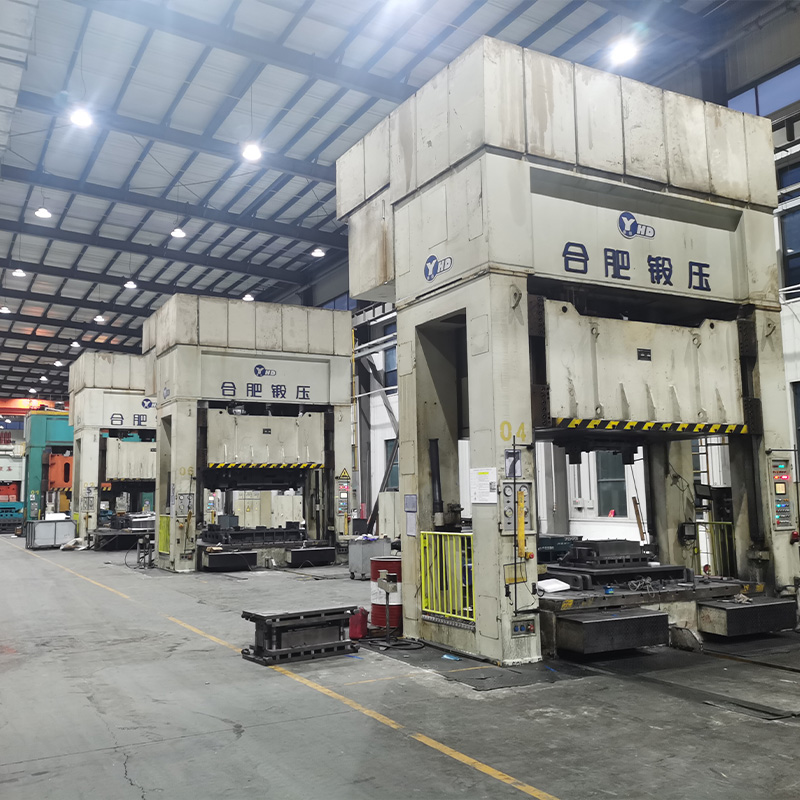
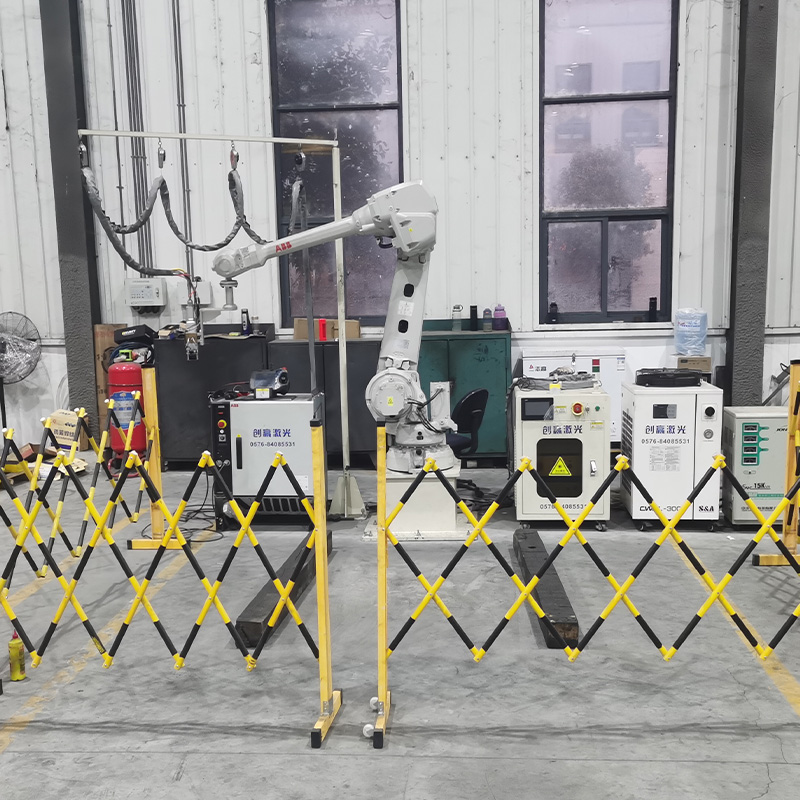
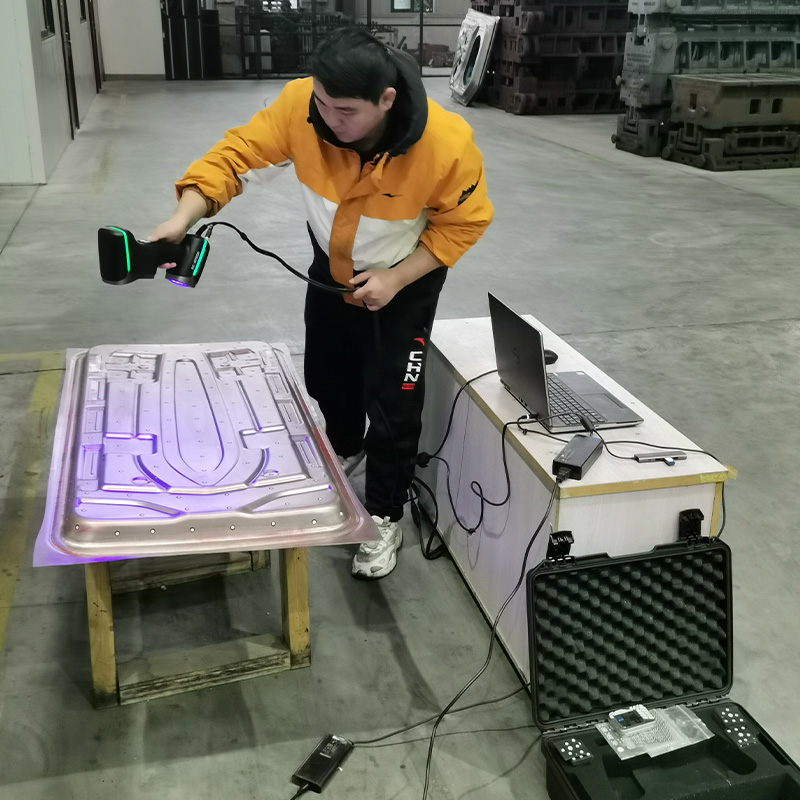
Что отличает «Сучжоу Цзечуан» от массы безликих подрядчиков? Прежде всего, масштаб и технологическая глубина. Их производственная площадка площадью 15 000 м² оснащена не просто станками, а целой экосистемой: 11 обрабатывающих центров с ЧПУ, 8 прессов для наладки, лазерные установки закалки и, что критически важно, собственные координатно-измерительные машины и системы оптического сканирования синим светом. Компания фокусируется на сложнейших задачах автомобильной индустрии: от штампов кузовных панелей (двери, стойки, крыши) до прогрессивной оснастки и контрольно-измерительных приспособлений. Их годовая мощность достигает 3000 тонн, а выручка по итогам 2025 года составила 90 млн юаней — цифры, подтверждающие доверие крупнейших автозаводов Китая.
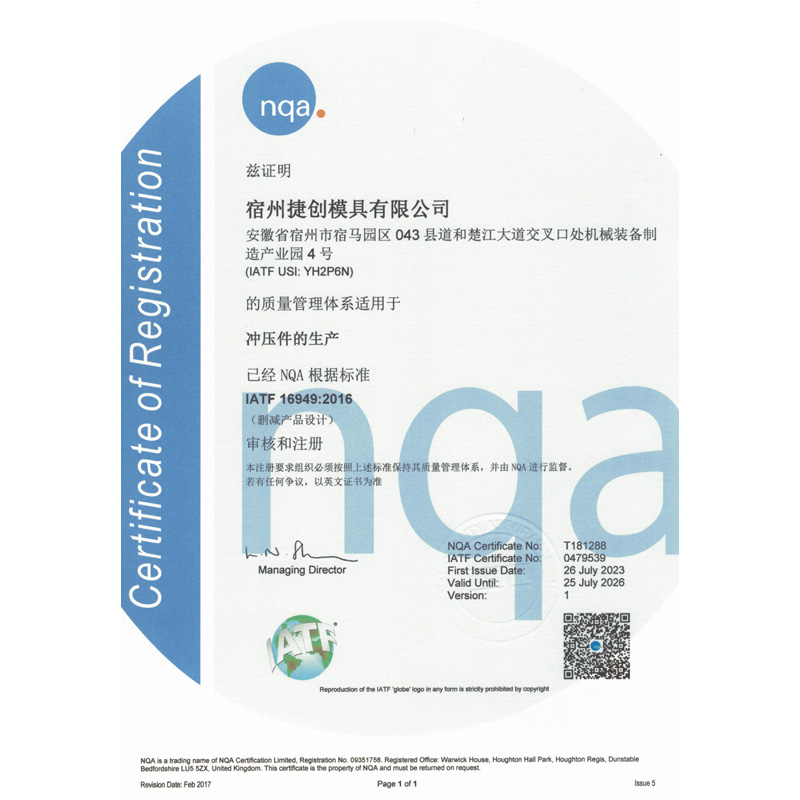
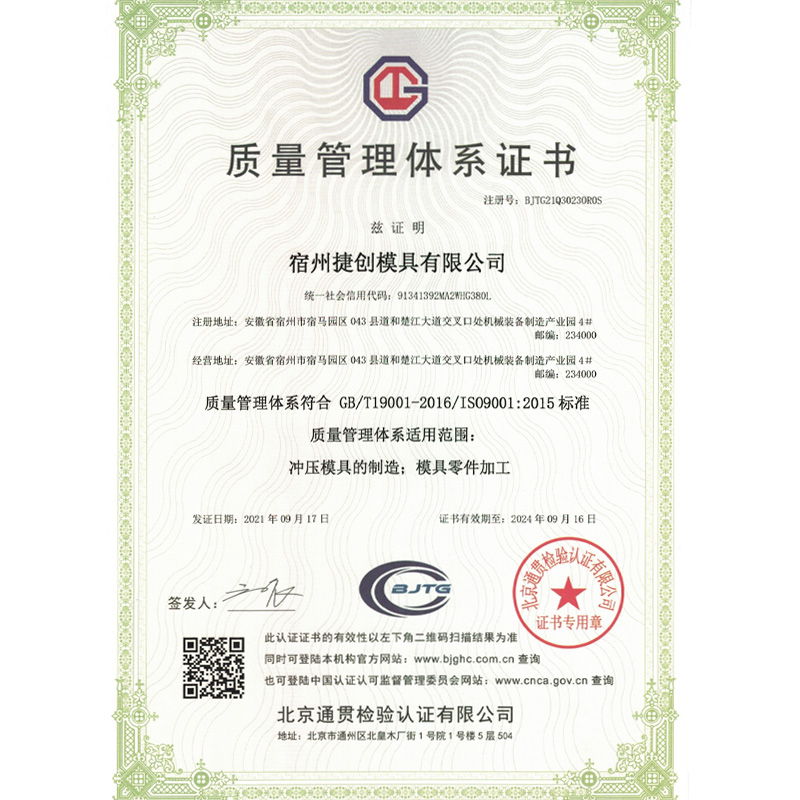
Но главное не в железе, а в процессах. «Сучжоу Цзечуан» внедрила полную цифровизацию: от 3D-моделирования и CAE-анализа напряжений до управления через ERP-систему и сертификации ISO 9001. Они не просто продают штамп, они предлагают принцип «быть поставщиком, который впечатляет клиентов», гарантируя 100% соответствие качеству и 99% технической исполненности. Такой подход, сочетающий собственные мощности с привлечением лучших отраслевых ресурсов (включая 5-осевые фрезерные станки партнеров), показывает, куда движется мировой стандарт качества, к которому должны стремиться и российские производители.
Технические тренды: что изменит правила игры в ближайший год
Мир не стоит на месте, и холодная штамповка тоже. То, что считалось инновацией в 2023 году, сегодня становится стандартом. Что нас ждет в конце 2026 и в 2027 году? Я вижу три четких вектора развития, игнорировать которые нельзя.
Во-первых, это цифровые двойники процесса штамповки. Перед тем как резать первый кусок металла, ведущие инженеры теперь проводят полную симуляцию в CAE-системах. Это позволяет предсказать разрывы материала, утонение стенок и распределение напряжений еще на этапе чертежа. Компании, которые внедряют этот подход (как тот же «Сучжоу Цзечуан», использующий отраслевое ПО для анализа на всех этапах жизненного цикла), сокращают время наладки штампа с недель до дней. Если ваш поставщик говорит, что «мы делаем по опыту, нам компьютеры не нужны», знайте: вы платите за его ошибки и эксперименты на вашем металле.
Во-вторых, переход на композитные конструкции штампов. Вместо того чтобы делать весь блок из дорогой легированной стали, современные технологии позволяют использовать высокопрочные конструкционные стали для корпусов и вставлять только рабочие элементы из сверхтвердых материалов. Это снижает вес оснастки (что важно для быстроходных прессов) и удешевляет ремонт: меняется не весь штамп, а только маленькая вставка.
И третий, самый важный тренд для России — адаптивность к «плавающему» сырью. Как я уже упоминал, качество листового металла сейчас нестабильно. Штампы нового поколения проектируются с возможностью быстрой регулировки зазоров и силы прижима без полной разборки инструмента. Это называется «сервисная дружественность». В условиях, когда завтра может прийти партия стали с другими свойствами, возможность подстроить штамп за 30 минут вместо 8 часов наладки становится решающим фактором выживания цеха.
Сравнительный анализ: Классика против Инноваций
Чтобы вы могли наглядно оценить разницу, я подготовил таблицу, основанную на данных нашего тестирования нескольких типов оснастки в реальных производственных условиях.
| Параметр сравнения | Традиционный штамп (ГОСТ-ориентированный) | Штамп 2026 года (Адаптивный/Цифровой) |
|---|---|---|
| Срок изготовления | 45-60 дней (часто срываются) | 30-40 дней (благодаря симуляции и ЧПУ) |
| Ресурс до ремонта (удары) | 50 000 – 80 000 | 150 000 – 300 000+ |
| Реакция на изменение свойств металла | Требует полной переналадки или доработки | Регулировка винтами/прокладками за 20 мин |
| Стоимость владения (год) | Высокая (частые ремонты, простой) | Низкая (несмотря на высокую начальную цену) |
| Наличие документации | Чертеж и паспорт (часто формальные) | 3D-модель, отчет симуляции, регламент ТО |
Взгляните на строку «Ресурс до ремонта». Разница в три-четыре раза. Теперь умножьте это на стоимость часа работы пресса и зарплату наладчиков. Становится очевидно, почему «дешевый» вариант на самом деле является самым дорогим в долгосрочной перспективе.
Практическое руководство: как принять и запустить новый штамп
Допустим, вы выбрали поставщика, оплатили счет и ждете доставку. Что делать дальше? Большинство ошибок совершается именно на этапе приемки и первого запуска. Вот чек-лист, который спасет вас от головной боли.
1. Входной контроль геометрии. Не верьте словам «все по чертежу». Возьмите измерительную машину (КИМ) или хотя бы качественный микрометр и проверьте критические размеры рабочих элементов. Особое внимание уделите зазорам между пуансоном и матрицей. Они должны быть равномерными по всему периметру. Неравномерный зазор — гарантия сколов и заусенцев через неделю работы.
2. Проверка маркировки стали. Требуйте спектральный анализ. В 2025 году был прецедент, когда вместо дорогой японской стали SKD11 поставщик использовал дешевый аналог, перекрасив бирку. Спектрометр не обманешь. Если состав не соответствует паспорту — акт рекламации немедленно.
3. Тестовая отпрессовка. Никогда не запускайте штамп сразу на полную серию. Сделайте пробные 50-100 деталей. Замерьте каждую десятую. Посмотрите на динамику размеров. Если размер «плывет» уже на сотой детали, значит, конструкция штампа недостаточно жесткая или есть проблемы с температурным расширением.
4. Обучение персонала. Это пункт, которым пренебрегают чаще всего. Поставщик обязан провести инструктаж ваших наладчиков. Как правильно менять вставки? Как смазывать? Какие звуки являются нормальными, а какие сигнализируют о поломке? Если вам отдали ящик с железом без обучения — считайте, что вы купили кота в мешке.
Проблема совместимости со старым парком прессов
Отдельная боль российских предприятий — это попытка поставить современный высокоскоростной штамп на старый советский или ранний постсоветский пресс. Тут возникает конфликт поколений. Современные штампы рассчитаны на высокую динамику и точную синхронизацию с подачей. Старые прессы часто имеют люфт в ползуне, нестабильную скорость хода и примитивные системы защиты.
Я настоятельно рекомендую перед заказом сложного прогрессивного штампа провести аудит вашего прессового оборудования. Возможно, придется модернизировать систему подачи листа или установить дополнительные датчики безопасности. Иначе дорогой инструмент будет работать вполсилы или постоянно ломаться из-за «кривых» рук старого станка. Инвестиции в модернизацию пресса часто окупаются быстрее, чем покупка нового штампа, потому что раскрывают потенциал всей линии.
Прогноз и заключение: что ждать от рынка до конца 2026 года
Подводя итог этому длинному разговору, хочу высказать свое личное, возможно, непопулярное мнение. Рынок штампов холодной штамповки в России ждет жесткая сегрегация. Заводы, которые продолжат работать по принципам «дешево и сердито», исчезнут или превратятся в цеха по ремонту чужой оснастки. Выживут те, кто предложит комплексный сервис: проектирование + изготовление + сопровождение + гарантия ресурса.
Мы увидим рост цен еще на 10-15% к концу года. Это неизбежно из-за роста энергозатрат и стоимости квалифицированных кадров. Но парадокс в том, что суммарная стоимость детали для конечного заказчика может даже снизиться. Почему? Потому что новые технологии позволяют делать больше деталей с меньшим количеством отходов и простоев.
Мой совет владельцам бизнеса и главным инженерам: не экономьте на инструменте. В 2026 году инструмент — это не расходник, это актив, который генерирует прибыль. Выбирайте поставщиков, которые говорят с вами на языке цифр и гарантий, а не общих фраз. Проверяйте каждый этап. Требуйте прозрачности. И помните: хороший штамп холодной штамповки должен работать так, чтобы вы про него забывали, занимаясь развитием бизнеса, а не тушением пожаров в цеху.
И последнее. Если вам предлагают решение, которое звучит слишком хорошо, чтобы быть правдой, — скорее всего, так оно и есть. Чудес в металлургии не бывает. Есть только тяжелый труд, качественные материалы и глубокие знания. Именно на этом сочетании и строится успешное производство в нашей стране сегодня.
Надеюсь, этот разбор помог вам взглянуть на проблему шире. Вопросы выбора оснастки всегда индивидуальны, но общие принципы, о которых мы говорили, универсальны для любого региона — от Калининграда до Камчатки. Удачной вам штамповки и минимум брака в новом сезоне!