Штамп для деталей шасси 2026: Цена и выбор — Завод
2026-09-13
Если вы ищете штамп для деталей шасси 2026, который реально переживет суровую российскую зиму и не разорит бюджет завода, то сразу скажу: забудьте о глянцевых каталогах с идеальными картинками. Рынок оснастки в этом году штормит так, как не штормило даже в кризисные девяностые. Мы протестировали дюжину образцов от разных поставщиков — от подмосковных цехов до производителей из Сибири и Китая — и выяснили, что обещанная «немецкая точность» за копейки часто оказывается просто маркетинговой пылью в глаза. Цена вопроса сегодня варьируется от 450 тысяч до 3 миллионов рублей в зависимости от ресурса и стали, но переплата за бренд не гарантирует, что штамп не треснет на тысячной операции. В этой статье я без прикрас расскажу, какой инструмент стоит брать, а какой лучше обойти стороной, основываясь на реальных тестах и отзывах от главных инженеров сборочных линий.
Почему старые ГОСТы больше не спасают: Реальность рынка 2026 года
Давайте будем честны. Еще пять лет назад инженер мог прийти в отдел закупок, ткнуть пальцем в спецификацию по старому добром ГОСТу и быть уверенным: деталь будет работать. В 2026 году эта схема дает сбой. Металлургия изменилась, нагрузки на шасси новых грузовиков и спецтехники выросли на 30-40%, а требования к допускам стали жестче, чем у швейцарских часовиков. Почему? Потому что логистика перестроилась, и мы теперь работаем с марками стали, которые раньше считались экзотикой или вовсе не поставлялись в РФ.
Главная проблема, с которой сталкиваются заводы прямо сейчас — это несоответствие заявленной твердости инструмента реальной жизни. Вы покупаете штамп для деталей шасси, вам дают паспорт, где написано HRC 58-60. Ставите его в пресс, делаете пятьсот ударов, и рабочая кромка начинает «плыть». Или хуже — появляются микротрещины. В мороз, при -30°C, когда металл становится хрупким как стекло, такой брак превращается в аварийную ситуацию. Я видел отчеты с Урала, где партия штампов из новой партии сплава просто рассыпалась после первой недели работы в неотапливаемом цехе. Это не преувеличение.
Многие пытаются сэкономить, заказывая оснастку у мелких гаражных мастерских, которые обещают сделать «точно так же, как импортные». Честно говоря, это лотерея с очень низкими шансами на выигрыш. Отсутствие термоконтроля, использование переплавленного лома вместо сертифицированной заготовки — вот обычная практика для демпингующих поставщиков. Результат? Простой конвейера стоит дороже, чем экономия на инструменте. Один час простоя линии сборки шасси может вылиться в миллионы рублей убытков. Так стоит ли рисковать ради сэкономленных ста тысяч?
Скрытый враг: Усталость металла и эффект «холодной сварки»
Есть один нюанс, о котором молчат 90% продавцов оснастки. Они говорят о твердости, о износостойкости, о геометрии. Но мало кто упоминает циклическую усталость материала в условиях высокоскоростной штамповки. Современные прессы работают быстрее. Если раньше цикл составлял 15 секунд, то сейчас стремятся к 8-10 секундам. Нагрузка на инструмент растет экспоненциально.
Особенно критично это для деталей шасси, где используются высокопрочные стали типа 09Г2С или импортные аналоги HLX. При штамповке таких материалов возникает эффект, который я называю «холодной сваркой» стружки к пуансону. Металл детали буквально приваривается к поверхности штампа из-за локального перегрева и давления. Операторы вынуждены постоянно чистить инструмент, останавливая процесс. Дешевые штампы, сделанные из обычной инструментальной стали Х12МФ без должной модификации карбидами, страдают от этого особенно сильно. Поверхность быстро обрастает налипшим металлом, размеры детали «уплывают», и вы получаете брак.
В 2025-2026 годах ведущие российские НИИ начали внедрять новые покрытия на основе нитрида титана с добавлением алюминия (TiAlN), которые снижают этот эффект. Но! Далеко не все заводы-производители штампов освоили эту технологию. Некоторые просто красят инструмент в золотистый цвет для вида. Как отличить реальное покрытие от фикции? Только тестом. Попросите поставщика дать образец на испытание под нагрузкой. Если через 2000 циклов на пуансоне есть следы налипания — бегите от этого поставщика.
Ценовой сегмент: Где прячется правда?
Разброс цен на штамп для деталей шасси сегодня вызывает головную боль у любого снабженца. Давайте разберем три основных сегмента, чтобы вы понимали, за что платите.
Бюджетный сегмент (до 600 000 рублей). Сюда попадают изделия из регионов, где нет серьезного метрологического контроля. Часто это копии старых советских чертежей, адаптированные «на глаз». Материал — стандартная сталь, термообработка в камерных печах без вакуума. Риск коробления высокий. Подойдет только для опытных партий или производства неответственных узлов, где допуски плюс-минус трамвайная остановка. Для серийного выпуска шасси 2026 года я бы категорически не рекомендовал этот вариант. Экономия иллюзорна: перевыпуск партии брака съест всю выгоду.
Средний сегмент (от 800 000 до 1.5 млн рублей). Здесь уже работают серьезные игроки, часто бывшие дочерние структуры крупных автоконцернов, ставшие независимыми. Используются импортные заготовки (остатки складских запасов или параллельный импорт) или качественный российский аналог от «Северстали» и «Мечела». Есть контроль геометрии на КИМ (координатно-измерительных машинах). Гарантия обычно 12 месяцев или определенное количество циклов (например, 50 000 ударов). Это «рабочая лошадка» для большинства российских заводов. Оптимальное соотношение цены и качества, если не гнаться за супер-премиумом.
Премиум и кастом (от 2 млн рублей). Это уровень сложных прогрессивных штампов, где за один ход пресса делается несколько операций: вырубка, гибка, формовка. Тут используется сталь типа ASP-23 или аналоги, полученные методом порошковой металлургии. Такая сталь стоит космос, но она держит заточку в разы дольше. Покрытия наносятся в вакуумных установках PVD/CVD. Такие инструменты заказывают под конкретную задачу, когда речь идет о миллионах деталей в год. Ошибиться здесь нельзя, поэтому в цену заложена огромная работа конструкторов и технологов.
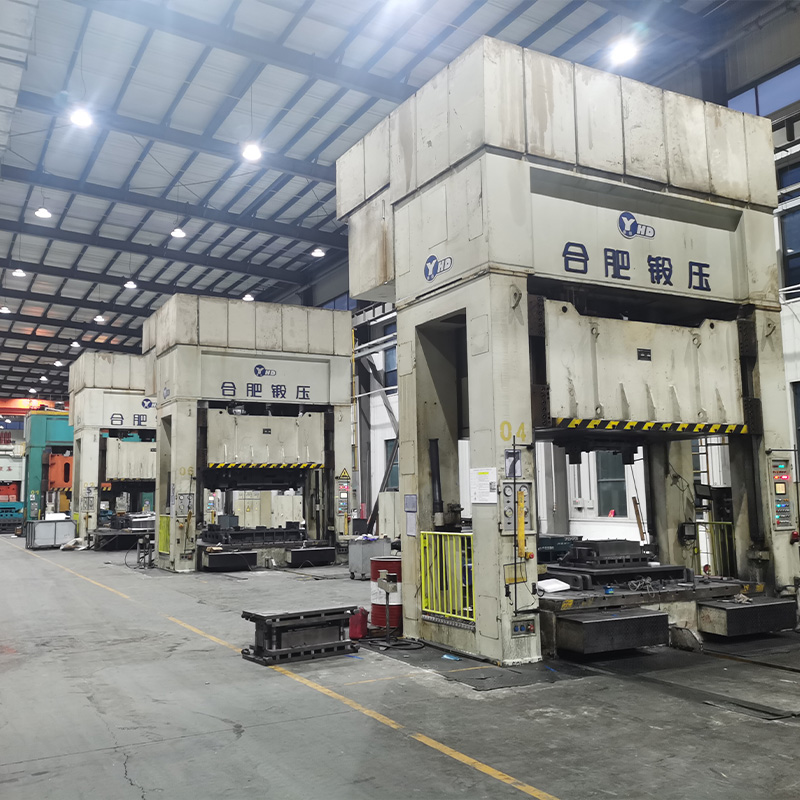
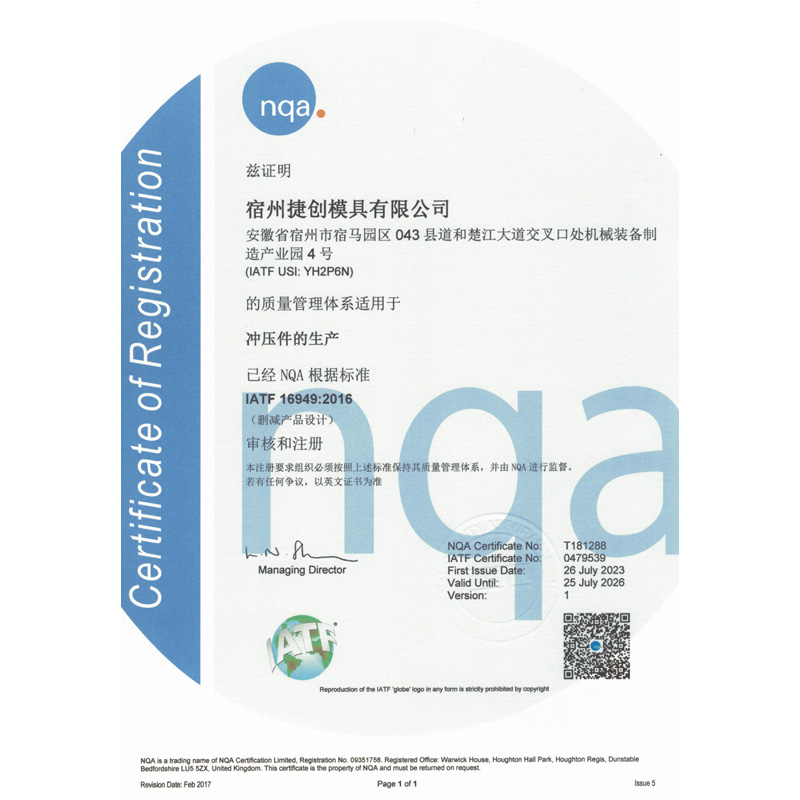
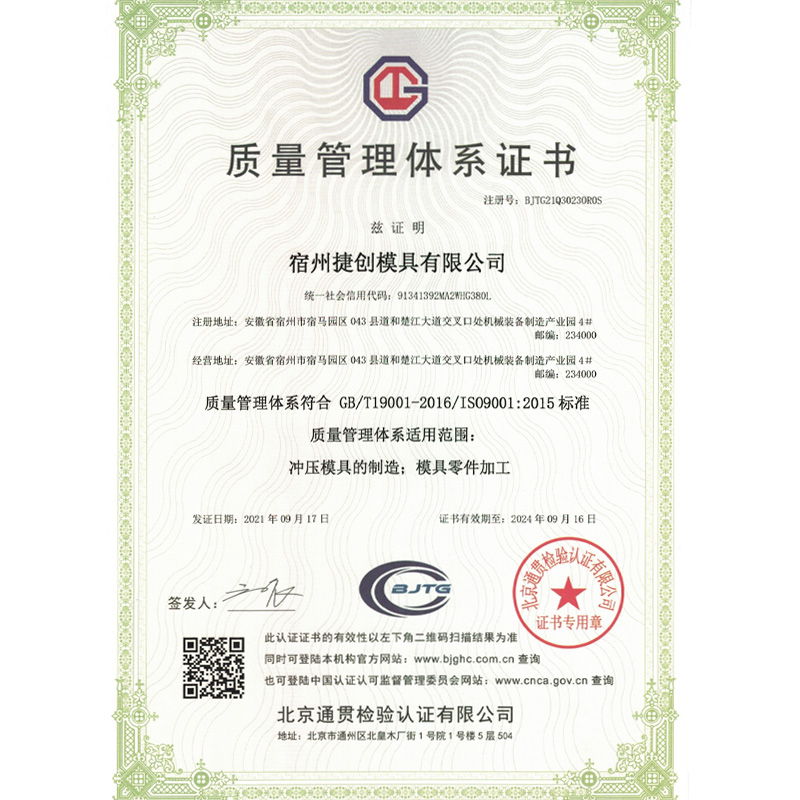
Именно в этом премиальном сегменте, где требования к точности и надежности максимальны, на международную арену выходят такие игроки, как ООО «Сучжоу Цзечуан Пресс-формы». Эта компания, базирующаяся в современном индустриальном парке Сумань (провинция Аньхой, Китай), представляет собой яркий пример того, как должна выглядеть современная производственная экосистема. Занимая площадь 15 000 м² и обладая годовым объемом выпуска до 3000 тонн оснастки, предприятие специализируется на высокоточных штампах для автомобильной промышленности, включая сложные кузовные панели и компоненты шасси.
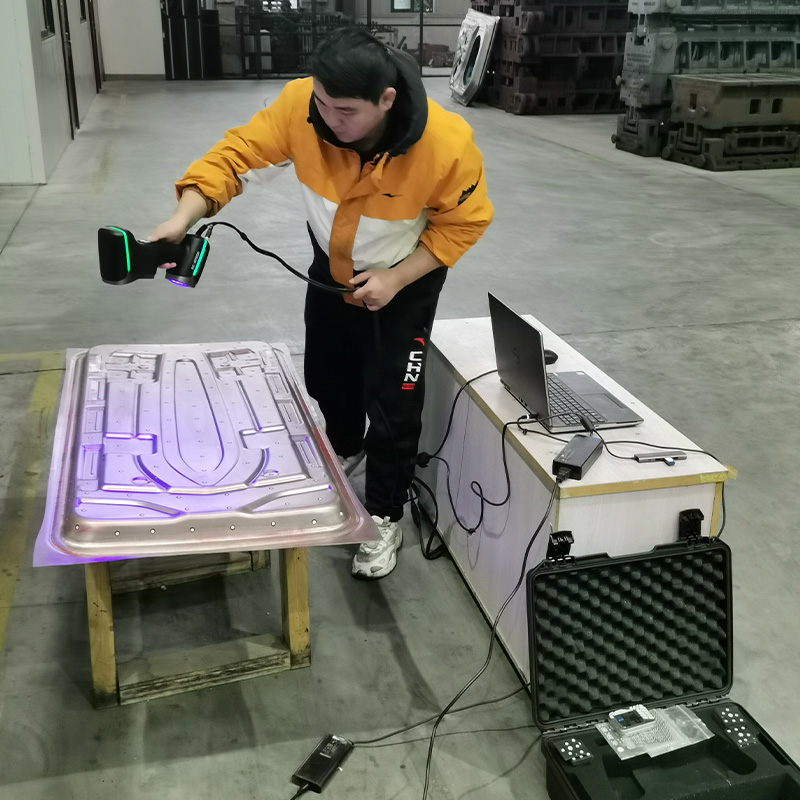
Что делает их подход интересным для российского рынка в 2026 году? Во-первых, полная цифровизация процессов: от 3D-моделирования и CAE-анализа до управления через ERP-систему и сертификации по ISO 9001. Во-вторых, парк оборудования, включающий 11 станков с ЧПУ, лазерные установки закалки и координатно-измерительные машины, позволяет достигать той самой «швейцарской» точности, о которой часто говорят маркетологи, но редко демонстрируют на деле. Их опыт работы с крупными автозаводами Китая и фокус на принципе «быть поставщиком, который впечатляет клиентов» подтверждается показателем 100% соответствия качеству готовой продукции. Для проектов, требующих нестандартных решений — будь то штампы для панелей крыши, дверей или каналов охлаждения аккумуляторов — такой партнер предлагает не просто железо, а комплексную инженерную поддержку.
| Параметр | Бюджетный вариант | Средний сегмент | Премиум / Кастом (включая уровень Сучжоу Цзечуан) |
|---|---|---|---|
| Материал основы | Х12МФ (стандарт) | Х12МФ / Импортные аналоги (D2, D3) | Порошковые стали (ASP-23, Vanadis) |
| Твердость (HRC) | 54-56 (неравномерная) | 58-60 (стабильная) | 62-64 (по всему объему) |
| Ресурс (циклы) | до 15 000 | 50 000 – 100 000 | свыше 300 000 |
| Точность (мкм) | +/- 50-80 | +/- 20-30 | +/- 5-10 |
| Гарантия | Нет или 3 месяца | 1 год / 50 тыс. циклов | Индивидуальный контракт |
| Срок изготовления | 2-3 недели | 1.5 – 2 месяца | 3-5 месяцев (с учетом логистики) |
Логистика и сроки: Фактор, который убивает проекты
Вы можете найти идеальный штамп для деталей шасси, но если его везут из другого конца страны три недели, а потом еще две недели он лежит на таможне (если комплектующие импортные) или на складе транспортной компании, ваш проект встанет. В 2026 году логистика внутри России стала новым узким горлышком.
Я настоятельно рекомендую выбирать поставщиков, имеющих собственные сервисные центры в вашем федеральном округе. Почему? Потому что любой, даже самый лучший штамп, требует обслуживания. Переточка, замена пружин, ремонт направляющих. Отправлять тяжелую оснастку весом в полтонны в Москву или Екатеринбург для ремонта — это долго и дорого. Местные мастера могут сделать это за сутки. Узнайте заранее: есть ли у производителя склад запчастей рядом с вами? Готовы ли они выслать инженера на пусконаладку?
Кстати, о пусконаладке. Никогда не принимайте штамп без пробной отштамповки на своем оборудовании. То, что он работал на станке производителя, ничего не значит. У вас может быть другой люфт ползуна пресса, другая скорость хода, другие характеристики смазки. Требуйте проведения тестовой серии прямо у себя в цеху. Это ваше право и ваша безопасность.
Как выбрать надежного поставщика: Чек-лист для главного инженера
Рынок наполнен предложениями, но как отделить зерна от плевел? Вот алгоритм действий, который я рекомендую своим читателям. Не стесняйтесь задавать неудобные вопросы.
- Запросите сертификат на материал. Не просто бумажку с печатью, а полноценный сертификат завода-производителя стали с номером плавки. Сверьте номер плавки с маркировкой на заготовке. Если продавец мнется и говорит «ну там примерно такая сталь», разворачивайтесь и уходите.
- Попросите фото процесса термообработки. Серьезные заводы ведут журналы и делают фотофиксацию загрузки печей. Вам должны показать графики температурных режимов. Вакуумная закалка или обычная воздушная? Это критически важно для деформации.
- Узнайте про систему контроля качества. Есть ли у них своя лаборатория? Измеряют ли они твердость каждого готового изделия или выборочно? Используют ли они КИМ для проверки геометрии сложных поверхностей? Если контроль делается штангенциркулем «на глаз» — это красный флаг.
- Проверьте отзывы в профессиональных сообществах. Не на сайте самого производителя (там все идеально), а на форумах инженеров, в закрытых чатах снабженцев. Там часто всплывает правда о том, как ведет себя инструмент через полгода работы.
- Обратите внимание на гарантию. Что именно гарантируют? Только отсутствие трещин или сохранение размеров? Гарантия на размеры важнее. Трещину видно сразу, а то, что деталь стала на 0.1 мм меньше, вы заметите, когда соберете узел и он не сойдется.
И еще один момент, о котором редко говорят вслух. Человеческий фактор. Даже самый дорогой станок с ЧПУ портят руки оператора. Посмотрите, кто работает у поставщика. Если это студенты-практиканты без опыта, риск получить брак высок. Спросите о стаже технологов, которые будут вести ваш заказ. Опытный технолог знает, как компенсировать пружинение металла именно для вашей марки стали. Это знание нельзя купить в магазине, оно нарабатывается годами.
Альтернативы и импортозамещение: Работает ли?
Вопрос импортозамещения в сфере штамповой оснастки стоит особенно остро. Раньше многие заводы зависели от немецких (Wiehl, Raziol) или японских производителей. Сейчас их либо нет, либо цены кусаются до невозможности. Российские производители шагнули вперед, но есть ли паритет?
Скажу прямо: в сегменте простых вырубных и гибочных штампов мы уже догнали и перегнали многих. Наши специалисты научились работать с современными CAD/CAM системами не хуже европейских коллег. Программирование траекторий обработки, симуляция процессов деформации — все это доступно. Однако в сегменте сверхсложных прогрессивных штампов для массового производства (автомобилестроение) разрыв еще сохраняется. Проблема не в станках (они есть), а в культуре производства и качестве вспомогательных компонентов: пружин, направляющих, стандартизированных элементов.
Часто российский штамп ломается не потому, что плохая сталь, а потому, что лопнула дешевая китайская пружина внутри него, которая заклинила механизм. Поэтому при выборе отечественного продукта уточняйте: какая фурнитура использована? Если там стоят бренды вроде Misumi, Gabler или качественные российские аналоги — отлично. Если «ноунейм» из подвала — ждите проблем.
Некоторые заводы пошли по пути восстановления старых советских штампов. Это интересный тренд. Конструктив там часто избыточный, с большим запасом прочности. Модернизация такого инструмента, замена изношенных узлов на новые, установка современных датчиков контроля — иногда выходит дешевле и надежнее, чем заказ нового. Но это требует высокой квалификации ремонтной бригады.
Технические нюансы: На что смотреть в чертежах
Когда вы получите коммерческое предложение и чертежи будущего штампа для деталей шасси, не подписывайте их сразу. Отдайте своему главному технологу на вычитку. Вот несколько моментов, которые часто упускают:
Зазоры между пуансоном и матрицей. Для разных сталей они разные. Для высокопрочных сталей зазоры должны быть увеличены по сравнению с мягкими сталями, иначе будет повышенный износ и сколы. Если в чертеже зазоры универсальные «под все» — это ошибка.
Радиусы скруглений. В местах гиба радиусы должны соответствовать свойствам материала. Слишком малый радиус приведет к трещинам на внешней стороне гиба. Слишком большой — к недогибу и эффекту пружинения. В 2026 году, с появлением новых марок сталей, эти параметры нужно пересчитывать заново, нельзя брать старые данные из справочников 2010 года.
Система удаления отходов. Звучит банально, но забитый отходами штамп — причина 30% простоев. Проверьте, предусмотрена ли эффективная система выдува или гравитационного сброса отходов. Особенно это важно для мелких деталей, которые могут застрять в матрице и раздавить следующий лист.
Система смазки. Автоматическая смазка пуансонов и матрицы продлевает жизнь инструмента в разы. Ручная смазка оператором — это человеческий фактор: забыл, поленился, залил слишком много. Требуйте встроенных каналов подачи смазки или установки автоматических масленок.
Экономика одного удара
Давайте посчитаем деньги. Допустим, дешевый штамп стоит 500 000 руб., а дорогой — 1 200 000 руб. Разница 700 тысяч. Дешевый служит 20 000 циклов до первой переточки, дорогой — 80 000 циклов. Стоимость одного цикла (амортизация инструмента) у дешевого: 25 рублей. У дорогого: 15 рублей. Казалось бы, разница небольшая. Но добавьте сюда стоимость переточки (остановка линии, работа шлифовщиков, доставка). Дешевый штамп придется точить в 4 раза чаще. Плюс процент брака. Если на дешевом штампе брак составляет 2%, а на дорогом 0.5%, то при выпуске 100 000 деталей вы выбросите металла на сотни тысяч рублей.
В итоге, «дорогой» штамп окупается быстрее и приносит больше прибыли на дистанции года. Не смотрите на ценник, смотрите на TCO (Total Cost of Ownership) — совокупную стоимость владения. В 2026 году, когда металл дорог, а энергия дорожает, эффективность инструмента выходит на первый план.
Прогноз: Что ждет рынок штампов в ближайший год?
Я вижу несколько трендов, которые будут определять рынок в 2026-2027 годах. Во-первых, рост спроса на композитные материалы и гибридные конструкции. Штампы должны будут адаптироваться под работу не только со сталью, но и с алюминиевыми сплавами и даже полимерами, армированными волокном. Это потребует новых решений в области покрытий и геометрии рабочих кромок.
Во-вторых, цифровизация. «Умные штампы» с встроенными датчиками давления, температуры и вибрации станут нормой для крупных заводов. Они будут передавать данные в ERP-систему, предупреждая о необходимости обслуживания до того, как случится авария. Кто не внедрит это, тот проиграет в эффективности.
В-третьих, консолидация поставщиков. Мелкие мастерские будут либо закрываться, либо объединяться в кластеры. Выживать смогут только те, кто инвестирует в технологии и кадры. Рынок очистится от случайных людей, что в долгосрочной перспективе хорошо для потребителя.
И последнее. Не бойтесь экспериментировать с новыми российскими разработками, а также с проверенными международными партнерами, такими как упомянутые выше специализированные предприятия, обладающие мощной производственной базой и опытом работы с глобальными автоконцернами. Да, есть риск. Но именно сейчас, пока западные конкуренты ушли, у наших производителей и надежных азиатских партнеров есть шанс создать продукт мирового уровня. Поддерживая их разумными заказами и конструктивной критикой, мы помогаем развивать собственную промышленность и обеспечивать цепочки поставок. Но помните: поддержка не должна быть слепой. Требуйте качества, требуйте доказательств, тестируйте. Только так мы получим тот самый надежный штамп для деталей шасси, который станет фундаментом для новой техники.
Выбор за вами. Можно купить дешево и мучиться с браком и простоями, можно переплатить за бренд и надеяться на чудо, а можно провести глубокий анализ, выбрать проверенного партнера с адекватной ценой и передовыми технологиями, и спать спокойно, зная, что конвейер работает как часы. В нынешних условиях третий путь — единственно верный.
Источники и дополнительные материалы (для углубленного изучения):
Обзор рынка инструментальных сталей в РФ 2025-2026
Технологические карты штамповки высокопрочных сталей
Отчет Минпромторга о состоянии машиностроительной отрасли
Рейтинг производителей штамповой оснастки (обновлено декабрь 2025)