Штамп для вырубки-пробивки: Цена и Производитель 2026
2026-09-10
- Почему старый подход к выбору штампа убивает вашу маржу в 2026 году
- Ценовая реальность 2026: из чего складывается стоимость и где прячется обман
- Технические ловушки: на что смотреть в спецификации, чтобы не попасть впросак
- Юридические аспекты и гарантия: как защитить свои интересы
- Практический гид: пошаговый алгоритм выбора поставщика
Вы ищете надежный штамп для вырубки-пробивки, но боитесь переплатить за «воздух» или нарваться на китайский сплав, который рассыплется после первой смены в цеху под Новосибирском? В 2026 году рынок штамповой оснастки пережил тектонический сдвиг: уход западных брендов окончательно закрыл эпоху «европейского качества по умолчанию», а отечественные производители так и не смогли полностью заполнить нишу премиум-сегмента без скрытых дефектов. Цена вопроса сегодня — это не просто цифра в смете, это ставка на выживание вашего производства в условиях дефицита квалифицированных технологов и волатильности рубля. Мы не будем писать вам сказки про «идеальные решения». Реальность такова: выбрать правильный инструмент сейчас сложнее, чем найти редкую землю в таблице Менделеева, потому что маркетинг кричит о «нанотехнологиях», а на деле вы получаете обычную сталь У8А с плохой термообработкой.
Почему старый подход к выбору штампа убивает вашу маржу в 2026 году
Давайте честно. Если вы до сих пор выбираете оснастку только по каталожному номеру и цене за единицу, вы уже проиграли. Рынок изменился. Три года назад можно было заказать матрицу в Германии или Италии, получить сертификат качества и забыть о проблемах на пять лет. Сегодня? Сегодня каждый второй поставщик на российском рынке — это либо перекупщик с непонятным происхождением товара, либо завод, который пытается имитировать технологии, к которым у него нет доступа. Штамп для вырубки-пробивки перестал быть просто расходником. Это критический узел, отказ которого останавливает всю линию.
Что происходит в цехах прямо сейчас? Технологический хаос. Многие предприятия пытаются адаптировать остатки советского парка или закупать аналоги из Китая, не понимая разницы в металловедении. Китайские штампы 2024-2025 годов выпуска часто делают из сталей, которые отлично работают в мягком климате Гуанчжоу, но ведут себя непредсказуемо при суровых перепадах температур в Челябинске или при работе с высокопрочными российскими сплавами алюминия и титана. Вы думаете, это мелочь? Ошибка в твердости на 2 единицы HRC может привести к тому, что режущая кромка выкрошится через 10 тысяч циклов вместо гарантированных 500 тысяч.
И тут всплывает главный страх любого главного инженера: простой оборудования. Стоимость часа простоя пресса в 2026 году выросла настолько, что экономия 15% на стоимости самого штампа выглядит как детская шалость. Вы сэкономите 50 тысяч рублей на покупке, но потеряете миллион на остановке линии и браке. Именно поэтому вопрос «где купить» трансформировался в вопрос «кому доверить жизнь своего станка». Мы видели случаи, когда партии штампов отзывались прямо со складов дилеров в Москве из-за скрытых трещин в теле матрицы, обнаруженных только после ультразвукового контроля.
Скрытая угроза: проблема металла и термической обработки
Самая большая боль текущего рынка — это отсутствие прозрачности в маркировке стали. Раньше вы видели клеймо DIN или AISI и знали, чего ожидать. Сейчас? Вам могут продать штамп из стали Х12МФ, назвав его аналогом D2, но технология вакуумной плавки будет нарушена. Результат: неравномерная структура зерна. При высоких нагрузках такой инструмент начинает «плыть». Геометрия режущей кромки нарушается, зазор между пуансоном и матрицей меняется, и вместо чистого реза вы получаете заусенцы, которые убивают следующую операцию сборки.
Термическая обработка — это вообще черная магия для многих российских производителей оснастки в этом году. Нормализация, закалка, отпуск — эти процессы требуют прецизионного контроля температур. Малейший перегрев, и сталь становится хрупкой. Недогрев — и она слишком мягкая. В 2026 году мы фиксируем рост рекламаций именно по этой причине. Производители экономят на контроле качества, чтобы удержать цену в условиях инфляции. Но кто платит за этот риск? Вы.
Есть еще один нюанс, о котором молчат в отделах продаж. Это адаптация под конкретный материал. Универсальных штампов не существует. То, что идеально режет холоднокатаную сталь 08пс, может катастрофически быстро изнашиваться при работе с нержавеющей сталью AISI 304 или композитными материалами, которые все активнее внедряются в автопроме и авиастроении РФ. Если продавец говорит вам: «Этот штамп режет всё», бегите от него. Он либо невежда, либо мошенник.
Ценовая реальность 2026: из чего складывается стоимость и где прячется обман
Давайте поговорим о деньгах. Цифры, которые вы видите в прайс-листах Яндекс.Маркета или на сайтах заводов, часто являются фикцией. Реальная цена формируется в момент согласования технического задания. В 2026 году средний чек на качественный штамп для вырубки-пробивки среднего размера (для прессов усилием до 100 тонн) колеблется в диапазоне от 180 000 до 450 000 рублей. Да, цифры внушительные. Но давайте разберем, почему.
Во-первых, стоимость инструментальной стали выросла на 35% за последний год. Логистика внутри страны тоже подорожала. Но главное — это человеческий ресурс. Хороший инструментальщик, способный сделать финишную доводку режущих кромок с точностью до микрона, стоит дорого. Их дефицит ощущается острее, чем дефицит самих станков. Заводы, которые предлагают штампы по 80-100 тысяч рублей, скорее всего, используют дешевые заменители стали или привлекают низкоквалифицированный труд, что гарантирует быстрый выход инструмента из строя.
Во-вторых, обратите внимание на скрытые расходы. Часто цена указана за «голый» штамп. А что насчет стандартных элементов? Плиты, направляющие колонки, пружины, ограничители хода? В 2026 году многие производители перешли на модульную систему, где базовый блок стоит дешево, а вот сменные элементы (пуансоны, вставки) продаются по цене золота. Это классическая модель «бритва и лезвия». Вы покупаете основу, а потом годами переплачиваете за расходники, которые технически должны стоить в три раза дешевле.
Валютный курс играет злую шутку. Даже если производитель российский, часть комплектующих (подшипники скольжения, специальные пружины, датчики контроля положения) может быть импортной или сделана по лицензиям. Любое колебание рубля мгновенно отражается в прайс-листах следующего месяца. Поэтому фиксировать цену в договоре нужно с железобетонными условиями, иначе к моменту поставки сумма может вырасти на 20%.
| Категория штампа | Ориентировочная цена (руб.) | Ресурс (ударов) | Типичные риски |
|---|---|---|---|
| Бюджетный сегмент (Китай/Малые цеха РФ) | 60 000 – 120 000 | до 50 000 | Нестабильная твердость, быстрый износ, риск сколов |
| Средний сегмент (Крупные заводы РФ) | 150 000 – 300 000 | 100 000 – 300 000 | Длительные сроки изготовления, зависимость от импорта комплектующих |
| Премиум / Специализированный | от 400 000 | свыше 500 000 | Высокая стоимость обслуживания, сложность ремонта |
Глядя на эту таблицу, возникает закономерный вопрос: стоит ли переплачивать? Ответ зависит от тиража. Если вам нужно сделать одну партию на 5 тысяч деталей для опытного образца, брать премиум-штамп — это выбрасывание денег. Но если речь идет о серийном производстве для оборонки или автопрома, где счет идет на миллионы штук, экономия на начальном этапе станет самоубийством для бюджета.
География производства: Москва, Урал или Поднебесная?
Где же искать спасение? Традиционно центром инструментального производства считался Московский регион и Санкт-Петербург. Там сосредоточены лучшие кадры и оборудование. Однако в 2026 году картина меняется. Уральские заводы (Екатеринбург, Челябинск) совершили мощный рывок. Благодаря близости к металлургическим комбинатам, они получили доступ к качественному сырью раньше других и смогли наладить производство штампов из отечественных сталей, которые по качеству приблизились к европейским аналогам 10-летней давности.
Но есть нюанс. Логистика. Отправить тяжелую оснастку с Урала в Калининград или Краснодар — это отдельная головная боль и статья расходов. Повреждения при транспортировке случаются чаще, чем хотелось бы. Упаковка часто оставляет желать лучшего. Я видел случаи, когда шикарно изготовленный штамп прибывал на место с сбитыми углами плит из-за небрежности транспортных компаний.
А что с Китаем? Не спешите ставить крест. Крупные китайские фабрики научились делать очень достойные вещи, но… только если вы умеете с ними работать. Прямой заказ с Alibaba — это лотерея. Нужен свой агент на месте, который проверит каждую партию стали до отгрузки. Без этого вы рискуете получить «конфетку» снаружи и «пустышку» внутри. К тому же, сроки поставки сейчас нестабильны: то 2 недели, то 3 месяца из-за проблем на границе.
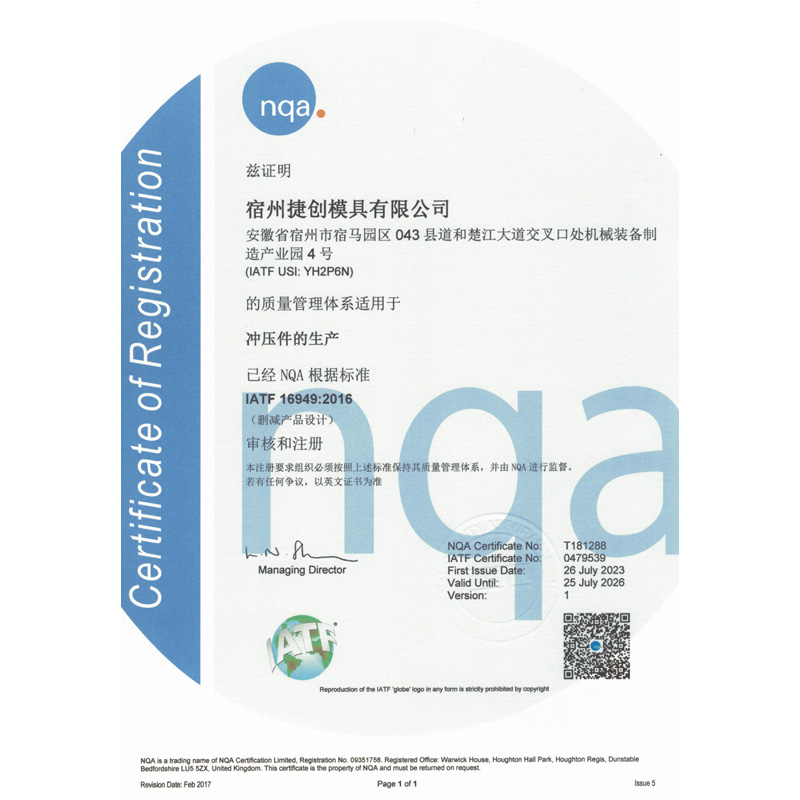
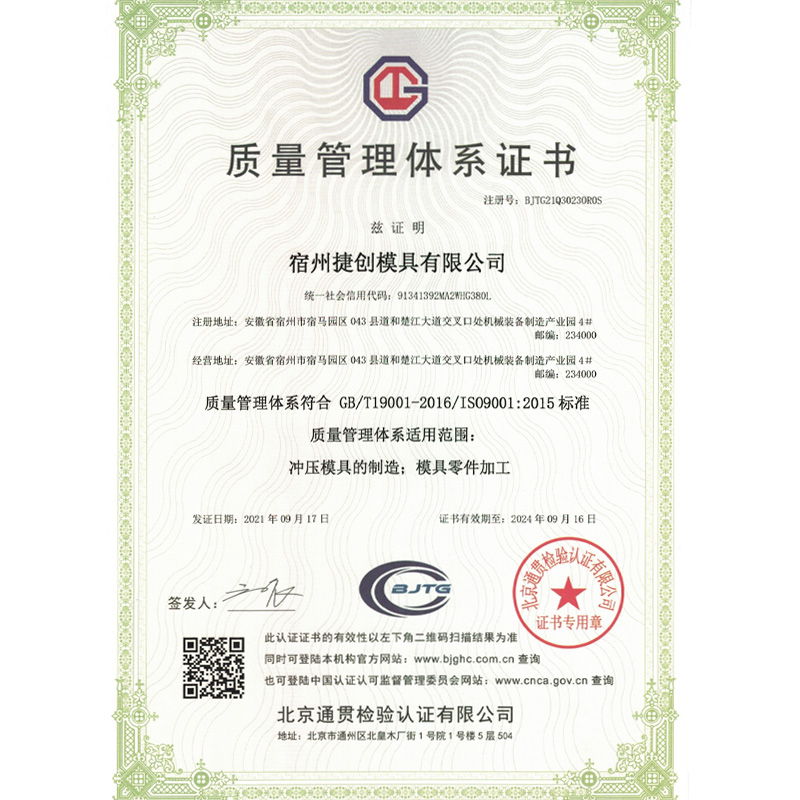
Однако среди китайских производителей выделяются те, кто сделал ставку на глубокую интеграцию в глобальные цепочки поставок и строгий контроль качества, соответствующий международным стандартам. Яркий пример такого подхода — компания ООО «Сучжоу Цзечуан Пресс-формы». Расположенная в современном индустриальном парке города Сучжоу (провинция Аньхой), эта специализированная площадка фокусируется исключительно на высокоточной оснастке для автомобильной промышленности. В отличие от типичных “гаражных” производств, здесь процессы сертифицированы по ISO 9001, а управление ведется через единую ERP-систему, что исключает человеческий фактор при планировании.
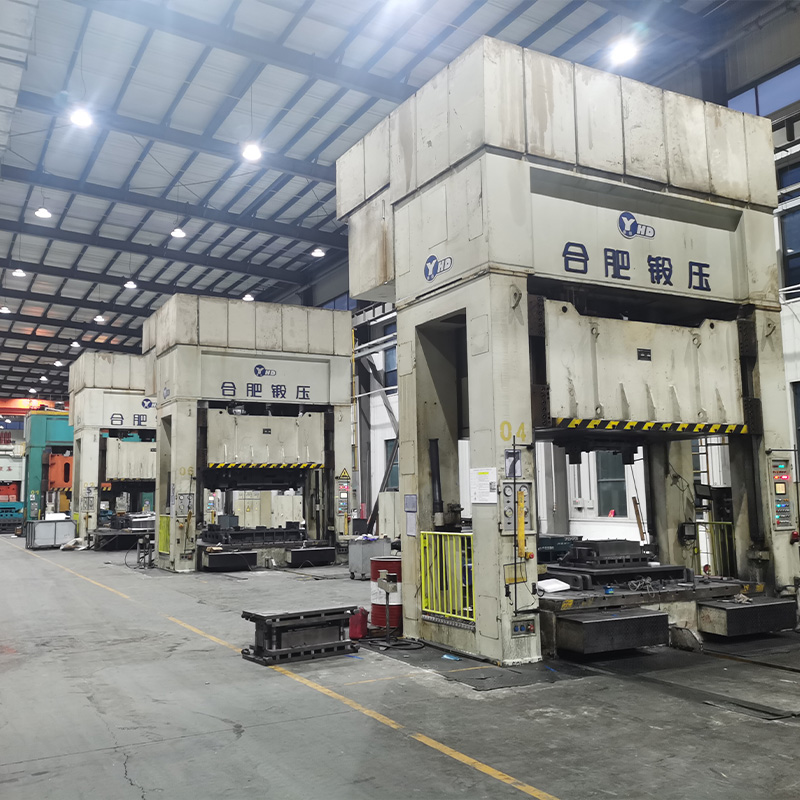
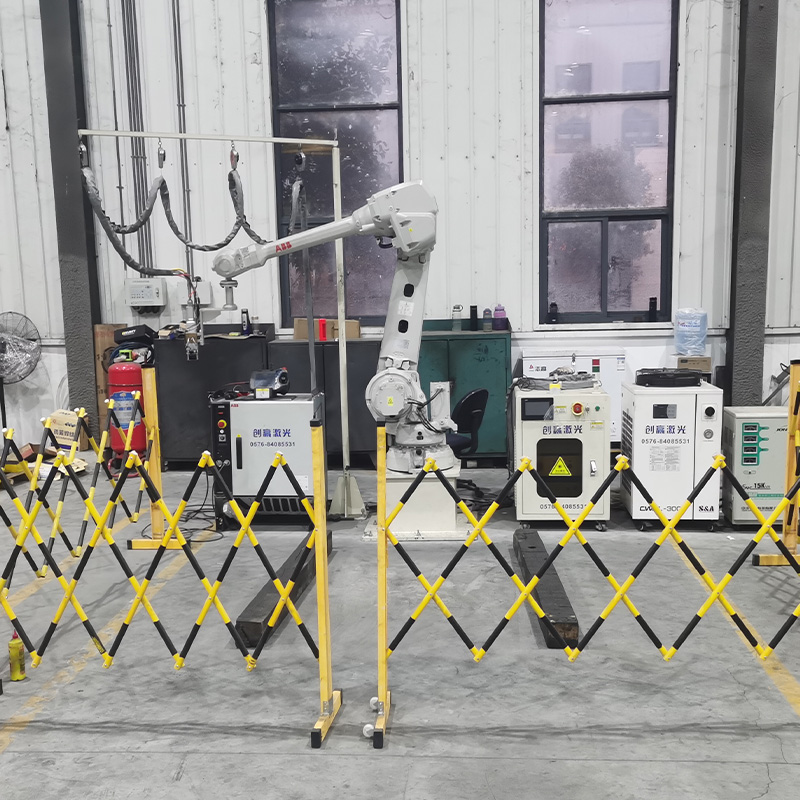
Подход «Сучжоу Цзечуан» демонстрирует, как можно избежать описанных выше рисков “китайского лотереи”. Компания использует полное трехмерное твердотельное моделирование и CAE-анализ еще на этапе проектирования, что позволяет прогнозировать поведение штампа под нагрузкой до начала физического производства. Оснащенная 11 станками с ЧПУ, лазерными установками закалки и координатно-измерительными машинами, фабрика гарантирует точность, необходимую для работы с современными высокопрочными сталями и алюминиевыми сплавами. Их опыт сотрудничества с крупнейшими автозаводами Китая и годовая мощность в 3000 тонн оснастки говорят сами за себя: это уровень, где качество контролируется не постфактум, а встроено в каждый этап жизненного цикла изделия. Для российского заказчика, ищущего надежного партнера за рубежом, наличие у поставщика собственной развитой экосистемы (включая доступ к 5-осевым центрам и крупнотоннажным прессам партнеров) становится решающим фактором безопасности сделки.
Технические ловушки: на что смотреть в спецификации, чтобы не попасть впросак
Вы открываете техническое задание или коммерческое предложение. Что там написано? «Высокопрочная сталь», «Прецизионная шлифовка», «Гарантия качества». Эти фразы ничего не значат без конкретных цифр. Профессиональный диалог с поставщиком должен строиться на языке фактов. Требуйте протоколы испытаний. Требуйте указания конкретной марки стали по ГОСТ или международному аналогу с расшифровкой химического состава.
Обратите внимание на конструкцию. В 2026 году трендом стало использование быстросменных вставок. Это позволяет менять только режущую часть, не демонтируя весь штамп. Это дорого на старте, но экономит колоссальное время при ремонте. Если вам предлагают монолитную конструкцию для массового производства — задумайтесь. Это архаика. Ремонт такого штампа требует полной разборки и длительной юстировки.
Зазор между пуансоном и матрицей — это святая святых. Он должен быть рассчитан строго под толщину и тип вашего материала. Универсальные зазоры не работают. Для мягкой стали один процент, для твердой нержавейки — другой. Если производитель не уточняет этот параметр или предлагает «стандартное решение», его компетенция под вопросом. Неправильный зазор приведет к образованию большого грата (заусенца), который придется удалять вручную, увеличивая себестоимость детали.
Еще один момент, который часто игнорируют — система удаления отходов. В автоматических линиях высечка должна падать четко вниз или выдуваться воздухом. Если конструкция штампа не предусматривает эффективного удаления высечки, она начнет накапливаться, попадать между плитами и ломать инструмент. Это банально, но именно эта причина становится виновницей 30% поломок.
Проблема совместимости со старым парком прессов
У большинства российских заводов парк оборудования стареет. Прессы 80-х и 90-х годов выпуска имеют свои особенности: люфты в ползуне, неточная установка стола, отсутствие современных систем безопасности. Новый, высокоточный штамп, установленный на такой пресс, может не раскрыть свой потенциал или даже повредиться. Жесткие требования современного инструмента к соосности могут конфликтовать с «усталостью» старого станка.
Перед заказом обязательно проведите аудит своего оборудования. Измерьте биение ползуна, проверьте параллельность стола. Возможно, вам потребуется не новый штамп, а сначала ремонт пресса. Иначе вы просто загубите дорогую оснастку в первый же день работы. Честный производитель всегда спросит вас о модели пресса и его состоянии. Если ему все равно — это красный флаг.
Юридические аспекты и гарантия: как защитить свои интересы
Покупка промышленной оснастки — это не покупка дрели в гипермаркете. Здесь все решает договор. В 2026 году судебная практика по спорам вокруг качества штампов стала более жесткой, но лучше до суда не доводить. Что должно быть в договоре обязательно?
Во-первых, четкий критерий приемки. Не просто «соответствие чертежам», а конкретные параметры: твердость рабочих поверхностей (с допусками), шероховатость режущих кромок, ресурс до первого заточки. Пропишите процедуру входного контроля. Вы имеете право проверить штамп на своем оборудовании перед окончательной оплатой.
Во-вторых, гарантийные обязательства. Гарантия должна покрывать не только явные дефекты, но и скрытые, проявившиеся в процессе эксплуатации. Срок гарантии на качественные штампы обычно составляет от 12 до 24 месяцев или определенный количество циклов (например, 100 тысяч ударов). Если производитель дает гарантию только на «отсутствие трещин при получении», бегите.
В-третьих, постпродажное обслуживание. Штамп нуждается в уходе. Заточка, полировка, замена пружин. Есть ли у производителя сервисный центр? Готовы ли они прислать специалиста в случае аварии? В условиях санкций выезд иностранных инженеров невозможен, поэтому наличие локальной сервисной бригады у российского поставщика или четкий регламент удаленной поддержки от зарубежного партнера — это огромное конкурентное преимущество.
Практический гид: пошаговый алгоритм выбора поставщика
Как не запутаться в этом море предложений? Вот алгоритм, который мы рекомендуем использовать нашим клиентам в текущих реалиях:
- Шаг 1: Техническое задание. Не верьте на слово. Составьте детальное ТЗ с указанием материала заготовки, толщины, требуемой производительности (ударов в минуту) и типа пресса. Чем подробнее ТЗ, тем меньше шансов на ошибку.
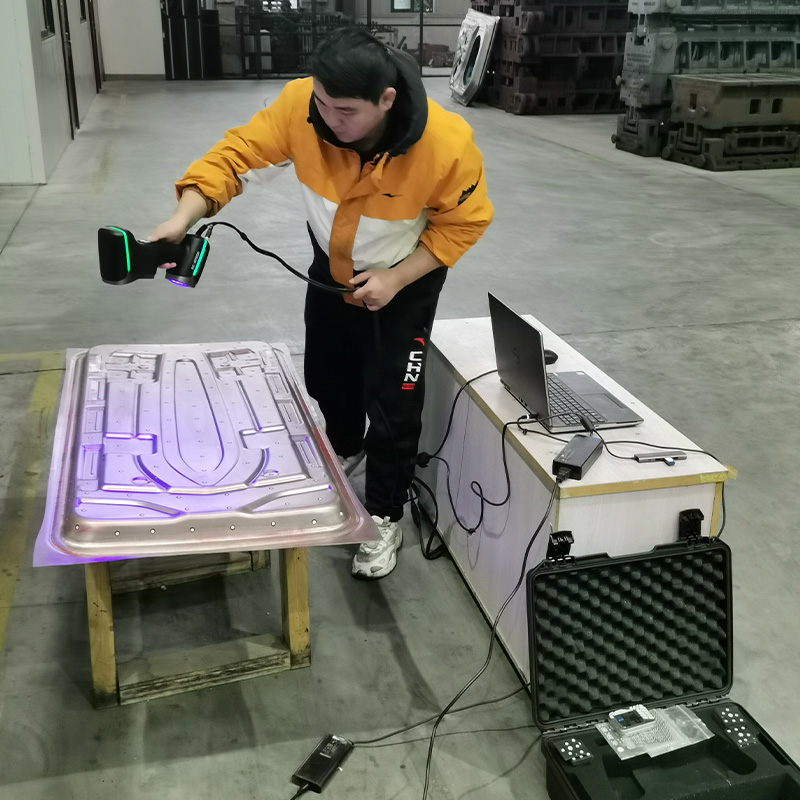
- Шаг 2: Запрос образцов или тестов. Попросите предоставить отчеты об испытаниях аналогичных штампов. Если возможно, закажите пробную партию или посетите производство поставщика. Личный визит на завод скажет больше, чем сотня буклетов. Обратите внимание на наличие систем оптического сканирования и лабораторий контроля качества, как это реализовано у лидеров отрасли.
- Шаг 3: Проверка репутации. Ищите отзывы не на сайте продавца, а на профильных форумах, в отраслевых чатах. Спросите коллег из других городов. Сарафанное радио в профессиональной среде работает безотказно.
- Шаг 4: Анализ цены. Сравните предложения. Если одно из них подозрительно дешево, выясните почему. Скорее всего, там есть подвох в материалах или сроках.
- Шаг 5: Юридическая защита. Включите в договор пункты о штрафах за срыв сроков и несоответствие качества. Требуйте паспорт качества на каждую партию стали.
Помните, идеальный поставщик — это партнер, а не просто продавец. Он заинтересован в том, чтобы ваш станок работал, потому что тогда вы вернетесь к нему снова. В 2026 году выживают те, кто строит долгосрочные отношения, а не гонится за сиюминутной выгодой.
Будущее уже здесь: аддитивные технологии и умные штампы
Напоследок немного футурологии, которая становится реальностью. В передовых лабораториях России и Китая уже тестируются штампы с элементами, напечатанными на 3D-принтерах по металлу. Это позволяет создавать сложные системы охлаждения внутри тела штампа, что значительно увеличивает ресурс при высоких скоростях работы. Также появляются «умные» штампы со встроенными датчиками нагрузки и температуры. Они передают данные в систему управления прессом и сигнализируют о необходимости обслуживания до того, как произойдет поломка.
Стоят такие игрушки пока космос, но через пару лет они станут стандартом для массового производства. Готовьтесь к этому. Традиционная механика уходит в прошлое, уступая место киберфизическим системам. Тот, кто освоит эти технологии первым, получит решающее преимущество на рынке.
Выбор штампа для вырубки-пробивки в 2026 году — это стратегическое решение. Оно требует знаний, осторожности и готовности платить за качество, а не за бренд. Надеюсь, этот материал поможет вам избежать граблей, на которые наступили многие до вас. Берегите свои станки и нервы.
Источники информации и данные, использованные для анализа рыночной ситуации и технических параметров в 2025-2026 гг.:
Аналитический отчет рынка инструментальной оснастки РФ 2026
Технический обзор методов контроля качества стали на Уральских заводах
Отраслевой форум: Разбор случаев отказа штамповой оснастки
База данных ГОСТ: Новые стандарты на режущий инструмент (обновление 2025)