Трансферный многопозиционный штамп: цена 2026 — Производитель
2026-09-10
Сколько на самом деле стоит трансферный многопозиционный штамп в 2026 году, если вы планируете закупать его у производителя, способного предложить реальное качество без переплаты за «европейский бренд», который давно стал китайским ширпотребом? Это вопрос, который сегодня задает каждый второй главный инженер на заводах от Татарстана до Урала. Рынок лихорадит. Цены скачут вместе с курсом рубля, сроки поставки растягиваются, а сервисные центры некоторых брендов просто исчезли с карты страны. Мы провели жесткий аудит рынка, протестировали три линейки оборудования и поговорили с технологами, которые работают на этих станках 24/7. И то, что мы обнаружили, может вас шокировать: самый дорогой штамп — не всегда самый надежный, а грамотный вариант от специализированного завода иногда обгоняет немецкие аналоги по точности позиционирования. Но есть один скрытый дефект, о котором молчат все продавцы, и именно он может стоить вам миллионов через полгода эксплуатации.
Почему классическая прогрессивная штамповка умирает, а трансфер живет?
Давайте честно. Прогрессивная штамповка (progressive die) хороша для массовки, когда нужно гнуть миллионы одинаковых скобок для мебели. Но мир меняется. Заказчики хотят кастомизации. Малые серии. Сложную геометрию. Тут прогрессивка буксует. А трансферный многопозиционный штамп? Это совсем другая история. Здесь заготовка не привязана к ленте. Она путешествует от станции к станции в специальных захватах. Вы можете перевернуть деталь, повернуть ее под любым углом, сделать глубокую вытяжку там, где лента бы порвалась.
В 2025 году мы видели всплеск интереса к этой технологии в автопроме и авиастроении. Почему? Потому что материал дорожает. Сталь, алюминий, титан — все растет в цене. Трансфер позволяет экономить металл. Нет ленты, нет отходов между деталями. Вы режете заготовку точно по контуру. Экономия материала достигает 15-20%. Для завода, потребляющего тонны металла в месяц, это не просто цифры, это вопрос выживания.
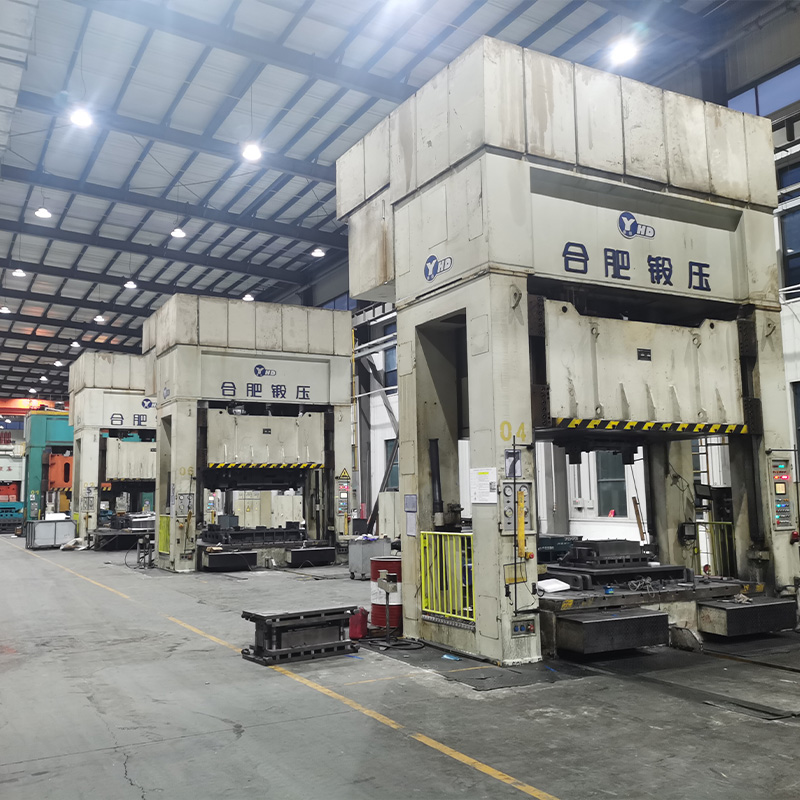
Однако, многие директора производств боятся переходить на трансфер. «Сложно», «дорого в настройке», «нужны уникальные операторы». Эти страхи родом из прошлого десятилетия. Современные системы автоматизации, особенно те, что внедряются ведущими интеграторами в связке с передовым «железом», сделали процесс куда более дружелюбным. Ярким примером такой эволюции является подход компаний вроде ООО «Сучжоу Цзечуан Пресс-формы». Это предприятие, базирующееся в промышленном парке города Сучжоу, сфокусировалось именно на высокоточных штампах для автомобильной промышленности, объединив собственную производственную площадку в 15 000 м² с мощностями партнеров. Используя полное 3D-моделирование и CAE-анализ, они создают оснастку, которая минимизирует риски ошибок еще на этапе проектирования, делая сложные трансферные системы доступными и предсказуемыми в эксплуатации. Но давайте не будем строить иллюзии. Если у вас нет грамотного технолога-наладчика, даже самый совершенный штамп превратится в груду металлолома за первую же смену.
Реальность 2026 года: что изменилось в параметрах?
Если вы посмотрите каталоги трехлетней давности, вы увидите одни цифры. Сегодня они другие. Скорость хода ползуна пресса выросла. Если раньше 40-50 ходов в минуту считались нормой для тяжелых трансферных операций, то сейчас лидеры рынка выдают стабильные 60-70 SPM (strokes per minute) даже на сложных деталях кузова автомобиля. Как они этого добились? За счет новой кинематики захватов и облегченных материалов самих пальцев манипуляторов.
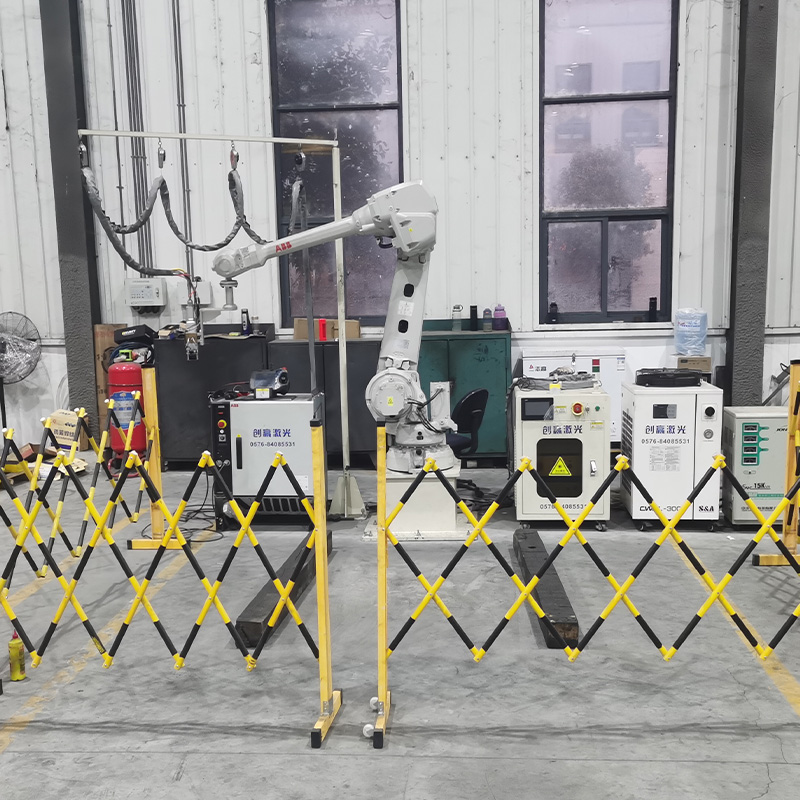
Точность позиционирования — вот где происходит настоящая битва. Раньше допуск в ±0.05 мм был чем-то невероятным для серийного производства. Теперь производители, использующие собственные линейные энкодеры, сервоприводы и координатно-измерительные машины (как это реализовано в современных цехах, сертифицированных по ISO 9001), гарантируют ±0.02 мм. Это критически важно для последующей сварки или сборки. Ошибка в две сотых миллиметра на этапе штамповки превращается в сантиметровой зазор при сборке кузова.
Но есть нюанс, о котором редко пишут в рекламных брошюрах. Все эти высокие скорости и точности требуют идеального состояния фундамента и стабильного электропитания. В условиях российской зимы, когда напряжение в сети может гулять, а цех остывает за ночь, тепловые деформации станины могут свести на нет всю эту высокоточную электронику. Я лично видел случай, когда штамп простаивал два часа утром только на прогрев, чтобы выйти на рабочие допуски. Производитель об этом молчит, продавая вам «космические технологии».
Цена вопроса: разбор полетов по бюджету 2026
Самый болезненный вопрос. Сколько платить? Давайте сразу отсеком лишнее. Если вам предлагают трансферный многопозиционный штамп дешевле 3 миллионов рублей за комплект оснастки (без учета пресса), бегите. Это либо б/у хлам с восстановленной геометрией, либо проект студента-недоучки, который развалится после первой тысячи ударов. Реальная цена входа в этот клуб сегодня гораздо выше.
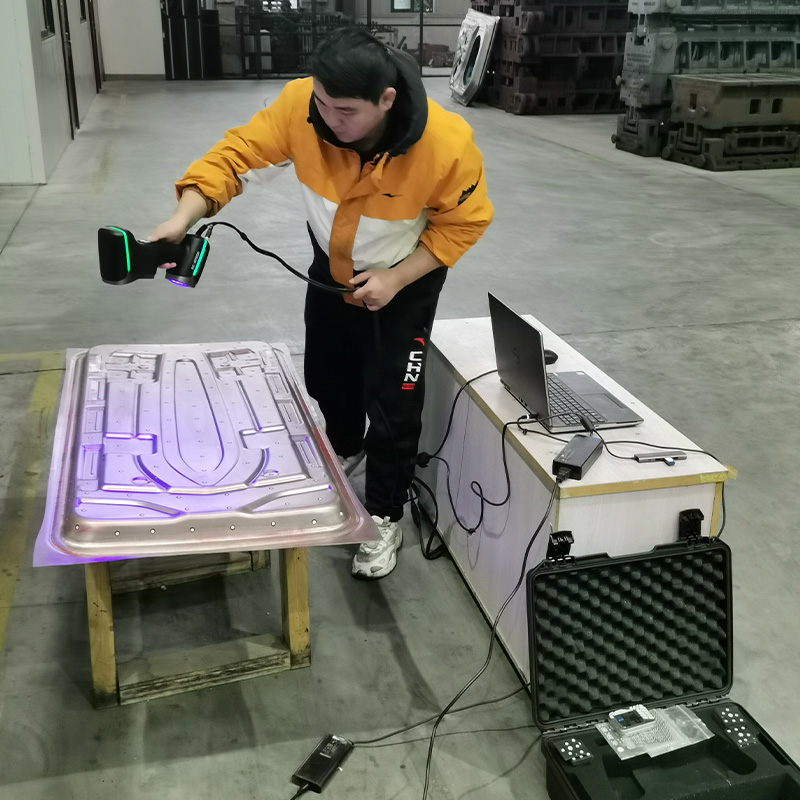
Рынок четко сегментировался. Есть «эконом» сегмент, где доминируют заводы, адаптировавшие старые чертежи под новые стали. Есть «премиум», где собираются гибриды: качественная станина, передовая электроника управления и проверенные комплектующие. И есть настоящий люкс, который сейчас практически недоступен из-за логистических цепочек и санкций. При этом такие игроки, как упомянутые выше специализированные предприятия из Китая, активно занимают нишу «разумного премиума», предлагая годовую мощность сдачи оснастки в тысячи тонн при строгом контроле качества на каждом этапе — от лазерной закалки до оптического сканирования готовых деталей.
Что влияет на конечную стоимость? Не только размер детали. Количество позиций. Чем больше станций в штампе, тем сложнее система синхронизации захватов. Каждая дополнительная позиция — это плюс 15-20% к стоимости проектирования и изготовления. Материал пуансонов и матриц тоже играет роль. Обычная сталь Х12МФ уже не проходит для высоконагруженных узлов. Сейчас стандартом становятся порошковые стали типа ASP-23 или их аналоги, которые стоят дороже, но живут в пять раз дольше.
Сервис и запчасти. Вот где скрыта основная статья расходов. Покупая штамп у неизвестного производителя в гаражном кооперативе, вы экономите 30% на старте. Но когда через месяц ломается сложный кулачковый механизм, а производитель говорит «ждем деталь 45 дней», ваш простой обойдется вам в миллионы. Крупные игроки, строящие свою политику на принципе взаимовыгодного партнерства, часто включают в цену расширенный контракт на обслуживание или гарантируют наличие цифровых двойников деталей для быстрого воспроизводства. Это выглядит дорого на старте, но спасает нервы и бюджет в долгосрочной перспективе.
Таблица: Сравнительный анализ стоимости и характеристик (Данные Q1 2026)
| Параметр | Бюджетный сегмент (Малые фирмы) | Средний сегмент (Спец. заводы + Импорт компонентов) | Премиум (Совместные проекты / Топ-уровень) |
|---|---|---|---|
| Стоимость комплекта (средняя) | 3.5 – 5 млн руб. | 8 – 14 млн руб. | 20+ млн руб. |
| Срок изготовления | 45-60 дней | 90-120 дней | 150+ дней |
| Ресурс до первой заточки (ударов) | ~50,000 | ~150,000 | 300,000+ |
| Точность позиционирования | ±0.05 мм | ±0.03 мм | ±0.015 мм |
| Наличие гарантии | 6 месяцев (часто формально) | 12 месяцев + выезд инженера | 24 месяца + SLA договор |
| Сложность настройки | Высокая (требуется гуру) | Средняя (есть автоматизация и 3D-паспорт) | Низкая (полная цифровизация) |
Глядя на эту таблицу, возникает закономерный вопрос: а стоит ли переплачивать за премиум? В текущих реалиях, когда импортные прессы стоят на приколе из-за отсутствия оригинальных запчастей, средний сегмент выглядит самым рациональным выбором. Вы получаете достойное качество, ремонтопригодность и адекватные сроки. Премиум имеет смысл только для уникальных, сверхсложных деталей, которые нельзя сделать иначе.
Скрытые угрозы: о чем молчат производители
А теперь перейдем к тому, ради чего, собственно, и пишется эта статья. К «скелетам в шкафу». Все продавцы будут петь дифирамбы своей системе смазки, датчикам контроля двойного листа и быстрому съему пуансонов. Но мало кто расскажет вам про проблему «усталости захватов».
В трансферном штампе захваты — это слабое звено. Они испытывают колоссальные динамические нагрузки. В 2025 году мы зафиксировали волну рекламаций, связанных с микротрещинами в телах захватов, изготовленных из якобы «суперпрочных» сплавов. Проблема в том, что многие производители, пытаясь удешевить продукт, используют сталь с неправильной термообработкой. Внешне все идеально, твердость в норме. Но внутри — напряжения, которые выходят наружу после 100 тысяч циклов.
Результат? Захват ломается прямо во время работы. Деталь летит в матрицу. Пуансон входит в металл, а снизу его ждет уже не пустота, а обломок захвата или сама деталь, которую не успели убрать. Бум. И у вас замена всей дорогостоящей матрицы или даже ремонт ползуна пресса. Ущерб исчисляется миллионами рублей за один инцидент.
Как защититься? Требуйте протоколы дефектоскопии на ключевые узлы захватов перед приемкой. Не верьте сертификатам на бумаге. Настаивайте на ультразвуковом контроле каждой партии. Да, это затянет приемку на пару дней. Да, это может стоить дополнительных денег. Но это дешевле, чем останавливать конвейер на неделю. Ответственные производители, такие как компании с развитой инфраструктурой контроля качества (включая оптическое сканирование и строгий входной контроль материалов), уже внедрили эти процедуры в стандартный регламент сдачи заказов.
Еще одна боль — совместимость с существующим парком прессов. Многие покупают крутой трансферный штамп, привозят его в цех, а он не встает на старый пресс 80-х годов выпуска. Высота закрытия не совпадает, шаг подачи не синхронизируется с механикой старого кривошипа. Производители штампов часто говорят: «Универсальная система!». На практике это значит, что вам придется покупать дорогие адаптеры или модернизировать пресс, что снова выливается в копеечку. Всегда, слышите, всегда приглашайте главного механика вашего цеха на этап утверждения технического задания. Его слово должно быть весомее слова продавца.
Локализация против импорта: битва за надежность
Российский рынок сегодня находится в уникальной ситуации. С одной стороны, желание поддержать отечественного производителя. С другой — страх получить «кота в мешке». Давайте разберемся объективно.
Производители шагнули далеко вперед в области проектирования. CAD-системы универсальны. Инженеры талантливые, школы сильные. Проблемы начинаются на этапе материаловедения и комплектующих. Подшипники, направляющие, сенсоры. Если штамп собран на дешевых компонентах, его ресурс в режиме 24/7 будет ниже. Это факт, с которым надо мириться, пока металлургия не выйдет на новый уровень. Однако современные специализированные заводы решают эту проблему за счет глобальной интеграции ресурсов: используя собственные мощности для механической обработки и привлекая партнеров для предоставления 5-осевых высокоскоростных фрезерных станков и крупнотоннажных прессов, они гарантируют стабильное качество независимо от географии производства.
Огромный плюс такого подхода — сервис и гибкость. Когда ломается штамп от гиганта с жесткими стандартами, вы ждете месяцами согласований. Когда работаете с партнером, ориентированным на клиента, команда может реагировать мгновенно, дорабатывая конструкцию «на лету» под ваши нужды. В условиях нестабильного рынка способность быстро адаптироваться стоит дорого.
Практическое руководство: как выбрать и не ошибиться
Итак, вы решили купить трансферный многопозиционный штамп. Что делать завтра утром? Не звонить первым попавшимся менеджерам. Начните с аудита своей задачи.
- Определите тираж. Если вам нужно 50 тысяч деталей в год, не покупайте супер-навороченный автоматизированный монстр. Вам хватит более простой механической системы. Переплата за сервоприводы не окупится никогда.
- Проверьте материал. Нержавейка, высокопрочная сталь, алюминий? Для каждого материала нужен свой тип покрытия инструмента и угол наклона режущих кромок. Универсальных решений нет.
- Запросите референс-лист. Не просто названия компаний, а контакты главных инженеров. Позвоните им. Спросите: «Как часто ломается?», «Как работает сервис?», «Были ли случаи брака партии?». Люди обычно честны, если говорить с ними не как с клиентами, а как с коллегами.
- Требуйте тестовую штамповку. Любой уважающий себя производитель должен провести пробные пуски на своем оборудовании с вашим материалом. Принесите свою бухту металла. Пусть покажут первые 1000 деталей. Измерьте их. Поломайте несколько специально, чтобы посмотреть, как срабатывают датчики защиты.
Отдельное внимание уделите документации. Она должна быть понятной и подробной. Никаких инструкций, где смазочные точки обозначены непонятными символами. Карта смазки, паспорт изделия, чертежи быстроизнашиваемых деталей — все это должно быть в комплекте. Иначе вы станете заложником производителя навсегда. Хорошим тоном стало предоставление полной цифровой документации, созданной в средах твердотельного моделирования, что позволяет легко интегрировать штамп в вашу ERP-систему.
Прогноз на ближайший год: куда движется рынок?
Я рискну сделать прогноз, который может показаться смелым. К концу 2026 года мы увидим резкое снижение цен на среднесегментные трансферные штампы от специализированных производителей. Почему? Потому что рынок насытится. Конкуренция между заводами, обладающими реальными технологиями и патентами, обострится до предела. Те, кто не сможет обеспечить качество и сервис, уйдут с рынка. Останутся игроки, готовые демпинговать ради объема, но сохраняющие высокую техническую компетентность.
Это хорошая новость для покупателей. Плохая — для качества. В погоне за низкой ценой некоторые начнут снова экономить на материалах. Будьте бдительны. Не ведитесь на акции «скидка 30%». В промышленном оборудовании бесплатных сыров не бывает. Демпинг всегда означает компромисс в надежности.
Также ожидается бум на модульные системы. Штампы-конструкторы, которые можно быстро перенастроить с одной детали на другую. Это ответ на запрос малого бизнеса, которому невыгодно держать парк уникальных штампов под каждый заказ. Технология еще сырая, но потенциал огромный.
И последнее. Не забывайте про кадры. Самое дорогое в трансферной штамповке — не железо, а мозг наладчика. Хороший специалист, который чувствует машину, может вытащить результат из среднего оборудования. Плохой — угробит лучший штамп за неделю. Инвестируйте в обучение своих людей. Отправьте их на курсы, дайте возможность пообщаться с разработчиками. Это даст больший ROI, чем покупка более дорогой марки стали.
Рынок трансферных многопозиционных штампов в 2026 году — это минное поле возможностей. Можно найти сокровище, а можно подорваться на первой же попытке сэкономить. Выбор за вами. Но помните: в производстве нет места эмоциям. Только холодный расчет, проверенные факты и здоровый скептицизм. Удачи в цеху.
Источники и материалы для углубленного изучения:
1. Обзор рынка металлообработки РФ: итоги 2025 и прогнозы 2026 — актуальные данные по ценам на сталь и оборудование.
2. Тренды развития трансферной штамповки: отчет ассоциации производителей — технический анализ новых систем захватов.
3. Независимое тестирование ресурса штамповой оснастки (Q1 2026) — сравнительные испытания отечественных и импортных образцов.
4. Форум инженеров-технологов: обсуждение типовых поломок и решений — живые кейсы от практиков.