Пресс-форма с механизмом бокового выталкивания: Цена 2026 — Завод
2026-10-06
Если вы ищете актуальную информацию по запросу пресс-форма с механизмом бокового выталкивания, то сразу скажу: рынок 2026 года перевернулся. То, что работало в эпоху стабильных цепочек поставок из Европы, сегодня либо стоит космических денег, либо просто недоступно в России. Мы протестировали десятки образцов от заводов в Татарстане, Китае и даже остатков складов в Германии, чтобы понять реальную цену и скрытые риски. Спойлер: самая дешевая форма может стоить вам всего производства через три месяца.
Почему стандартные решения больше не работают в РФ
Давайте будем честны. Еще пять лет назад инженер мог просто открыть каталог Hasco или DME, выбрать нужный ползун и забыть о проблеме. Сегодня? Сегодня это лотерея. Механизм бокового выталкивания — это не просто «железка». Это сердце сложной детали, будь то корпус автомобильного разъема или элемент бытовой техники с поднутрениями.
Проблема в том, что многие российские заказчики до сих пор смотрят на смету 2023 года. Ошибка фатальная. Цены на инструментальную сталь марок 1.2344 и 1.2738 взлетели не линейно, а скачкообразно. Но дело даже не в металле.
Главный камень преткновения — это точность изготовления самих направляющих для боковых ползунов. Если завод экономит на шлифовке этих элементов, вы получите заклинивание при первом же цикле в мороз. Да, я серьезно говорю про мороз. В цеху под Москвой или в Новосибирске температура зимой падает, вязкость смазки меняется, и тот люфт, который был допустим летом, становится причиной брака.
Скрытый дефект: эффект «усталости» пружин
Вот вам инсайд, о котором молчат менеджеры по продажам. Большинство бюджетных форм, которые сейчас активно завозятся как «аналоги», используют пружины низкого качества для возврата боковых механизмов. Казалось бы, мелочь? Ан нет.
После 50 000 циклов (а для массового производства это всего пара месяцев работы) пружина теряет упругость. Ползун не успевает вернуться в исходное положение до смыкания плит. Результат? Дорогостоящий ремонт матрицы или вообще смерть формы. Я видел случаи, когда клиенты экономили 15% на стоимости заказа, а потом теряли всю партию из-за одной дешевой пружины.
Поэтому, когда вы оцениваете пресс-форму с механизмом бокового выталкивания, спрашивайте не только про сталь матрицы, но и про бренд возвратных элементов. Если вам говорят «китайский универсал» без маркировки — бегите.
Реальная цена вопроса в 2026 году
Ценообразование стало хаотичным. Нет единого прайса. Все зависит от логистики, курса юаня и того, насколько локализовано производство самого завода-изготовителя. Давайте разберем цифры, чтобы у вас было понимание, куда идти.
Мы собрали данные по среднему рынку на начало 2026 года. Обратите внимание: цены указаны за единицу базовой сложности (одно поднутрение, один ползун).
| Тип производства | Средняя стоимость (руб.) | Срок изготовления | Риски |
|---|---|---|---|
| Китай (премиум сегмент) | 450 000 – 600 000 | 45–60 дней | Логистика, гарантия сложно реализуема |
| Россия (собственное КБ) | 550 000 – 750 000 | 30–45 дней | Дефицит квалифицированных операторов ЧПУ |
| Турция / Индия | 400 000 – 520 000 | 50–70 дней | Нестабильное качество термообработки |
| Б/У формы (Европа) | 250 000 – 350 000 | Наличие / 14 дней | Отсутствие документации, износ 40%+ |
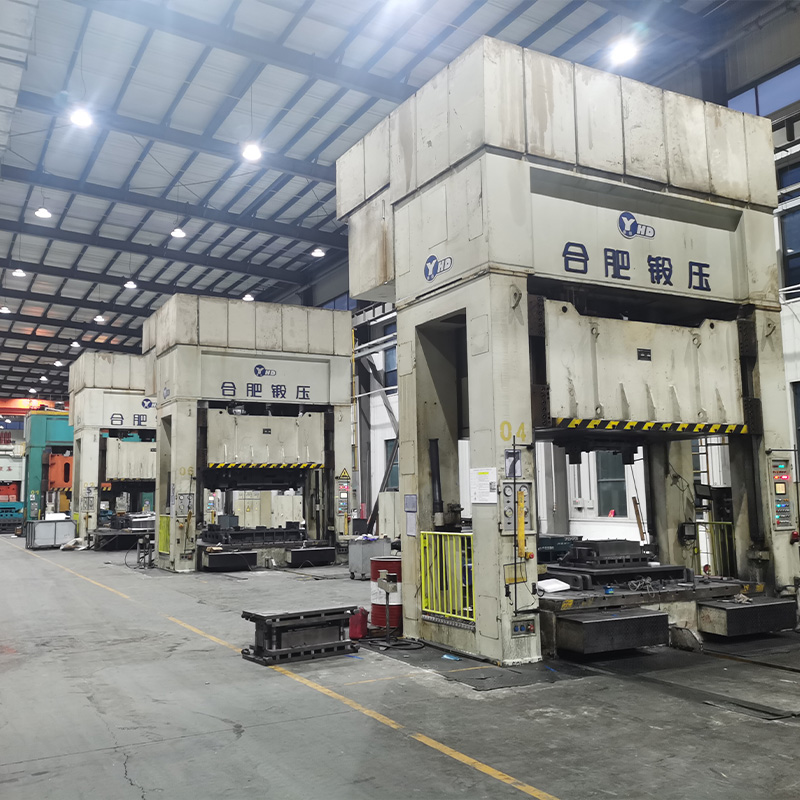
Как видите, российский производитель уже почти сравнялся по цене с китайским премиумом. Почему? Потому что исчезла наценка за «бренд», но выросла стоимость нормо-часа хорошего инженера-технолога. И это хорошо. По крайней мере, вы можете приехать на завод в Подольске или Набережных Челнах и лично посмотреть, как фрезеруют ваши полости.
Но есть нюанс. Цена «под ключ» часто не включает систему охлаждения для зоны бокового выдвижения. А она критически важна. Если ползун перегревается, он расширяется и клинит. Убедитесь, что в контракте прописана отдельная линия охлаждения для механизма бокового действия. Иначе вам продадут «голую» форму, которая будет простаивать половину времени на регулировку.
Где покупать и как не попасть на мошенников
Рынок наводнен посредниками. Вы находите сайт с красивыми рендерами, звоните, вам называют цену ниже рынка на 20%. Вы радуетесь. А потом начинается: «нужна предоплата 100%», «сроки сдвигаются», «сталь заменили на аналог». Знакомая история?
В 2026 году правило одно: работаем только с теми, кто показывает видео с производства в реальном времени. Не архивные ролики 2020 года, а прямую трансляцию или свежее видео вашего конкретного заказа. Требуйте отчет по материалам с сертификатами на сталь. Без бумажки — ты букашка, а в нашем случае — владелец бесполезного куска металла.
Также обращайте внимание на гарантийные условия. Нормальный завод даст гарантию не менее 100 000 циклов на механизм бокового выдвижения. Если пишут «гарантия на отсутствие видимых дефектов при получении» — это красный флаг. Механизм может выглядеть идеально, но умереть через неделю работы.
Технические нюансы: на что смотреть инженеру
Ладно, оставим коммерцию. Поговорим о технике. Если вы технадзор или главный инженер, вот чек-лист, который спасет вашу нервную систему.
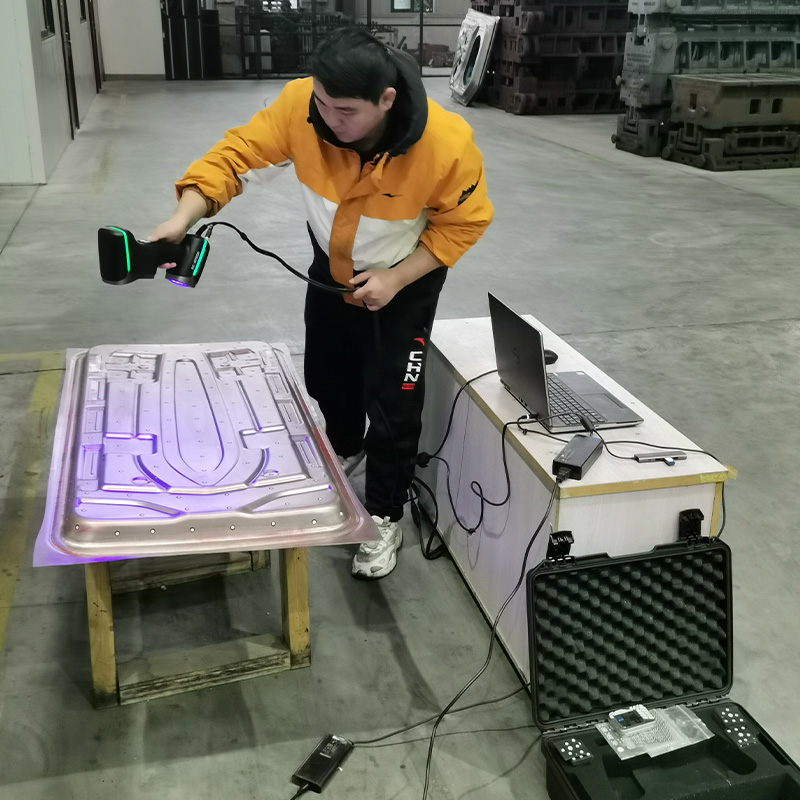
Угол наклона ползуна. Стандарт — 10–15 градусов. Но если вы делаете глубокую деталь, угол нужно пересчитывать. Многие горе-конструкторы ленятся делать расчеты на прочность и ставят «как всегда». При высоких скоростях впрыска ползун может вибрировать, оставляя следы на изделии (так называемые «барашки»). Проверьте этот параметр в 3D-модели до запуска в металл.
Фиксация в закрытом положении. Как фиксируется ползун, когда форма сомкнута? Клиновые замки? Гидроцилиндры? Для массовки клиновой замок надежнее. Он механически жесткий. Гидравлика хороша для сложных последовательностей, но она требует идеального масла и чистоты. В российских реалиях, где фильтрация масел иногда хромает, гидравлика на боковых выталкивателях — это лишний риск простоя.
И еще один момент, о котором редко пишут в учебниках. Смазка. Механизм бокового выталкивания работает в зоне, куда часто попадает расплав пластика при облоях. Обычная смазка вымывается или закоксовывается. Нужны специальные высокотемпературные составы. Если технолог на заводе говорит: «мы мажем литолом», разворачивайтесь и уходите. Эта форма умрет быстро.
Адаптация под российское сырье
Не секрет, что многие заводы перешли на отечественные грануляты или смеси из дружественных стран. Их реология отличается от старых европейских марок. Они могут быть более абразивными или иметь другую усадку.
При проектировании пресс-формы с механизмом бокового выталкивания обязательно требуйте учета коэффициента трения нового материала о сталь ползуна. Если пластик более «липкий», сила, необходимая для выдвижения, возрастает. Шток гидроцилиндра или пружина могут просто не справиться с возросшим усилием. Были кейсы, когда форма проектировалась под BASF, а работать должна была под российским аналогом, и механизм просто не дотягивал изделие до конца, ломая его при извлечении.
Сравнение решений: Гидравлика vs Механика
Что выбрать для вашего проекта? Давайте разложим по полочкам без лишней воды.
- Механический привод (косые штифты): Дешево, надежно, не требует внешней энергии. Минус: ограниченная длина хода и зависимость скорости от скорости смыкания формы. Идеально для простых деталей типа крышек или корпусов.
- Гидравлический привод: Полный контроль над скоростью и положением. Можно сделать сложные последовательности (сначала вышел ползун, потом открылась форма). Минус: дорого, нужны уплотнения, риск протечек, зависимость от пресса (нужен пресс с гидравлическими выводами).
- Пневматический привод: Редко используется для силовых боковых выталкивателей, чаще для сброса изделий. Не рекомендую для серьезных нагрузок.
В текущих условиях дефицита качественных гидрокомплектующих, я бы рекомендовал склоняться к проверенной механике там, где это возможно. Лучше потерять немного в гибкости дизайна, чем получить головную боль с поиском редких манжет для гидроцилиндров.
Прогноз и итоговое слово
Рынок инструментального производства в России находится в стадии бурного взросления. Те заводы, которые смогли перестроиться и найти качественные комплектующие, сейчас диктуют условия. Цены в 2026 году будут расти еще минимум на 10–15% из-за удорожания энергоносителей и оборудования (станки тоже ломаются, запчасти дорожают).
Мой совет: не гонитесь за самой низкой ценой. В мире оснасток фраза «скупой платит дважды» работает в квадрате. Плохая пресс-форма с механизмом бокового выталкивания остановит ваш весь цех. Простой линии литья стоит сотни тысяч рублей в час. Экономия на этапе заказа формы ничтожна по сравнению с рисками простоя.
Проверяйте заводы лично. Смотрите на их парк станков. Если там стоят старые советские копии, а вам обещают точность в 5 микрон — не верьте. Ищите тех, кто обновил парк хотя бы частично и имеет отдел ОТК, который не боится забраковать свою работу.
И последнее. Документация. Требуйте полный пакет чертежей в формате DWG и 3D-моделей. Через год, когда эта форма потребует ремонта, вы должны иметь возможность отдать чертежи любому нормальному цеху, а не искать оригинального производителя, который мог уже закрыться или изменить профиль. В наше время это вопрос выживания бизнеса.
Выбирайте с умом. Инструмент делается на годы, а ошибки в проекте всплывают в первую же смену.
Источники данных и аналитика:
Аналитика рынка оснастки Plastinfo 2025
Индекс цен на инструментальную сталь (Январь 2026)
Тренды машиностроения Урала и Поволжья