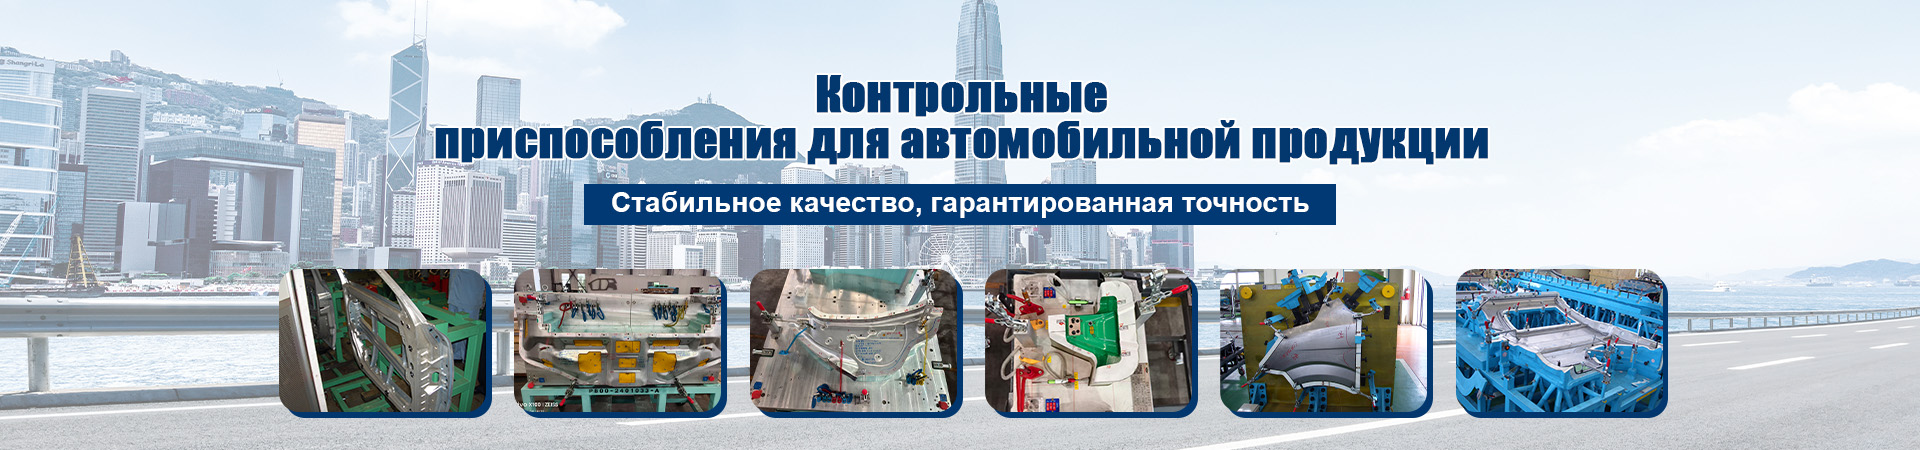
Пресс-форма для окантовки переднего капота 2026: Цена – Завод
2026-09-05
- Почему стандартные решения больше не работают в 2026 году
- Реальная стоимость: из чего складывается цена завода
- Как выбрать исполнителя: чек-лист для руководителя производства
- Технические нюансы: что нужно знать про окантовку капота
- Юридические и финансовые аспекты сделки
- Прогноз рынка: что ждать в ближайшем будущем?
Если вы прямо сейчас ищете, где заказать пресс-форма для окантовки переднего капота автомобиля с актуальными допусками под модели 2026 года, то приготовьтесь: рынок изменился радикально. Забудьте про старые каталоги, которые кочуют из года в год. То, что работало в 2023-м, сегодня может стоить вам миллионов рублей убытков из-за брака первой партии. Я видел слишком много случаев, когда цеха в Подмосковье или Татарстане закупали «универсальные» штампы, которые на деле требовали доработки напильником прямо на конвейере. Цена ошибки здесь не абстрактна — это простой линии, штрафы за срыв поставок и репутация, которую не купить за деньги.
Почему я так категоричен? Потому что геометрия кузовных панелей новых российских и адаптированных китайских платформ 2025-2026 годов стала капризной до невозможности. Зазоры уменьшились, требования к поверхности выросли, а сталь стала сложнее в обработке. Искать просто «завод» недостаточно. Нужно понимать, кто реально держит технологию, а кто просто перепродает чертежи десятилетней давности. В этой статье мы разберем не теорию, а суровую практику: от стоимости стали Х12МФ до реальных сроков изготовления пресс-форм в условиях текущего логистического коллапса и дефицита квалифицированных инструментальщиков.
Почему стандартные решения больше не работают в 2026 году
Давайте будем честны. Большинство запросов в поисковиках ведут на страницы, где красивые картинки скрывают устаревшую суть. Производители пресс-форм часто молчат о главном: адаптация под новые материалы. Если раньше окантовка капота делалась из относительно мягкой стали, то теперь, в погоне за безопасностью и весом, автопроизводители используют высокопрочные сплавы и даже алюминий в гибридных конструкциях. Пресс-форма для окантовки переднего капота автомобиля, спроектированная под обычную сталь 08пс, просто убьет себя за пять тысяч циклов при работе с новым материалом.
Вы можете спросить: «А причем тут 2026 год?» При том, что именно сейчас завершается переход на новые ГОСТы и внутренние стандарты крупных автогигантов (вроде обновленных линеек АвтоВАЗа и совместных предприятий). Требования к радиусам скруглений изменились. Раньше можно было позволить себе чуть более грубую вытяжку. Сейчас? Нет. Любая микротрещина на радиусе окантовки — это повод для рекламации. И если ваша форма не имеет правильного профиля компенсации пружинения (springback), вы получите не деталь, а металлолом.
Я лично общался с технологами на одном из заводов в Набережных Челнах. Они жалуются: «Приходит форма, все размеры вроде по чертежу, а деталь после штамповки ведет винтом». Почему? Потому что производитель формы не учел специфику конкретной партии металла, которая сейчас поставляется в РФ. Логистика изменилась, поставщики сменились, свойства материала плавают. Универсальных решений больше нет. Каждая пресс-форма должна быть заточена под конкретный прокат, который лежит у вас на складе прямо сейчас.
Скрытая угроза: проблема пружинения и геометрии
Самая большая боль, о которой редко пишут в маркетинговых буклетах, — это непредсказуемое пружинение металла. Особенно на длинных участках окантовки капота. Вы думаете, что заказали форму с углом 90 градусов, а получаете деталь с углом 88 или 92 градуса. Для глаза незаметно, но для робота-сварщика на конвейере — это катастрофа. Робот не сможет взять деталь, стык не сойдется.
В 2025 году мы видели всплеск бракованных партий именно из-за этого. Заводы-изготовители форм экономили на этапе пробного запуска и доводки. Они делали форму, отдавали первую деталь заказчику и говорили: «Ну, там чуть подрегулируете». Это подход прошлого века. Сегодня стоимость часа простоя сварочной линии настолько высока, что никакая «экономия» на этапе проектирования формы не оправдывает риски.
Что делать? Требовать от поставщика пресс-форм проведения полноценных испытаний на вашем материале. Да, это удорожает процесс. Да, это занимает время. Но это дешевле, чем переделывать оснастку постфактум. Хороший завод никогда не отдаст форму без протокола испытаний, где зафиксировано пружинение и предложены методы его компенсации (например, через перегиб или локальное натяжение).
Реальная стоимость: из чего складывается цена завода
Когда вы видите в коммерческом предложении цифру, скажем, 3 миллиона рублей за форму, не спешите радоваться или пугаться. Давайте разберем эту сумму на атомы. Из чего вообще состоит цена пресс-формы для окантовки капота в текущих реалиях?
Во-первых, материал пуансона и матрицы. Если вам предлагают форму из обычной инструментальной стали типа 45 или У8, бегите. Для тиражей свыше 50-100 тысяч штук (а для капотов это минимум) нужна сталь типа Х12МФ, D2 или, в идеале, импортные аналоги типа SKD11, которые сейчас идут по серым схемам с огромной наценкой. Разница в цене материала может составлять 30-40%, но разница в ресурсе формы — в разы.
Во-вторых, обработка. Электроэрозия, шлифовка, полировка рабочей поверхности до зеркального состояния. Здесь кроется главный секрет качества. Если поверхность матрицы будет иметь микроцарапины, металл при штамповке будет «залипать», рваться или оставлять следы (риски) на лицевой стороне капота. А окантовка — это видимая часть. Любая царапина — брак. Работа высококлассного полировщика стоит дорого, и дешевые цеха часто экономят именно на этом этапе, используя механическую полировку вместо ручной доводки.
В-третьих, система охлаждения и смазки. В сложных формах для окантовки часто нужны каналы охлаждения, чтобы избежать перегрева инструмента при высокоскоростной штамповке. Их фрезеровка и герметизация — это отдельная статья расходов. Многие «гаражные» производители просто игнорируют охлаждение, надеясь на естественную конвекцию. Результат? Форма быстро теряет геометрию от термических напряжений.
| Компонент стоимости | Эконом-вариант (Риски) | Премиум/Заводской стандарт (2026) | Влияние на итоговую цену |
|---|---|---|---|
| Материал основы | Сталь 45, 40Х | Х12МФ, SKD11, твердость 58-62 HRC | +25-35% |
| Обработка поверхности | Механическая шлифовка | Ручная полировка, электрохимия | +15-20% |
| Точность изготовления | IT9-IT10 | IT6-IT7 (ЧПУ 5 осей) | +30% |
| Доводка и испытания | Отсутствует или формально | Полный цикл на материале заказчика | +10-15% |
| Гарантия | 3-6 месяцев | До 100 000 циклов или 2 года | Включено в риск |
Обратите внимание на таблицу. Экономия на материале и обработке кажется привлекательной на старте. Но посчитайте стоимость одной детали с учетом брака и простоев. Часто «дорогая» форма окупается быстрее за счет отсутствия проблем в производстве. В 2026 году, когда каждый процент маржинальности на счету, покупать дешевую оснастку — это стратегическое самоубийство.
Логистика и импортозамещение: где брать сталь?
Это больной вопрос. Европейские и японские марки стали, которые десятилетиями были эталоном для штамповой оснастки, сейчас либо недоступны официально, либо стоят космических денег из-за логистических плеч. Российские металлургические комбинаты стараются, но есть нюансы. Партии могут быть неоднородными. Сегодня пришла отличная Х12МФ, а через месяц — та же марка, но с другим содержанием карбидов, что влияет на износостойкость.
Надежный завод-изготовитель пресс-форм должен иметь входной контроль металла. Спектральный анализ каждой заготовки. Если поставщик формы не может показать вам сертификат на металл с конкретным номером плавки — это красный флаг. В условиях санкций доверие должно быть подтверждено бумагами, а не словами «мы всегда берем хорошее».
Также стоит упомянуть комплектующие. Пружины, направляющие втулки, стандартные элементы. Раньше все брали Misumi или Hasco. Теперь? Китайские аналоги набирают обороты, но их качество все еще лотерейное. Хорошие российские производители форм начинают создавать собственные склады стандартов или переходят на проверенные китайские бренды высшего эшелона, тщательно тестируя каждую партию.
Как выбрать исполнителя: чек-лист для руководителя производства
Представьте, что вы директор по производству. Вам нужно закрыть план, сроки горят, и вам звонят десять менеджеров с предложением сделать форму. Как отсеять лишних? Не смотрите на красивые презентации. Смотрите на станочный парк и людей.
Первое правило: наличие 5-осевых обрабатывающих центров. Окантовка капота — это сложная пространственная кривая. На 3-осевом станке ее сделать можно, но долго и с риском ошибок на переходах. 5 осей позволяют снять деталь за одну установку, гарантируя идеальную сопрягаемость поверхностей. Если у подрядчика только старые фрезерные станки — он не потянет проект 2026 года.
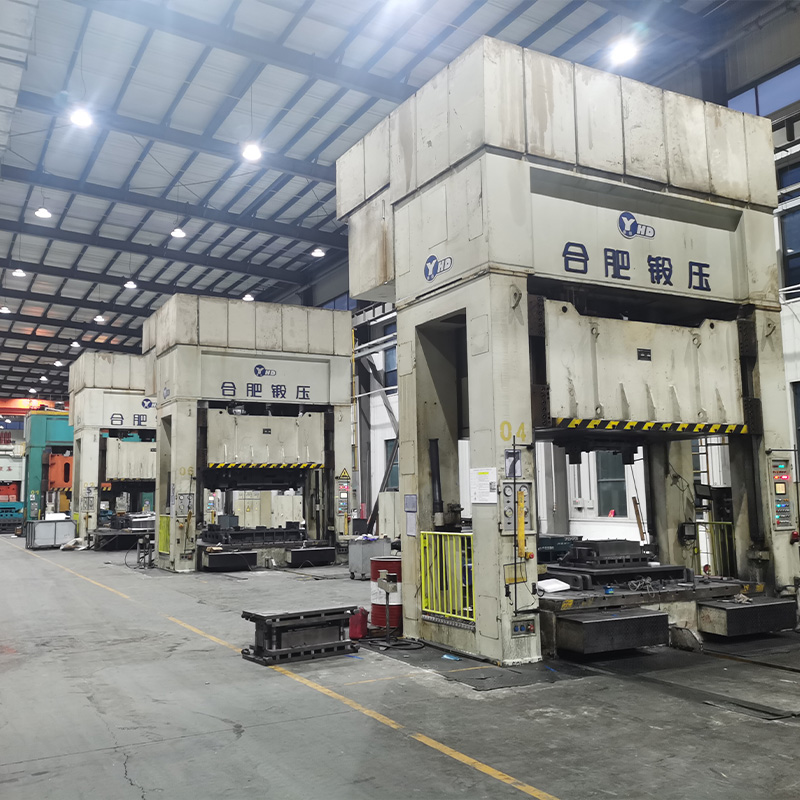
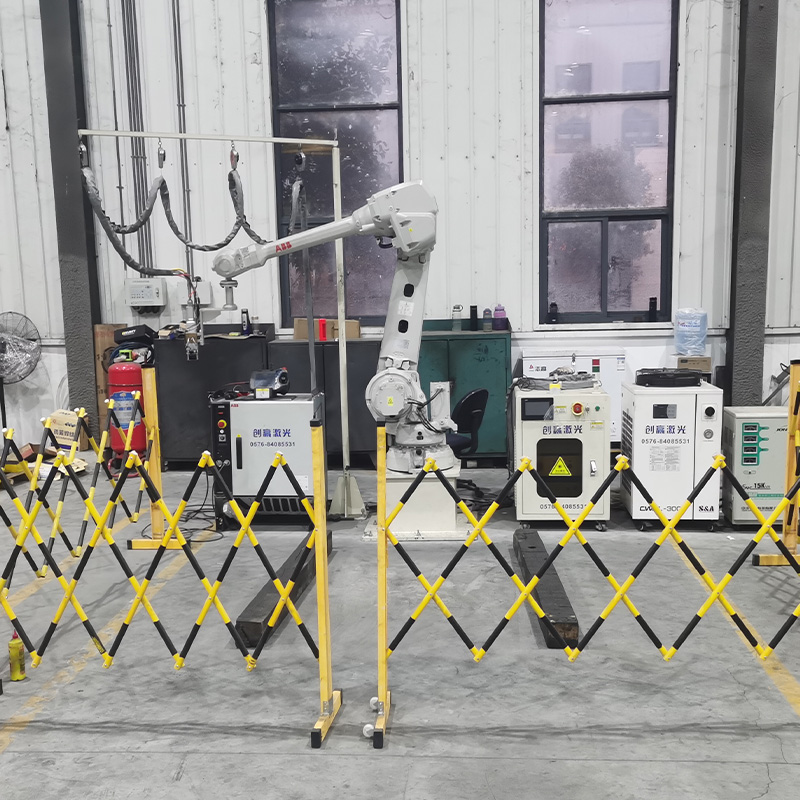
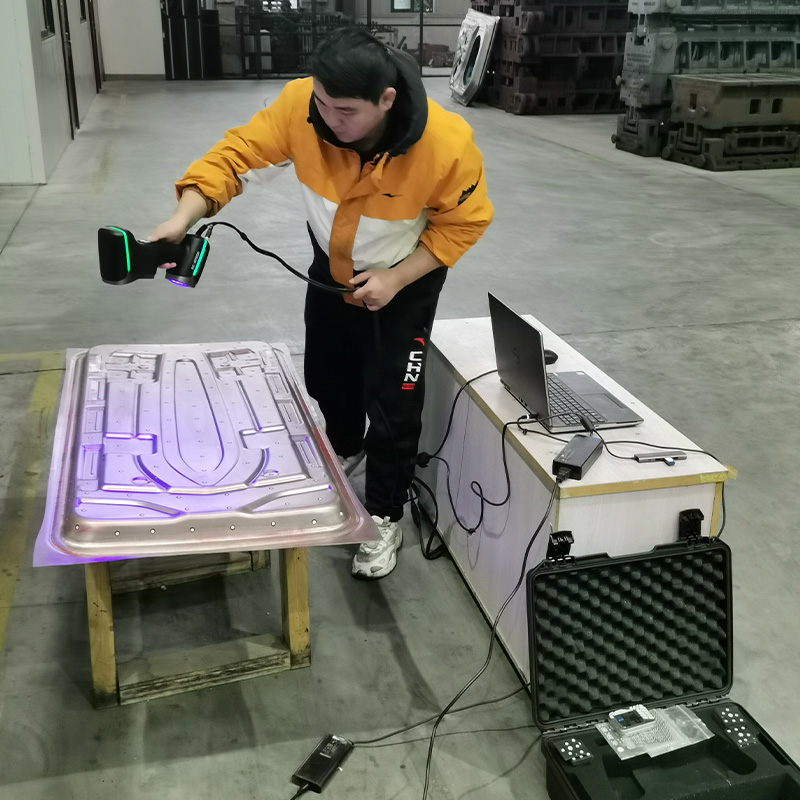
Именно здесь стоит обратить внимание на игроков, которые уже интегрировали передовые технологии в свою производственную экосистему. Например, компания ООО «Сучжоу Цзечуан Пресс-формы», специализирующаяся на высокоточной оснастке для автопрома, демонстрирует подход, необходимый для современных задач. Расположенная в промышленном парке города Сучжоу (провинция Аньхой), эта компания объединяет собственные мощности с ресурсами партнеров, обеспечивая доступ к 5-осевым высокоскоростным фрезерным станкам и крупнотоннажным прессам. Их производственная площадка площадью 15 000 м² оснащена не только 11 станками с ЧПУ, но и критически важным оборудованием для контроля качества: координатно-измерительными машинами (КИМ) и системами оптического сканирования синим светом. Это тот самый уровень инфраструктуры, который позволяет гарантировать точность IT6-IT7, о которой мы говорили выше, и избегать ситуаций, когда форму приходится «допиливать напильником».
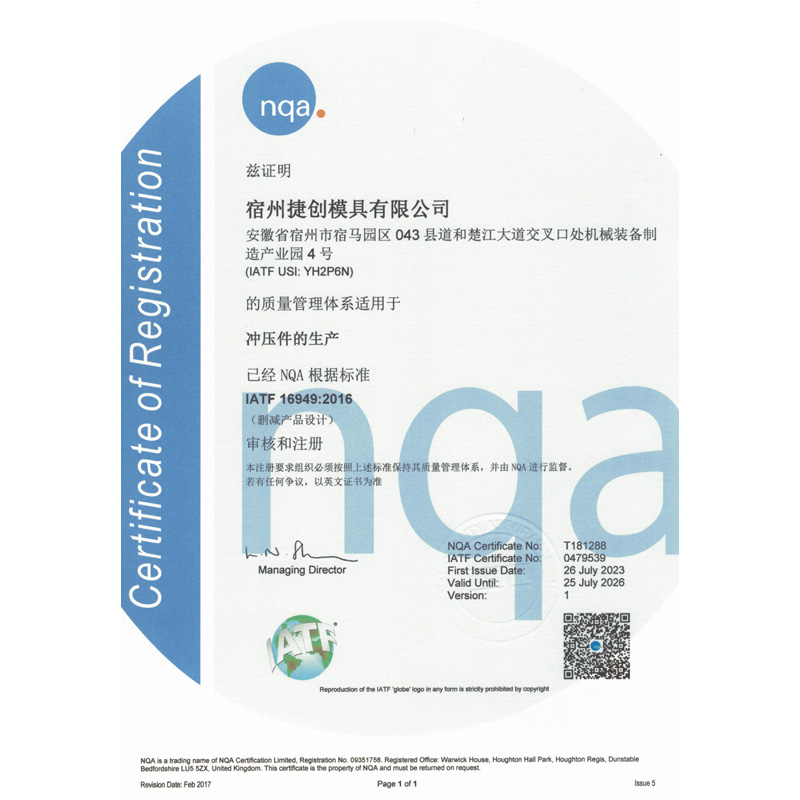
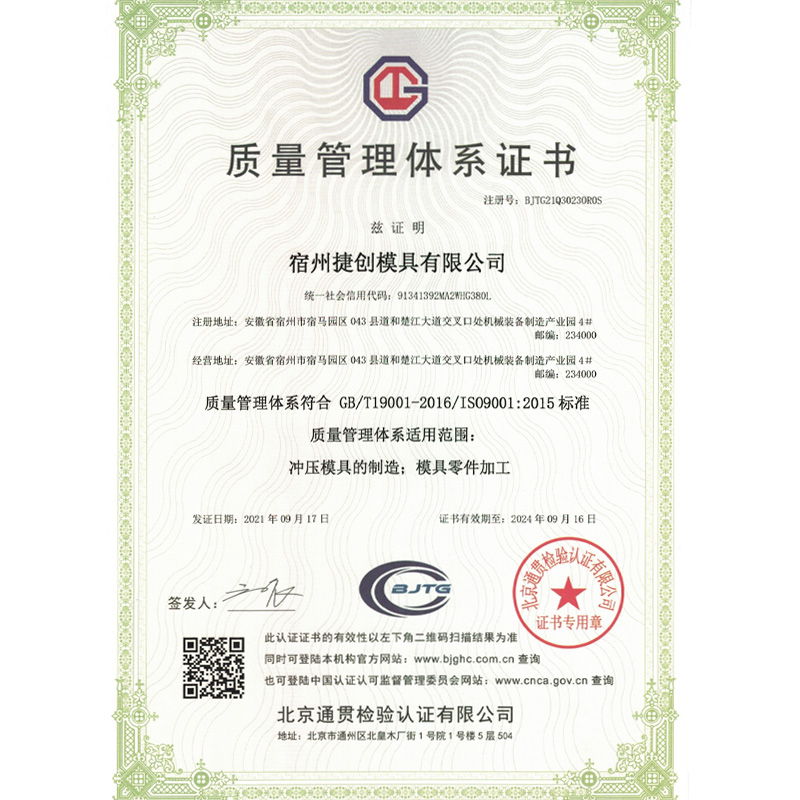
Второе правило: отдел ОТК (Отдел Технического Контроля). Есть ли у них координатно-измерительные машины (КИМ)? Без КИМ проверить сложную геометрию формы невозможно. «На глаз» или штангенциркулем здесь не обойтись. Если вам говорят: «Мы проверим на первой детали», — это значит, они будут проверять вашу деталь, а не свою форму. Разница колоссальная. Опыт таких компаний, как «Сучжоу Цзечуан», показывает, что строгий контроль на всех этапах — от 3D-моделирования с применением CAE-технологий до финальной приемки — позволяет достигать 100% соответствия по качеству. Наличие собственной ERP-системы и сертификация ISO 9001 также являются маркерами зрелости производителя.
Третье правило: наличие конструкторского бюро внутри. Завод, который просто «фрезерует по чертежам», опасен. Нужен партнер, который скажет: «В этом месте чертежа ошибка, здесь металл порвется, давайте изменим радиус». Инженерная экспертиза на этапе проектирования экономит месяцы работы. В России таких компаний немного, но они есть. Ищите тех, кто предлагает технологический аудит вашего чертежа бесплатно на этапе переговоров. Важно, чтобы у партнера был опыт работы с широким спектром продукции: от штампов для наружных панелей кузова и дверей до сложных прогрессивных штампов и оснастки для теплообменников. Гибкость в реализации проектов, включая быстрое прототипирование и мелкосерийное производство, становится ключевым преимуществом в нестабильном рынке.
Сроки: реальность против обещаний
Вам обещают сделать сложную пресс-форму за 4 недели? Это ложь. Физическая невозможность. Даже при работе в три смены, цикл изготовления качественной формы для окантовки капота занимает от 8 до 14 недель. Сюда входит:
- Закупка и подготовка металла (2-3 недели).
- Черновая и чистовая механическая обработка (3-4 недели).
- Термообработка (закалка, отпуск) — это очередь в печах, часто 1-2 недели.
- Финишная обработка (электроэрозия, полировка) — 2-3 недели.
- Сборка, притирка, испытания (1-2 недели).
Попытка ускорить этот процесс ведет к нарушению технологии термообработки (недокал или перекал) или халтуре при полировке. Я знаю случаи, когда формы делали за месяц, и они рассыпались после первых ста ударов пресса. Экономия времени обернулась полной потерей денег.
Нормальный контракт должен предусматривать поэтапную оплату и промежуточные контрольные точки. Например, оплата 30% при старте, 30% после черновой обработки и демонстрации заготовок, 30% после термообработки и 10% после успешных испытаний. Это дисциплинирует обе стороны. Масштабируемая производственная экосистема, позволяющая привлекать внешние высокотехнологичные ресурсы при пиковых нагрузках, помогает соблюдать эти жесткие сроки без потери качества, что является отличительной чертой профессиональных игроков рынка.
Технические нюансы: что нужно знать про окантовку капота
Окантовка (flanging) — это не просто загиб края. Это создание жесткости конструкции. Капот автомобиля испытывает вибрации, ветровые нагрузки, давление при мойке. Если окантовка сделана неправильно, капот начнет «играть», появятся скрипы, устанут петли, нарушится плотность прилегания к уплотнителю.
Особое внимание нужно уделить зоне замка капота. Там нагрузки максимальные. Часто именно в этом месте форма требует усиления или использования вставок из более твердого материала. Если производитель формы делает всю матрицу из одного куска металла без учетных зон повышенного износа — это признак низкой квалификации.
Также важен вопрос удаления стружки и смазки. В автоматических линиях форма должна быстро освобождаться от детали. Нужны правильные уклоны, системы выталкивания (пуансоны-выталкиватели), продувка воздухом. Если деталь залипает в форме, оператор (или робот) тратит лишнее время на ее извлечение, возможно, повреждая поверхность. В массовом производстве секунды складываются в тысячи потерянных деталей в год.
Обслуживание и ремонт: долгосрочная перспектива
Купить форму — это полдела. Ее надо обслуживать. Спросите у поставщика: предоставляет ли он ремкомплект? Есть ли у него чертежи всех съемных элементов? Что делать, если сколся угол пуансона через полгода работы?
Идеальный вариант — когда завод-изготовитель берет на себя сервисное обслуживание в течение гарантийного срока и предлагает договор на постгарантийное ТО. Они должны иметь возможность изготовить замену сломавшейся вставки за несколько дней, а не недель. Для этого у них должны оставаться заготовки металла или готовые полуфабрикаты под ваш проект.
В России с этим пока сложно. Многие делают форму и исчезают. «Мы только производим, ремонтом не занимаемся». Такой подход неприемлем для серьезного бизнеса. Ищите партнеров, которые заинтересованы в долгой жизни своего инструмента, потому что это залог их будущей репутации и повторных заказов. Принцип взаимовыгодного партнерства, когда поставщик интегрирует лучшие отраслевые ресурсы для обеспечения стабильного качества и гибкости, становится определяющим фактором выбора.
Юридические и финансовые аспекты сделки
Не подписывайте договор, где не прописаны критерии приемки. «Соответствие чертежу» — это слишком размыто. Чертеж может иметь допуски, которые для функционала детали критичны. В техническом задании (ТЗ) должно быть четко указано:
- Максимальное количество брака в первой промышленной партии (например, не более 1%).
- Ресурс формы до первого капитального ремонта (в циклах).
- Требования к шероховатости рабочей поверхности (Ra).
- Условия транспортировки и консервации формы.
Также важно обсудить вопрос интеллектуальной собственности. Кто владеет чертежами формы? Обычно заказчик платит за оснастку, значит, и права на нее должны принадлежать ему. Но часто заводы оставляют за собой право использовать конструктивные решения для других клиентов. Это нормально, если речь не идет об уникальных фишках вашего продукта. Но передача чертежей третьей стороне без вашего согласия должна быть запрещена.
В условиях волатильности рубля стоит зафиксировать цену в договоре или привязать ее к курсу на дату оплаты, но с ограничением («коридором»). Резкое скачкообразное изменение курса может сделать проект убыточным для производителя, и он попытается найти причину, чтобы сорвать поставки или ухудшить качество.
Прогноз рынка: что ждать в ближайшем будущем?
Я вижу тенденцию к консолидации. Мелкие мастерские, которые выживали за счет дешевых заказов, будут уходить с рынка. Остаются крупные игроки с полным циклом: от конструирования до литья и мехобработки. Цены на качественные формы будут расти, опережая инфляцию, из-за дороговизны оборудования и кадров.
Однако, появится больше предложений в сегменте «восстановление и модернизация». Вместо заказа новой формы, многие будут пытаться отремонтировать старую советскую или европейскую оснастку. Это сложный путь, требующий высочайшей квалификации сварщиков и инструментальщиков. Но для некоторых позиций это станет единственным выходом.
Также ожидаем рост спроса на быстрорежущие стали и покрытия (типа TiN, TiAlN), которые увеличивают стойкость формы без увеличения ее габаритов. Технологии напыления становятся доступнее, и в 2026 году это станет стандартом для ответственных узлов.
Итоговое резюме для принятия решения
Выбор поставщика пресс-формы для окантовки переднего капота — это не покупка товара, это инвестиция в производство. Ошибка здесь стоит слишком дорого. Не гонитесь за самой низкой ценой. Гонитесь за прозрачностью процесса, наличием собственного КИМа, квалификацией инженеров и готовностью отвечать за результат испытаниями.
Проверьте станочный парк. Потребуйте сертификаты на металл. Убедитесь, что в договоре прописаны четкие критерии приемки. И главное — наладьте личный контакт с главным технологом завода. Машины работают хорошо, но люди решают всё. Если главный технолог горит вашим проектом и видит в нем вызов — у вас все получится. Если ему все равно — ищите другого партнера.
Рынок 2026 года не прощает дилетантства. Он вознаграждает тех, кто понимает глубину процессов и готов платить за качество, которое окупается в серии. Помните: хорошая форма работает годами, принося прибыль каждый час. Плохая форма становится памятником вашей недальновидности в углу цеха.
И последнее. Если вам предлагают решение, которое звучит «слишком хорошо, чтобы быть правдой», скорее всего, так оно и есть. В мире штамповой оснастки чудес не бывает. Есть только физика, металл и труд.
Источники и дополнительная информация (для углубленного изучения):
Актуальные цены на инструментальные стали в РФ (2025-2026)
Тренды развития штамповой оснастки: отчет отрасли
Стандарты геометрии кузовных панелей новых автомобилей
Руководство по обслуживанию и ремонту пресс-форм