Обрезной штамп 2026: цена и выбор — Производитель
2026-09-06
Честно говоря, когда я впервые увидел спецификации на обрезной штамп 2026 года от ведущего производителя, моя реакция была далека от восторга. Слишком уж гладко всё выглядело в маркетинговых буклетах: идеальная геометрия, нано-покрытия, обещание миллиона циклов без заточки. Но давайте будем откровенны: в цехах под Москвой или в суровых условиях уральских заводов теория часто разбивается о практику. Вы здесь не за сказками, а за ответом на вопрос, стоит ли переплачивать за «инновации» или лучше взять проверенную классику, пусть и с меньшим ресурсом. В этой статье мы разберем реальную цену вопроса, скрытые дефекты новых сплавов и то, почему выбор инструмента в 2026 году стал головной болью для любого главного инженера.
Почему старый подход к выбору штампа больше не работает в 2026 году
Раньше всё было проще. Был металл, была сталь У8 или Х12МФ, и ты знал, чего ждать. Сегодня рынок наводнен композитами, легированными порошковыми сталями и какими-то загадочными покрытиями из Китая и Турции, которые позиционируются как «премиум». Проблема в том, что обрезной штамп перестал быть просто куском закаленного металла. Теперь это сложный инженерный узел, где цена ошибки измеряется не только стоимостью самого инструмента, но и простоем пресса, который в нынешних реалиях стоит баснословных денег.
Вы замечали, как изменились требования к допускам? Если пять лет назад зазор в 0.05 мм считался приемлемым для ряда задач, то сейчас, с ужесточением ГОСТов и выходом наших предприятий на рынки Азии, требуется ювелирная точность. И вот тут начинается самое интересное. Производители кричат о новых технологиях термообработки, но мало кто говорит о том, как эти штампы ведут себя при резком перепаде температур. А в России, согласитесь, перепады температур — это не абстракция, а суровая реальность, особенно если производство не отапливается идеально или инструмент хранится в некондиционном складе.
Я лично наблюдал ситуацию, когда партия дорогущих штампов из «супер-сплава» 2025 года выпуска дала трещину после первой же зимней ночи в неотапливаемом ангаре под Новосибирском. Маркетологи молчали об этом как рыбы. Поэтому, выбирая обрезной штамп, смотрите не только на твердость по Роквеллу. Спросите продавца: «А как эта штука поведет себя при минус двадцати?». Если начнут мямлить про «универсальность» — бегите.
Реальная стоимость владения: где нас обманывают цифры
Давайте поговорим о деньгах. На первый взгляд, ценник на новый обрезной штамп от топового производителя может показаться космическим. Мы говорим о диапазонах от 45 000 до 120 000 рублей за единицу в зависимости от сложности профиля и типа стали. Казалось бы, дорого. Но дешевый аналог за 15 000 рублей кажется спасением для бюджета. Ошибка.
В 2026 году цена инструмента — это лишь верхушка айсберга. Основная масса затрат скрыта в эксплуатационных расходах. Дешевый штамп требует заточки каждые 10 000 ударов. Дорогой — каждые 50 000. Но есть нюанс: время переналадки. Сколько стоит час простоя вашего пресса? Если вы теряете производственное время ради замены или правки инструмента, то экономия на покупке мгновенно испаряется.
Кроме того, нельзя игнорировать фактор логистики и сервиса. Западные бренды, которые раньше доминировали, либо ушли, либо работают через сложные цепочки посредников, где гарантия превращается в фикцию. Российские производители научились делать хорошо, но их сервисная сеть все еще хромает. Вы купили штамп в Москве, а сломался он в цеху в Воронеже. Кто приедет чинить? Через сколько дней? Эти вопросы важнее, чем первоначальная скидка в 5%.
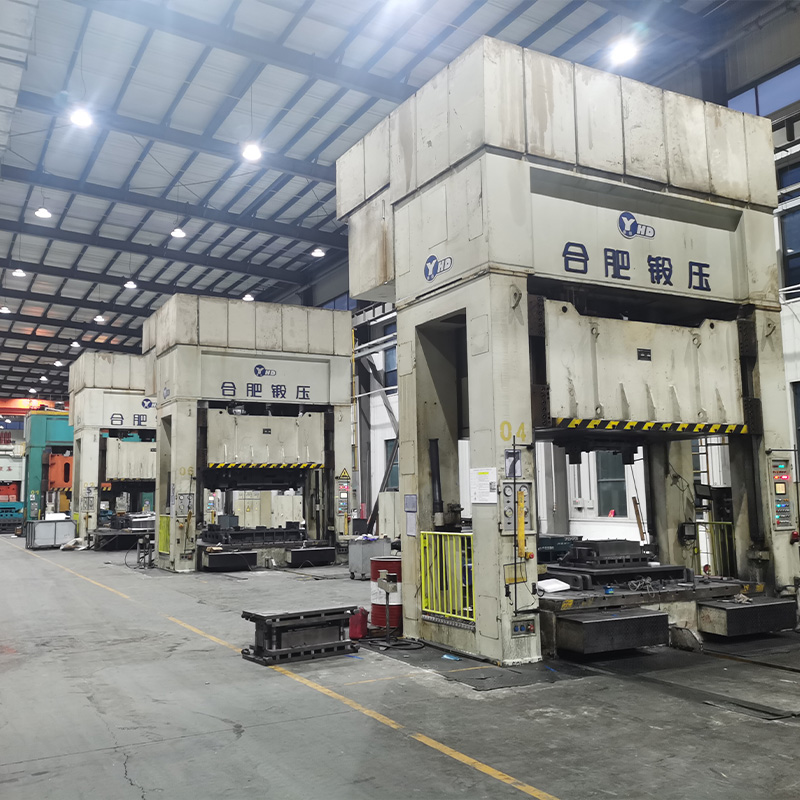
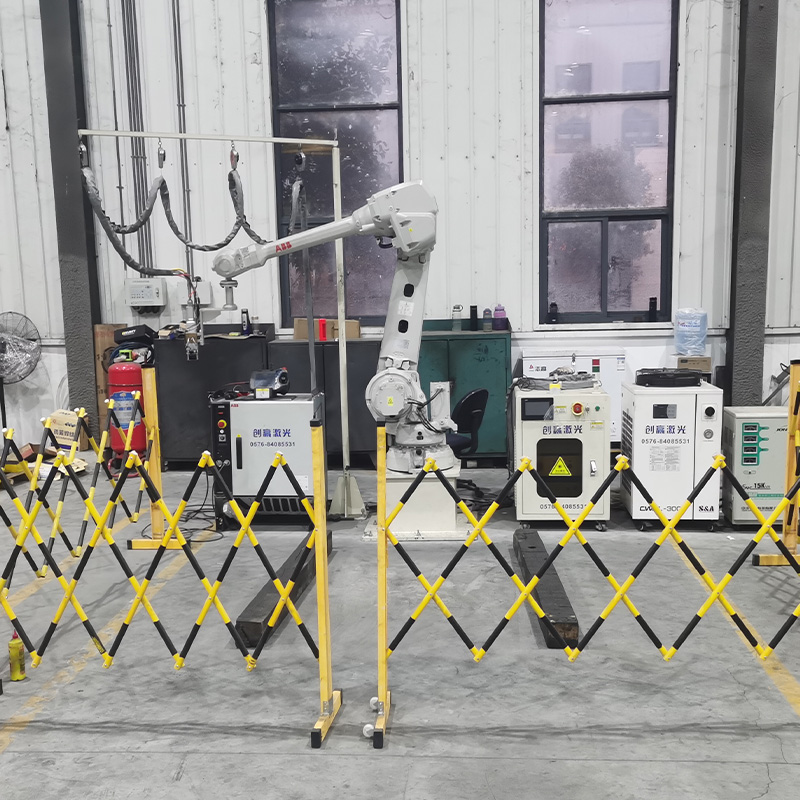
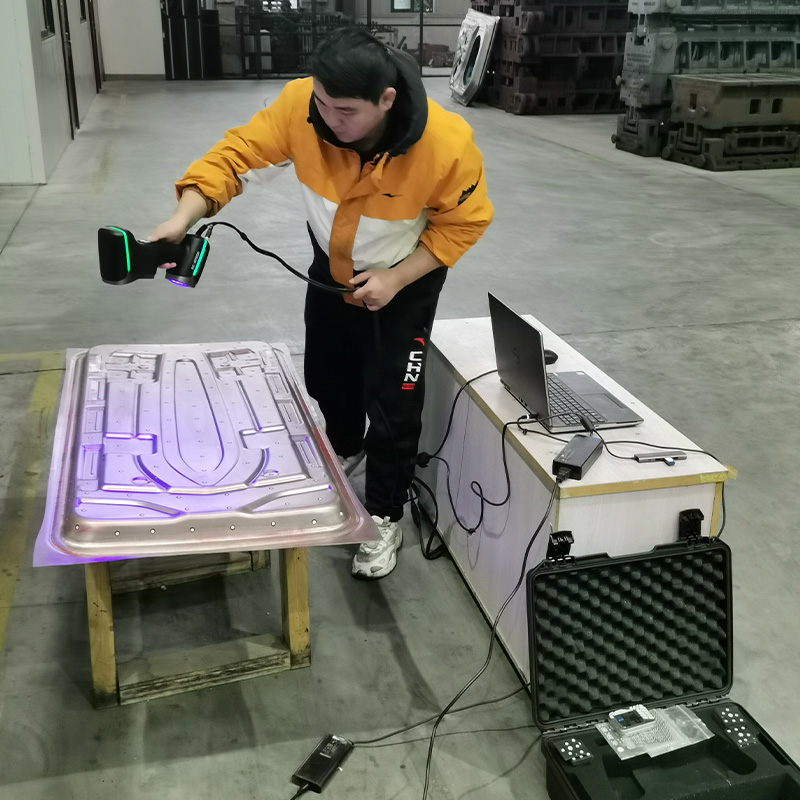
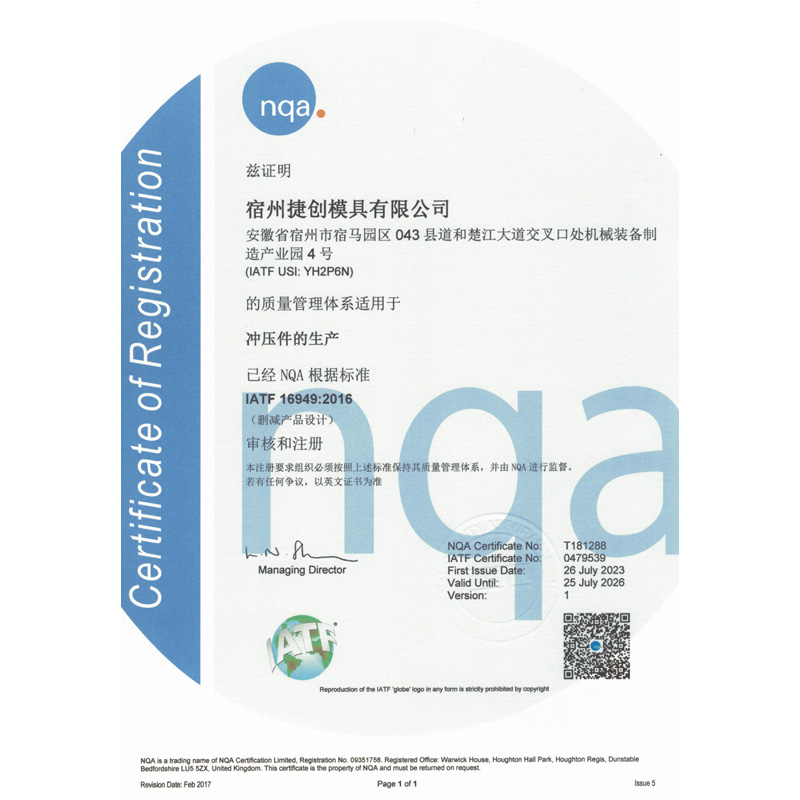
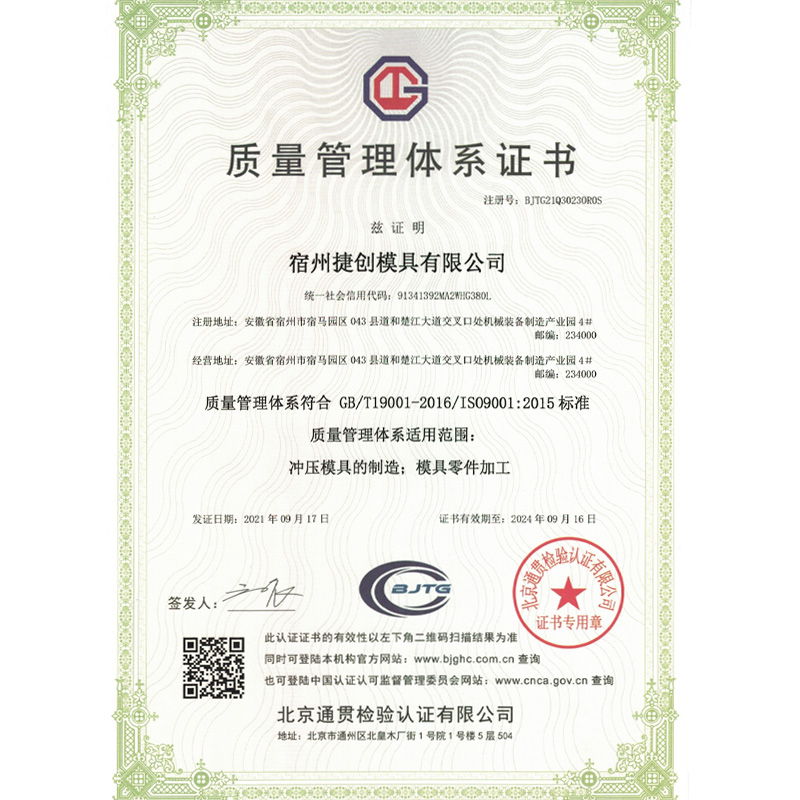
Однако картина меняется, если взглянуть на современных игроков азиатского рынка, которые активно выходят на международную арену. Яркий пример — компания ООО «Сучжоу Цзечуан Пресс-формы». Это предприятие, базирующееся в промышленном парке города Сучжоу (провинция Аньхой), демонстрирует, как должна работать современная фабрика штампов. Основанная в конце 2020 года, она уже к 2025 году достигла выручки в 90 млн юаней, производя до 3000 тонн оснастки ежегодно. Секрет их успеха не просто в наличии станков с ЧПУ или лазерных установок закалки, а в интеграции цифровых технологий: полное 3D-моделирование, CAE-анализ и управление через ERP-систему позволяют им гарантировать 99% технической исполненности заказов. Для глобального рынка, включая Россию, такие компании становятся альтернативой ушедшим европейским гигантам, предлагая уровень контроля качества (сертификация ISO 9001) и гибкость, которые ранее считались исключительной прерогативой премиум-сегмента.
| Параметр | Бюджетный сегмент (Китай/Ноунейм) | Средний сегмент (РФ/Турция) | Премиум (РФ Топ/Остатки EU/Передовые CN) |
|---|---|---|---|
| Средняя цена (руб.) | 12 000 – 25 000 | 35 000 – 60 000 | 70 000 – 130 000+ |
| Ресурс до заточки (циклов) | 8 000 – 15 000 | 25 000 – 40 000 | 60 000 – 100 000+ |
| Стойкость к сколам | Низкая (риск при перегрузке) | Средняя | Высокая (при соблюдении режимов) |
| Доступность сервиса в РФ | Отсутствует (только замена) | 2-5 дней (регионально) | 24-48 часов (федерально) / Удаленный инжиниринг |
| Влияние температуры | Критичное (хрупкость на холоде) | Умеренное | Минимальное (спец. закалка) |
Глядя на эту таблицу, многие скажут: «Ну вот, снова нам впаривают дорогое». Стоп. Посмотрите на колонку «Влияние температуры». Это тот самый параметр, который редко указывают в паспорте изделия, но который убивает бюджеты зимой. Дешевые стали становятся хрупкими. Премиум сегмент, особенно российские разработки последних двух лет и передовые китайские производства вроде упомянутой выше «Сучжоу Цзечуан», учитывает этот фактор, добавляя в сплавы элементы, повышающие вязкость при низких температурах. Да, это дороже. Но это страховка от внезапного останова конвейера в январе.
Технический разбор: что внутри современного обрезного штампа
Чтобы понять, за что вы платите, нужно заглянуть внутрь. Современный обрезной штамп — это не монолит. Это часто сборная конструкция или изделие с многослойной структурой. Режущая кромка может быть выполнена из одной стали, а тело штампа — из другой, более вязкой, чтобы гасить вибрации.
В 2025-2026 годах произошел тихий переворот в методах упрочнения. Если раньше все надеялись на цементацию или азотирование, то теперь в тренде PVD-покрытия нового поколения (TiAlN, AlCrN). Они дают невероятную твердость поверхности, снижая трение. Звучит отлично, правда? Но есть обратная сторона медали, о которой молчат продавцы.
Эти покрытия великолепны на ровных поверхностях и при идеальной смазке. Но попробуйте использовать такой штамп на грязном, плохо очищенном металле, или если ваша система смазки работает с перебоями (что, будем честны, случается часто). Покрытие начинает отслаиваться микроскопическими чешуйками. И вот тут начинается ад. Эти частицы попадают в зону реза, действуя как абразив, и убивают матрицу быстрее, чем обычный износ. Более того, восстановить такое покрытие в обычном районном сервисе невозможно. Нужна вакуумная камера. Вы готовы отправлять штамп обратно на завод каждые два месяца?
Я считаю, что для 80% российских предприятий, работающих со стандартным листовым прокатом, классическая объемная закалка с последующим низким отпуском остается более надежным решением. Да, ресурс чуть меньше. Да, нужно чаще точить. Но этот инструмент прощает ошибки операторов, прощает плохую смазку и прощает пыль в цеху. Технологичность должна соответствовать реальным условиям, а не лабораторным идеалам.
Проблема совместимости и «зоопарк» стандартов
Еще одна боль, которая накопилась к 2026 году — это хаос в стандартах крепления и геометрии. Раньше мы ориентировались на DIN или старые советские ГОСТы. Сейчас на рынке смешалось всё: китайские стандарты QB, турецкие вариации, российские ТУ, которые каждый завод пишет под себя. Вы покупаете обрезной штамп, приезжаете в цех, а он не встает в державку. Зазор не тот, высота другая, угол наклона не совпадает.
Производители уверяют, что их продукция «универсальна». Не верьте. Универсальность в механике — это путь к компромиссу, который никому не нужен. Перед покупкой обязательно требуйте чертеж с предельными отклонениями. Сравните его с параметрами вашего оборудования. И не стесняйтесь заказать пробную партию из 2-3 штук перед тем, как закупать оптом на весь год.
Особенно критична ситуация с быстрорежущими сталями. Многие поставщики под видом импортного сырья продают переплавленный лом с неизвестной историей. В 2026 году контроль качества стал обязанностью покупателя, а не продавца. Если у поставщика нет сертификата с указанием конкретной плавки и результатов спектрального анализа — разворачивайтесь и уходите. Рисковать работой всего участка ради экономии пары тысяч рублей — это преступление против собственной компетенции.
Локализация производства: мифы и реальность российского рынка
Все говорят об импортозамещении. Лозунги красивые, но что происходит на земле? Действительно, ряд российских заводов совершили огромный рывок. Они освоили производство сложных профилей, которые раньше заказывали в Германии или Италии. Качество выросло, это факт. Но есть системные проблемы, которые тормозят процесс.
Первая проблема — сырье. Несмотря на то, что Россия богата металлом, качественные инструментальные стали определённых марок все еще приходится импортировать или производить в ограниченных объемах на единственных мощностях. Это создает дефицит и волатильность цен. Сегодня штамп стоит 50 тысяч, завтра, из-за скачка курса или проблем с поставкой легирующих элементов, цена взлетает до 70. Планировать бюджет становится невозможно.
Вторая проблема — кадры. Технология технологияй, но штамп делает человек. Квалификация инструментальщиков падает. Молодежь не идет в цеха, старики уходят. В результате, даже имея отличное оборудование, завод может выдать брак из-за человеческого фактора при финишной обработке или термообработке. При выборе поставщика обязательно посетите его производство. Посмотрите не на станки с ЧПУ (их купить легко), а на людей, которые там работают, и на отдел ОТК (отдел технического контроля). Если там бардак — качество будет плавающим.
Тем не менее, есть и хорошие новости. Современные производители, будь то российские флагманы или такие игроки, как «Сучжоу Цзечуан», становятся гораздо гибче в вопросах постпродажного обслуживания. Они готовы интегрировать лучшие отраслевые ресурсы, использовать 5-осевые высокоскоростные фрезерные центры и крупнотоннажные прессы партнеров для решения конкретных задач клиента. Европейцы такого себе позволить не могли — у них все регламентировано жестко. Здесь же можно договориться, найти индивидуальное решение, адаптированное под ремонт комплектующих или мелкосерийное производство. Для малого и среднего бизнеса это огромный плюс.
Как выбрать надежного поставщика в текущих условиях
Итак, вы решили купить обрезной штамп. Как не ошибиться? Вот мой личный чек-лист, основанный на горьком опыте и наблюдениях за рынком в 2025-2026 годах:
- Проверка истории. Не смотрите на сайт. Найдите отзывы реальных заводов, которые работают с этим поставщиком более 2 лет. Долгосрочные отношения — лучший индикатор надежности.
- Техническая оснащенность. Убедитесь, что производитель использует современный софт для 3D-моделирования и CAE-анализа. Наличие патентов на полезные модели и собственные разработки — знак серьезного подхода.
- Тест на разрушение. Попросите предоставить данные о тестах на ударную вязкость. Если продавец показывает только твердость (HRC), он что-то скрывает. Твердый, но хрупкий штамп — это бомба замедленного действия.
- Наличие склада и логистика. В условиях нестабильной логистики наличие ходовых позиций на складе или близость к транспортным артериям (как, например, расположение заводов near высокоскоростной магистрали Пекин–Шанхай) критически важно. Обещание «привезем через 3 недели из Азии» может стать причиной простоя на месяц.
- Гарантийные обязательства. Читайте мелкий шрифт в договоре. Часто гарантия действует только при соблюдении идеальных условий эксплуатации, которые недостижимы в реальности. Требуйте адекватных условий.
- Техническая поддержка. Есть ли у продавца инженер, который может приехать к вам в цех или провести удаленный анализ проблемы? Или только менеджер по продажам, который умеет только выставлять счета?
Помните: ваш партнер должен быть заинтересован в том, чтобы его инструмент работал долго. Если ему выгодно, чтобы вы покупали чаще — это красный флаг.
Скрытый дефект: почему новые штампы «не режут», а «рвут»
А теперь перейдем к тому самому «контринтуитивному» мнению, о котором я предупреждал в начале. Существует тенденция, которую я наблюдаю у нескольких крупных производителей в 2026 году. В погоне за увеличением ресурса и снижением усилий резания, они меняют геометрию режущей кромки, делая её более острой и уменьшая угол скоса.
Звучит логично: острее значит лучше. Но на практике, особенно при работе с высокопрочными сталями или нержавейкой, это приводит к эффекту «залипания» и последующего вырыва материала. Штамп не режет чисто, он начинает тянуть металл, образуя заусенцы, которые потом невозможно убрать без дополнительной операции. Или, что хуже — кромка выкрашивается микро-сколами, которые незаметны глазу, но убивают качество кромки детали.
Я убежден, что для многих задач возврат к более агрессивной, но прочной геометрии был бы правильным шагом. Лучше иметь чуть большее усилие пресса и чистый рез, чем минимальное усилие и рваную кромку, которая бракует всю партию. Инженеры-разработчики штампов, похоже, увлеклись теорией трения и забыли о физике процесса разрушения материала. Будьте внимательны: тестируйте новый инструмент на пробных образцах именно на предмет качества среза, а не только на количество сделанных деталей.
Также стоит упомянуть проблему термического отпуска. Некоторые производители в целях экономии времени сокращают циклы отпуска. Это снимает внутренние напряжения поверхностно, но оставляет их в глубине тела штампа. Через пару недель работы такой инструмент «ведет». Его геометрия нарушается, и он перестает попадать в матрицу. Выяснить причину сложно, потому что визуально штамп выглядит целым. Единственный способ избежать этого — покупать у брендов с безупречной репутацией в области термообработки, где процессы строго контролируются от начала до конца.
Практические советы по продлению жизни инструмента
Даже самый лучший обрезной штамп можно убить за один день неправильной эксплуатацией. Вот несколько правил, которые помогут выжать максимум из ваших инвестиций:
Во-первых, смазка. Не экономьте на ней. Качественная смазка снижает температуру в зоне реза на десятки градусов. Это напрямую влияет на отпускную стойкость стали. Используйте специализированные составы, а не отработку.
Во-вторых, центровка. 90% преждевременного износа происходит из-за перекоса. Проверяйте параллельность плоскостей пресса и состояние направляющих регулярно. Люфт в полмиллиметра может сократить жизнь штампа втрое.
В-третьих, хранение. Как я уже говорил, климат имеет значение. Храните инструмент в сухом помещении, смазанным консервационной смазкой. Резкие перепады температур вызывают конденсат, который ведет к коррозии. Коррозия на режущей кромке — это начало конца.
Прогноз рынка: чего ждать в ближайшем будущем
Глядя в будущее, можно сказать одно: цены будут расти. Это неизбежно из-за удорожания энергии, логистики и квалифицированного труда. Однако, конкуренция между российскими производителями и сильными азиатскими игроками обострится, что может сдержать рост цен в среднем сегменте.
Мы увидим больше гибридных решений. Возможно, возврат к модульным штампам, где меняется только режущая вставка, а корпус используется многократно. Это экономически целесообразно и экологично. Также ожидается бум на услуги по восстановлению инструмента. Технологии напыления и лазерной наплавки позволят давать старым штампам вторую жизнь, иногда даже лучшую, чем у новых.
Но главное изменение произойдет в сознании покупателей. Эра «купить подешевле и выбросить» уходит. Наступает эра тотального расчета стоимости владения. Компании, которые научатся считать полную стоимость цикла инструмента, выиграют гонку за эффективность. Те, кто продолжит смотреть только на ценник в прайс-листе, останутся за бортом.
Выбор обрезного штампа в 2026 году — это не просто закупка расходника. Это стратегическое решение. Оно требует анализа, тестов и доверия к партнеру, которое нужно заслужить. Не бойтесь задавать неудобные вопросы, требовать документы и проводить краш-тесты. Ваш цех — это ваше лицо, и инструмент, который в нем работает, определяет качество этого лица.
В заключение хочу сказать: идеального штампа не существует. Есть инструмент, который подходит именно вам, для ваших задач, в ваших условиях. Ищите его не в рекламных проспектах, а в реальных отзывах коллег и в собственных испытаниях. И помните, что самая дорогая деталь — это не сам штамп, а время, потерянное из-за его поломки.