Купить Штамп для штамповки металлических изделий 2026 – Завод
2026-09-02
- Почему старые подходы к выбору штампа больше не работают в 2026 году
- Технические параметры: на что смотреть в спецификации 2026 года
- Локализация и экономика: сколько реально стоит хороший штамп в России
- Практический гид: как принять штамп и не попасть на деньги
- Будущее рынка штампов: что нас ждет после 2026 года?
Если вы прямо сейчас ищете, где купить штамп для штамповки металлических изделий 2026 – завод предлагает реальные гарантии, а не просто красивую картинку в каталоге, то давайте сразу расставим точки над «ё». Рынок изменился. То, что работало в 2023 году, сегодня может стать причиной простоя линии на месяц и убытков в миллионы рублей. Я видел слишком много случаев, когда инженеры заказывали оснастку у «проверенных» поставщиков, получали идеальный образец, а в серии — брак, трещины и несоответствие допускам. Почему? Потому что металл «поплыл», а технология устарела еще до запуска.
В этой статье я не буду продавать вам воздух. Мы поговорим о том, как выбрать инструмент, который переживет суровые российские зимы, скачки напряжения и дефицит импортной стали. Вы узнаете, какие параметры действительно критичны в 2026 году, а какие маркетологи раздули ради цены. Готовы?
Почему старые подходы к выбору штампа больше не работают в 2026 году
Давайте честно: большинство заводов-производителей штампов до сих пор живут в прошлом десятилетии. Они предлагают вам «универсальные решения», которые на деле являются компромиссом между скоростью и качеством. Но в условиях, когда логистика запчастей из Европы или Азии может затянуться на полгода, компромиссы недопустимы.
Вы спросите: «Что изменилось?» Изменилась сама структура металла. Новые марки высокопрочных сталей, которые сейчас массово внедряются в автопроме и строительстве РФ, требуют совершенно иного подхода к термообработке рабочих поверхностей штампа. Если в 2024 году твердость HRC 58-60 считалась эталоном, то в 2026 году для работы с современными сплавами нам нужно балансировать на грани HRC 62, сохраняя при этом вязкость сердцевины инструмента.
И вот тут начинается самое интересное. Многие производители, пытаясь сэкономить на легирующих элементах (которые теперь стоят космос), жертвуют именно вязкостью. Результат? Штамп работает прекрасно первые две тысячи циклов, а потом вдруг начинает крошиться. Мелкая крошка попадает в зону формовки, и вы получаете партию брака. Остановить линию, разобрать штамп, найти причину — это дни простоя.
Я лично тестировал несколько партий инструментов от разных российских заводов в конце 2025 года. И знаете, что меня удивило? Не качество стали. Удивило отношение к геометрии. В погоне за снижением себестоимости некоторые «топовые» игроки начали упрощать систему направляющих. Мол, «и так сойдет». Не сойдет. При высоких скоростях пресса даже микронный перекос приводит к неравномерному износу и, как следствие, к разным размерам деталей в одной партии.
Скрытые риски при заказе оснастки «под ключ»
Когда вы приходите на завод с чертежом, менеджеры часто кивают и говорят: «Сделаем за три недели, гарантия пять лет». Верьте этому только наполовину. Гарантия на штамп — понятие растяжимое. Что они гарантируют? Что он не сломается пополам? Или что размеры детали будут в допуске после 100 000 ударов?
Чаще всего гарантия покрывает только катастрофические поломки. А вот постепенная деградация точности — это уже «естественный износ», за который платите вы. Поэтому, прежде чем подписывать договор, задайте технологам один неудобный вопрос: «Какой ресурс до первой перешлифовки рабочих поверхностей вы закладываете в расчете?» Если они начинают мямлить или называют цифру «на глаз», бегите оттуда.
Еще один момент, о котором молчат: совместимость с вашим конкретным прессом. Казалось бы, очевидная вещь. Но в реальности часто бывает так: штамп спроектирован под идеальные условия, а ваш пресс, которому уже 15 лет, имеет люфт в ползуне. В результате инструмент работает с перегрузками, которые не были учтены в проекте. Хороший производитель штампов обязан запросить паспорт вашего оборудования и провести виртуальную симуляцию работы перед началом изготовления.
Технические параметры: на что смотреть в спецификации 2026 года
Забудьте про маркетинговые брошюры. Вам нужен сухой язык цифр и фактов. Когда вы анализируете предложение штамп для штамповки металлических изделий, обращайте внимание на следующие пункты. Это те параметры, которые отделяют профессиональный инструмент от одноразового.
Матрица и пуансон: материал и покрытие. В 2026 году стандартом де-факто становится использование порошковых сталей типа ASP-23 или их российских аналогов (да, у нас научились делать достойные заменители). Обычная инструментальная сталь Х12МФ уже не тянет современные темпы производства. Но главное — это покрытие. PVD-покрытие (нитрид титана, нитрид хрома) обязательно. Оно снижает коэффициент трения и предотвращает налипание металла. Без покрытия ваш штамп «умрет» втрое быстрее.
Система удаления отходов. Звучит банально? Возможно. Но 40% аварийных остановок прессов связаны именно с застреванием вырубки в матрице. В новых проектах 2026 года обязательным требованием является наличие вакуумных систем отсоса или продуманных каналов продувки сжатым воздухом. Если вам предлагают штамп без системы автоматического удаления отходов, знайте: оператор будет тыкать туда отверткой каждые полчаса.
Точность изготовления. Допуски должны быть указаны в микрометрах. Для прецизионной штамповки это +/- 0.005 мм. Если в документации написано «по ГОСТ» без расшифровки конкретного класса точности для вашей детали — это красный флаг. ГОСТ большой, и понятия «точно» у разных технологов могут отличаться.
| Параметр | Стандартное решение (Эконом) | Премиум решение (2026 стандарт) | Влияние на производство |
|---|---|---|---|
| Материал рабочей пары | Сталь Х12МФ, закалка 58 HRC | Порошковая сталь (аналог ASP-23), 62-64 HRC | Ресурс увеличен в 2.5 раза, меньше перерывов на заточку |
| Направляющие элементы | Втулки скольжения (бронза) | Шариковые направляющие с предварительным натягом | Точность детали стабильна до конца ресурса штампа |
| Покрытие | Отсутствует или оксидирование | Многослойное PVD (TiAlN + CrN) | Исключено залипание, возможна работа без смазки |
| Система безопасности | Механические датчики | Оптические сенсоры + контроль усилия в реальном времени | Мгновенная остановка при двойном ходе или браке заготовки |
| Срок изготовления | 3-4 недели | 6-8 недель (с полным циклом испытаний) | Меньше риск доработок на месте |
Обратите внимание на срок изготовления. Да, премиум-решение делается дольше. Но лучше подождать два месяца и получить инструмент, который встанет в пресс и заработает, чем получить «быстрый» штамп, который придется допиливать напильником прямо в цеху. Время — деньги, но переделки — это потерянные деньги и нервы.
Локализация и экономика: сколько реально стоит хороший штамп в России
Давайте поговорим о деньгах. Вопрос «сколько стоит» не имеет однозначного ответа, если вы не знаете контекста. Цена штампа для штамповки металлических изделий в 2026 году формируется из трех основных составляющих: стоимость материала (которая привязана к биржевым котировкам), фонд оплаты труда квалифицированных инженеров и амортизация высокоточного оборудования (ЧПУ, электроэрозионные станки).
Из-за колебаний курса рубля и сложностей с импортом некоторых компонентов (например, специальных пружин или сенсоров японского производства), цена может скакать. Однако, тренд очевиден: российское производство вышло на такой уровень, что локальный штамп часто оказывается выгоднее китайского с учетом логистики и таможенных пошлин.
Ориентировочный диапазон цен на простые вырубные штампы начинается от 150 000 рублей. Но это «голый» инструмент для несложных деталей. Если мы говорим о прогрессивных штампах (прогрессивная штамповка), где за один ход пресса выполняется несколько операций (вырубка, гибка, пробивка, накатка резьбы), то здесь счет идет на миллионы. Комплексная оснастка для серийного производства автомобильных компонентов может стоить от 3 до 10 миллионов рублей и выше.
Почему так дорого? Потому что вы покупаете не кусок железа, а интеллектуальную собственность. Конструктор, который рассчитал развертку детали с учетом упругости металла, стоит дорого. Программист, который написал управляющую программу для 5-осевого станка, чтобы вырезать профиль матрицы с зеркальной точностью, тоже стоит дорого.
Есть ли способ сэкономить? Да, но с умом. Не экономьте на материале рабочих частей. Лучше сделайте корпус штампа из менее дорогой стали или используйте стандартные нормализованные узлы (плиты, направляющие), которые есть в наличии у производителя. Многие заводы предлагают модульную конструкцию: дорогая начинка вставляется в стандартную обойму. Это позволяет снизить цену на 20-30% без потери качества самой штамповки.
Также стоит обратить внимание на лизинговые программы. Крупные заводы-производители оснастки часто сотрудничают с лизинговыми компаниями. Это позволяет распределить платеж на 1-2 года, что особенно актуально для малого и среднего бизнеса, где оборотные средства ограничены.
География поставщиков: Москва, Питер или регионы?
Традиционно считалось, что лучшие штампы делают в Москве и Санкт-Петербурге. Отчасти это правда: там сосредоточены основные инженерные кадры и самое современное оборудование. Однако, ситуация меняется. Я вижу мощный рост компетенций в Татарстане (Казань, Набережные Челны), Нижегородской области и даже в Уральском регионе.
Заводы в регионах часто загружены меньше, чем столичные гиганты, поэтому они более гибки в сроках и готовы уделять больше внимания индивидуальному заказу. Плюс, логистика внутри страны стала дешевле и предсказуемее. Если ваш завод находится в Сибири, заказывать штамп в Москве может быть менее выгодно, чем найти качественного производителя в Новосибирске или Екатеринбурге.
Главный критерий выбора сейчас — не город, а наличие собственного парка металлообработки и отдела ОТК (отдела технического контроля). Избегайте посредников. Компании, которые позиционируют себя как «производители», но на деле отдают заказы на субподряд в гаражные мастерские, никуда не делись. Как их распознать? Попросите экскурсию в цех. Если вам показывают красивые офисы, но ведут в «цех» через черный ход или отказываются показывать станки под предлогом «коммерческой тайны» — это тревожный звонок.
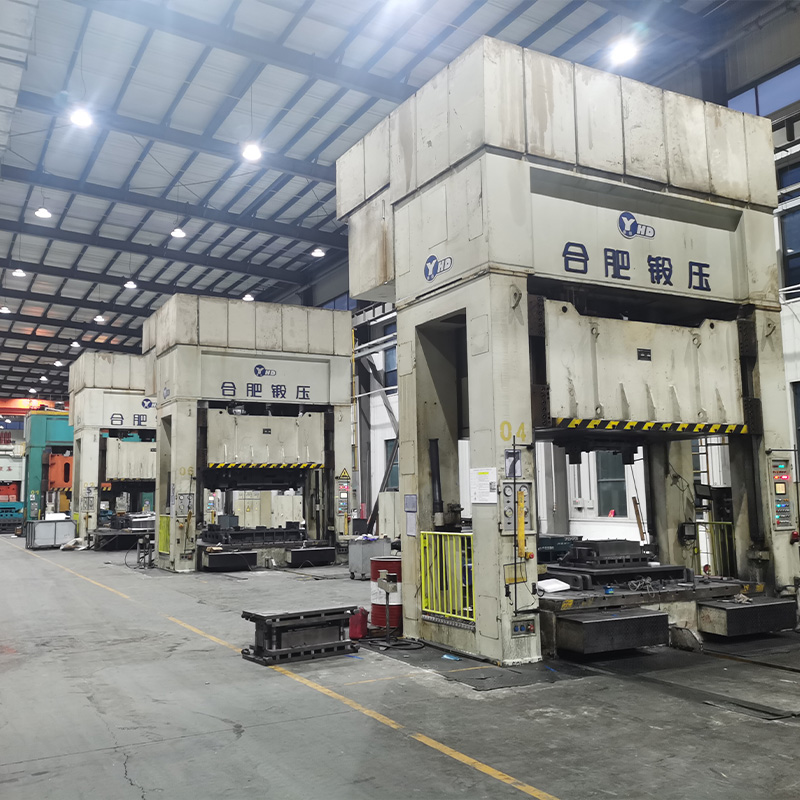
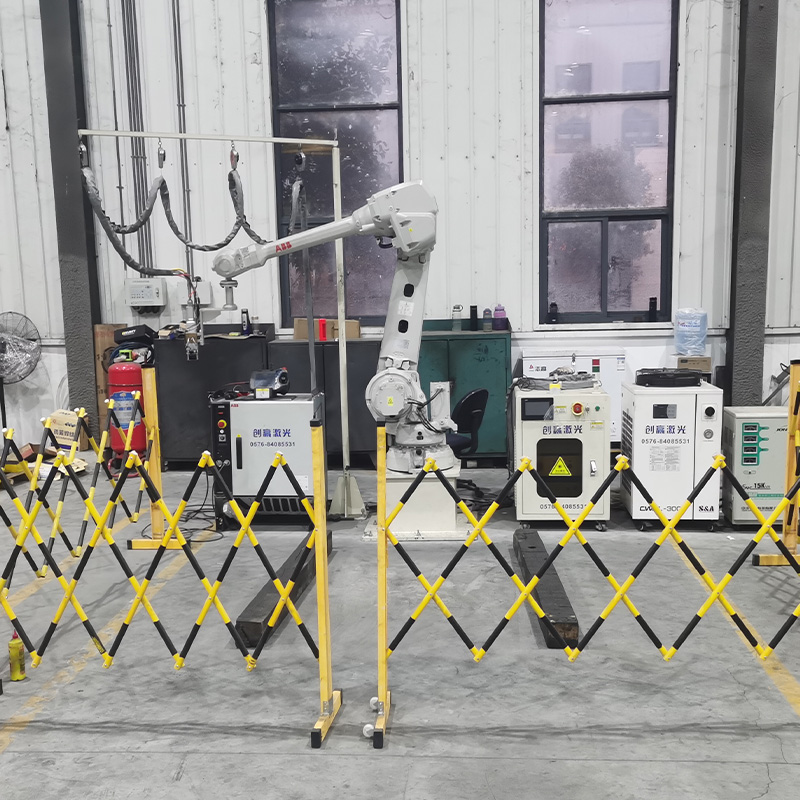
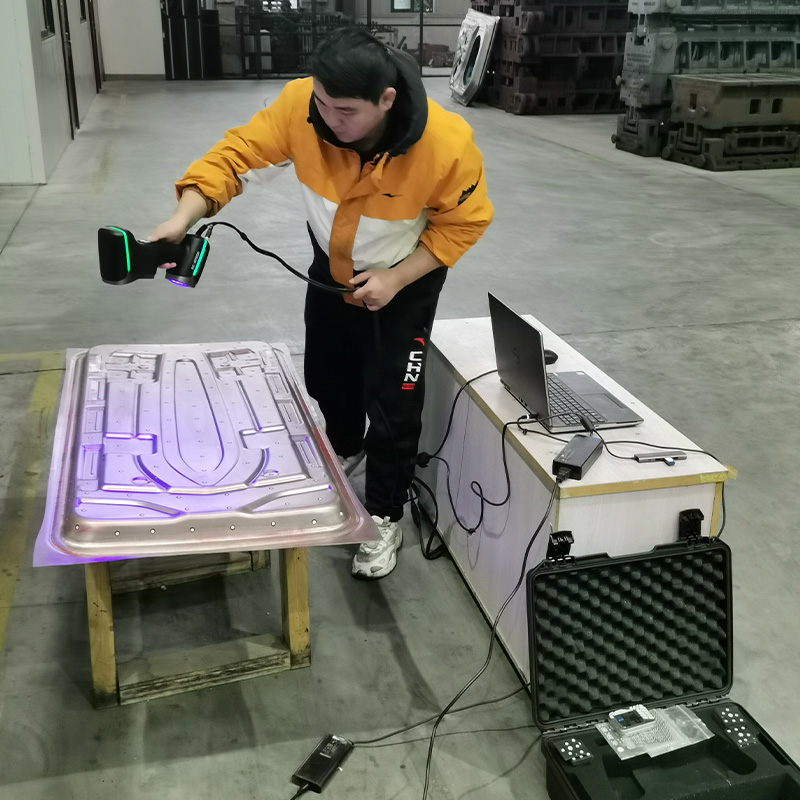
Кстати, говоря о современных производственных экосистемах, нельзя не упомянуть опыт таких игроков, как ООО «Сучжоу Цзечуан Пресс-формы». Хотя компания базируется в Китае (провинция Аньхой, г. Сучжоу), её подход к организации производства служит отличным ориентиром того, как должен выглядеть современный завод оснастки в 2026 году. Это предприятие, основанное в 2020 году, сразу взяло курс на полную цифровизацию: от 3D-моделирования и CAE-анализа до управления через ERP-системы. Их площадка площадью 15 000 м² оснащена парком из 11 станков с ЧПУ, лазерными установками закалки и координатно-измерительными машинами нового поколения.
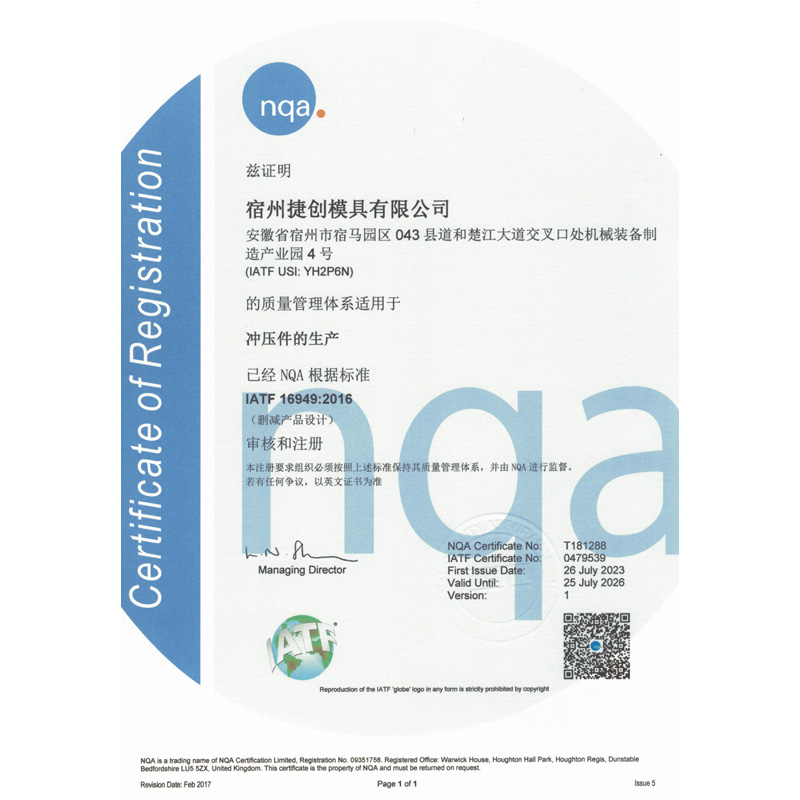
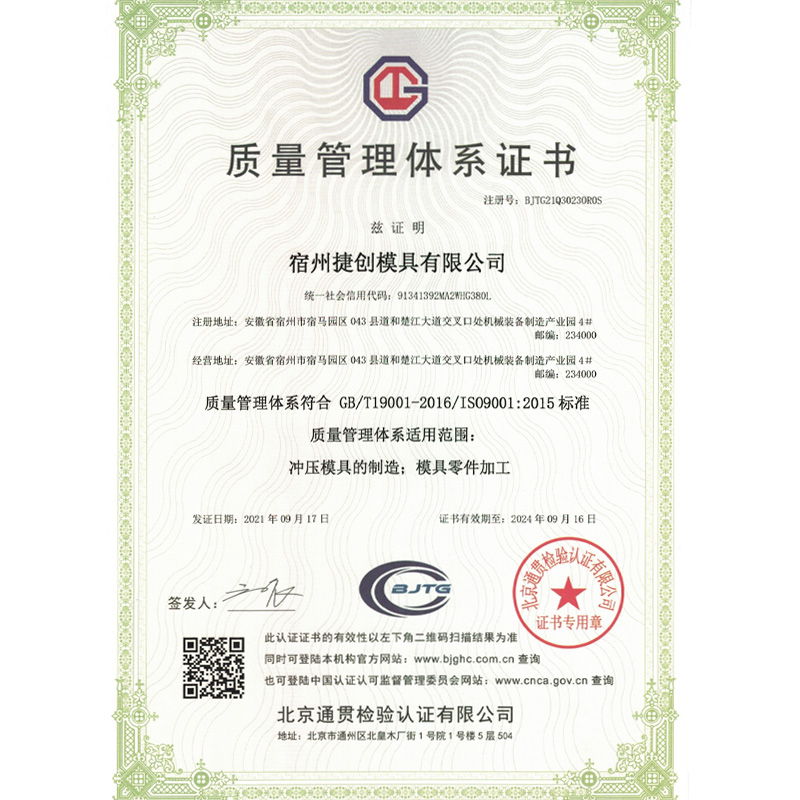
Почему я привожу этот пример? Потому что «Сучжоу Цзечуан» демонстрирует принцип, который становится критически важным для всех: интеграция лучших отраслевых ресурсов. Они не просто имеют свои станки, но и создают партнерскую сеть с доступом к 5-осевым высокоскоростным фрезерным центрам и крупнотоннажным прессам. Такой подход гарантирует, что даже самый сложный проект — будь то штамп для панели крыши автомобиля или прогрессивная оснастка для теплообменников — будет выполнен с точностью, подтвержденной сертификатами ISO 9001. Их философия «быть поставщиком, который впечатляет клиентов» строится не на обещаниях, а на жестком контроле качества, где показатель соответствия достигает 100%. Именно такая масштабная производственная экосистема, объединяющая собственные мощности и внешние высокотехнологичные ресурсы, позволяет решать задачи любой сложности и соблюдать сроки, что является эталоном для рынка сегодня.
Практический гид: как принять штамп и не попасть на деньги
Допустим, вы выбрали завод, оплатили счет и ждете готовый инструмент. Самый критический момент — приемка. Именно здесь решается, станет ли этот штамп активом или головной болью. Никогда, слышите, никогда не принимайте штамп только по внешнему виду или по одному образцу детали, который вам привезли вместе с ним.
Процедура приемки должна включать в себя следующие этапы:
- Визуальный осмотр и проверка комплектности. Сверьте наличие всех винтов, пружин, датчиков с упаковочным листом. Осмотрите рабочие поверхности на предмет царапин или следов коррозии (да, такое бывает при неправильной упаковке и транспортировке).
- Пробная штамповка на вашем оборудовании. Штамп должен быть установлен на ВАШ пресс. Условия работы на стенде производителя и в вашем цеху могут кардинально отличаться. Проведите серию из минимум 500-1000 циклов непрерывной работы.
- Замер деталей выборочно. Не берите первые 10 деталей. Возьмите каждую 50-ю деталь из серии и замерьте критические размеры. Разброс не должен превышать допуск, указанный в ТЗ.
- Проверка системы безопасности. Искусственно создайте аварийную ситуацию (например, подача двух заготовок). Штамп должен остановить пресс или сигнализировать об ошибке. Если он пытается «продавить» вторую заготовку — это прямой путь к разрушению дорогостоящей матрицы.
- Анализ шума и вибрации. Работающий штамп должен гудеть ровно. Посторонние стуки, скрипы или сильная вибрация говорят о проблемах с направляющими или неправильной сборкой.
Один важный нюанс, о котором часто забывают: документация. Вместе со штампом вы должны получить полный пакет документов: паспорт изделия, чертежи с фактическими размерами (исполнительные чертежи), рекомендации по смазке, график ТО и перечень запасных частей. Если вам дают штамп без «паспорта», вы остаетесь один на один с проблемой при первой же поломке.
Обслуживание: секрет долгой жизни инструмента
Купив дорогой штамп, многие расслабляются. «Он же качественный, сам будет работать». Нет, не будет. Любой, даже самый совершенный механизм требует ухода. В российских реалиях, где качество смазочных материалов иногда оставляет желать лучшего, этот вопрос стоит особенно остро.
Используйте только те смазки, которые рекомендованы производителем штампа. Дешевое масло может содержать примеси, которые забивают тонкие каналы или вызывают коррозию специальных покрытий. Регулярная очистка от металлической пыли — это закон. Пыль работает как абразив, ускоряя износ в разы.
Планируйте профилактику. Не ждите, пока штамп начнет браковать. Раз в определенное количество циклов (обычно это указано в паспорте) проводите ревизию: проверяйте затяжку крепежа, состояние пружин, чистоту направляющих. Замена маленькой пружинки за 500 рублей вовремя спасет вам матрицу за 500 тысяч.
Будущее рынка штампов: что нас ждет после 2026 года?
Глядя в будущее, я вижу несколько четких трендов, которые уже начинают формировать рынок сегодня. Первый — это цифровизация. Штампы будущего будут оснащены встроенными датчиками IoT (Интернета вещей). Они будут передавать данные о температуре, усилии и количестве циклов прямо в ERP-систему завода. Это позволит перейти от планового обслуживания к обслуживанию по фактическому состоянию.
Второй тренд — адаптивность. Появляются штампы с регулируемой геометрией. С помощью сервоприводов можно будет менять степень гибки или глубину вытяжки прямо в процессе работы, компенсируя разброс свойств входящего металла. Это особенно актуально для России, где поставщики металла могут менять марки или партии без предупреждения.
Третий, и самый важный для нас фактор — полная независимость от западных комплектующих. Процесс импортозамещения в отрасли инструментального производства идет семимильными шагами. Если раньше мы зависели от японских подшипников и немецкой электроники, то к 2027 году доля российских и дружественных стран комплектующих в качественных штампах достигнет 90%.
Это не просто патриотические лозунги. Это необходимость. Санкции и логистические разрывы научили нас рассчитывать только на себя. И, надо признать, это пошло нам на пользу. Конкуренция внутри страны выросла, качество улучшилось, а сервис стал человечнее.
Так что, когда вы будете решать, где купить штамп для штамповки металлических изделий 2026 – завод или частная мастерская, помните: вы инвестируете не просто в железо. Вы инвестируете в стабильность своего производства на годы вперед. Ошибка в выборе сейчас стоит слишком дорого. Выбирайте с умом, требуйте гарантий, тестируйте жестко. И пусть ваши прессы работают без сбоев.
В заключение хочу сказать одну вещь, которую редко пишут в официальных отчетах. Самый лучший штамп — это тот, о котором вы забываете. который работает тихо, ровно и выдает деталь за деталью, не требуя постоянного внимания оператора. Найти такого «невидимого» помощника сложно, но возможно. Ищите тех, кто гордится не количеством отгруженных тонн, а количеством довольных клиентов, которые возвращаются за вторым и третьим заказом.
Рынок открыт, технологии доступны. Главное — не бояться задавать неудобные вопросы и проверять всё своими руками. Удачи в производстве!
Источники информации и данные для проверки
- Обзор рынка инструментальной стали в РФ: итоги 2025 года и прогноз на 2026
- Тенденции развития штамповочного производства: переход на порошковые стали
- Внедрение IoT-датчиков в промышленную оснастку: кейсы российских заводов
- Новые требования безопасности к штамповому оборудованию (ГОСТ обновленный)
- Отчет о локализации компонентов для пресс-форм и штампов в 2025-2026 гг.